

QMJ Serisi Bilyalı Çikolata Değirmeni 20 Mikronun Altı Kakao İnceliğine Nasıl Ulaşır?
Parçacık Boyutu Neden Çikolata Dokusunda En Büyük Tek Kaldıraçtır?
Her deneyimli çikolata üreticisi eninde sonunda aynı dersi öğrenir: tarif ayarlamaları ancak kütlenin parçacık yapısı yanlışsa bu kadar işe yarayabilir. İnsan dili, kabaca 25 ila 30 mikronu aştığında katı parçacıkları algılar; bu nedenle, bir çikolatanın ipeksi veya kumlu bir his verip vermediğine nihai olarak içindekiler listesi değil, öğütme aşaması karar verir. Kakao katıları, şeker kristalleri ve süt tozunun tümü bu eşikten çok daha iri taneli olarak başlar, bazen ön karıştırmadan hemen sonra 100 ila 200 mikron aralığında olur ve tüm parçacık popülasyonunu algı çizgisinin altına getirmek için kontrollü bir mekanik indirgeme işlemi gerekir.
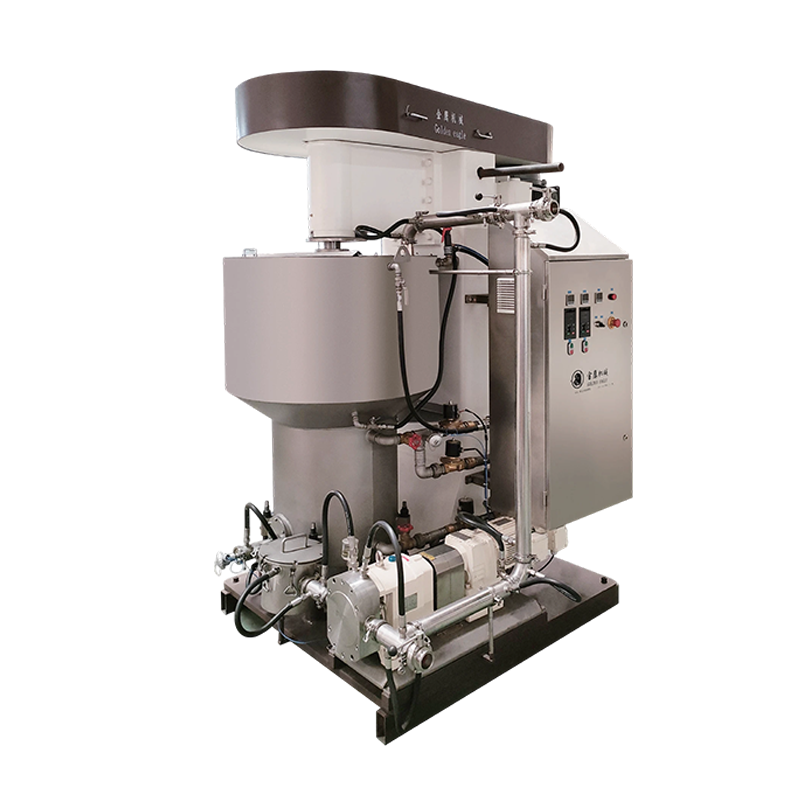
Burası bir çikolata öğütücü makinesi çelik medya etrafında inşa edilmiş, basit karıştırma veya konçlamanın tek başına başaramayacağı işler yapar. Konçlama lezzeti geliştirir ve nemi ve viskoziteyi yönetir, ancak sert şeker ve kakao parçalarını parçalamada nispeten zayıf bir araçtır. İlk önce ince öğütme yapılmalı ve bu her partide tutarlı bir şekilde gerçekleşmelidir, aksi takdirde alt kısımdaki lezzet geliştirme aşaması, hala pürüzsüz hissedilemeyecek kadar büyük parçacıkları parlatmaya çalışacaktır.
Küçük boyutlu parçacıklar da kendi risklerini taşır. Kakao yağı süspansiyonlarının hedef aralığın çok altında öğütülmesi, yağla kaplanması gereken yüzey alanını arttırır, bu da viskoziteyi yükseltir ve temperleme ve kalıplama gibi daha sonraki işlem adımlarını daha zor hale getirebilir. Amaç sadece daha küçük değil, ister kaplama için bir kuvertür, ister bir bileşik kaplama veya bir dolgu macunu olsun, amaçlanan ürün kategorisiyle eşleşen dar ve öngörülebilir bir parçacık boyutu dağılımıdır.
Neden Tek Bir Ortalama Sayı Tüm Hikayeyi Anlatmıyor?
İki parti aynı ortalama incelik değerini bildirebilir ve yine de dil üzerinde gözle görülür derecede farklı hissedilebilir. Ortalama kadar önemli olan, dağılımın yayılmasıdır: neredeyse tüm parçacıkların 20 mikron civarında sıkı bir şekilde kümelendiği bir parti, aynı ortalamaya sahip ancak büyük boyutlu parçalardan oluşan uzun bir kuyruk hala mevcut olan bir partiden daha pürüzsüz hissedecektir. Bu, deneyimli kalite ekiplerinin bir partiyi yayınlamadan önce tek bir grindometre okumasından daha fazlasına bakmalarının nedenlerinden biridir, çünkü dar bir dağılım, ağızda bıraktığı hissin tek başına ortalama değerden daha güçlü bir tahmincisidir.
Bu dar dağılımın tutarlı bir şekilde elde edilmesi, büyük ölçüde öğütme odası içinde kalma süresinin ve kütlenin ortam yatağına ne kadar eşit şekilde maruz bırakıldığının bir fonksiyonudur. Kütlenin bir kısmının en yüksek kesme bölgelerini atlamasına izin vererek eşit olmayan bir şekilde kanalize eden bir makine, genel döngü ne kadar sürerse sürsün her zaman daha geniş bir yayılma üretecektir; bu nedenle hazne tasarımı ve akış homojenliği, ham öğütme gücü kadar önemlidir.
nasıl QMJ serisi çikolata bilyalı değirmen Kakao Katılarını İnce Parçacık Boyutuna İndirir
Çikolata için bilyeli değirmen basit bir mekanik prensiple çalışır: önceden karıştırılmış kütle, sertleştirilmiş çelik veya seramik boncuklarla dolu dikey bir öğütme silindiri içinden pompalanır ve dönen bir mil tarafından tahrik edilir. Boncuklar, kontrollü kesme altında asılı parçacıklarla çarpıştıkça, şeker ve kakao katılarının kaba parçaları giderek kırılır. Daha sonra kütle, ceketli bir tutma tankından, yalnızca ilk önce akan kısım yerine tüm parti hedef inceliğe ulaşana kadar, ardı ardına öğütme haznesi boyunca yeniden sirküle edilir.
Sıcaklık kontrolü, mekanik eylemin kendisi kadar önemlidir. Öğütme haznesi içindeki sürtünme ısı üretir ve eğer bu ısı hem tankın hem de silindirin etrafındaki su ceketi aracılığıyla yönetilmezse yağ fazı aşırı ısınabilir, kristal davranışını değiştirebilir veya istenmeyen tat değişikliklerini hızlandırabilir. İyi tasarlanmış bir kakao değirmeni kütleyi tüm döngü boyunca dar bir sıcaklık bandında tutar, böylece zamanla değişen tek değişken sıcaklık dalgalanmalarının neden olduğu viskozite kayması değil parçacık boyutudur.
Proses Akışı: Ön Karışımdan Bitmiş İnceliğe Kadar
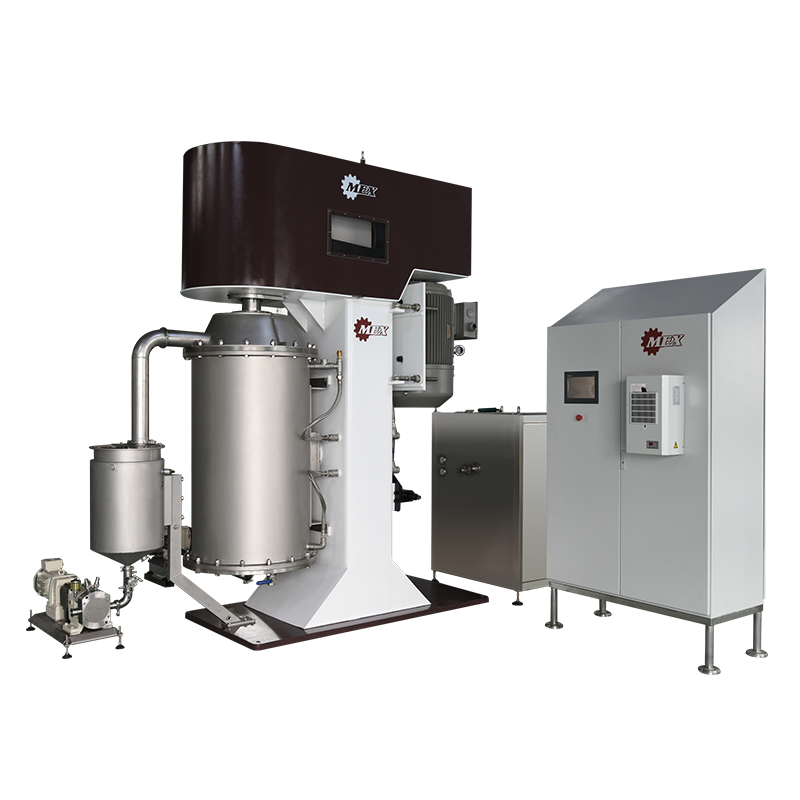
Boncukların kendileri yavaş yavaş aşındığından, değirmen tasarımının aynı zamanda ortam ayrımını da hesaba katması, öğütme elemanlarını haznenin içinde tutması ve sıvılaştırılmış kütlenin çıkıştaki ince bir elekten serbestçe geçmesine izin vermesi gerekir. Bu ayırma aşaması, bilyalı frezelemenin sıradan tanımlarında genellikle göz ardı edilir, ancak günlük operasyonda arızalanmaya daha yatkın bileşenlerden biridir ve hem ürünün saflığını hem de makinenin bakım için ne sıklıkta açılması gerektiğini doğrudan etkiler.
Eldeki Parti için Medya Boyutunun Seçilmesi
Boncuk çapı sabit bir ayar değildir; deneyimli operatörlerin tarife göre ayarladığı bir değişkendir. Daha büyük boncuklar daha fazla darbe kuvveti sağlar ve parçacıkların hala nispeten kaba olduğu bir döngünün erken aşamasına daha iyi uyum sağlarken, daha küçük boncuklar daha sıkı bir şekilde paketlenir ve geçiş başına daha fazla temas noktası oluşturur; bu da kalan parçacıkların zaten küçük olduğu ve kaba kuvvet yerine daha sık, daha yumuşak darbelere ihtiyaç duyduğu son cilalama aşamasını kolaylaştırır. Bir partinin tamamını tek bir boncuk boyutunda çalıştırmak, ya erken aşamayı yetersiz güçte bırakmaya ya da son aşamayı olabileceğinden daha az verimli bırakma eğiliminde olan yaygın bir kısayoldur.
İncelik geliştikçe ve yağ daha büyük bir toplam parçacık yüzey alanını kapladığından parti viskozitesi de değişir; bu nedenle, daha kalın bir süspansiyonda aşırı ısı oluşumunu önlemek için bir döngünün başlangıcında kütleyi verimli bir şekilde hareket ettiren aynı dönme hızının daha sonra azaltılması gerekebilir. Bu, bir partinin programa uygun sonlandırma işlemini hedefin onda birkaç mikron kadar gerisinde kalan bir partiden ayıran ince bir ayarlamadır.
İncelik Eğrisi Öğütme Çevriminde Nasıl Görünüyor?
İncelik azalması doğrusal değildir. Öğütmenin ilk saati genellikle en büyük ve en kırılgan parçacıkları hızlı bir şekilde ortadan kaldırır ve herhangi bir incelik-zaman tablosunda dik bir düşüşe neden olur. Kalan parçacıklar küçüldükçe ve kırılması zorlaştıkça iyileşme hızı yavaşlar; bu nedenle yalnızca ilk eğriyi izleyen operatörler bazen makinenin daha güçlü olduğunu veya partinin gerçekte olduğundan daha hızlı biteceğini varsayarlar.
Tipik Bir Öğütme Çevriminde İnceliğin Azaltılması
Pratik anlamda bu eğri, çoğu operatörün inceliği yalnızca sabit bir zamanlayıcıya güvenmek yerine, düzenli aralıklarla elde tutulan bir mikrometre veya grindometre ile kontrol etmesinin nedenidir. Ortam sıcaklığı, öğütme ortamının tazeliği ve ön karışımdaki kakao yağının katı maddelere oranı, eğrinin düzleştiği yerde değişir. Daha yüksek yağ içeriğine sahip bir parti genellikle daha hızlı öğütülür çünkü parçacıklar ortam yatağı boyunca daha az dirençle hareket eder, daha fazla kuru katı içeren daha yağsız bir tarifin aynı son noktaya ulaşması daha uzun sürer.
Değirmenin geri dönüşlerin azaldığı noktanın çok ötesinde çalıştırılması enerji israfına neden olur ve ağız hissini anlamlı bir şekilde iyileştirmeden hem damaklarda hem de salmastralarda gereksiz aşınmaya neden olur. En verimli operatörler eğriyi aşılacak bir hedef olarak değil, bir durma sinyali olarak ele alır.
Mekanik Redüksiyonun Her Aşamasında Elde Edilen İncelik
Genel süreci ayrı aşamalara bölmek, bir partinin nerede düşük performans gösterdiğini teşhis etmeyi kolaylaştırır. Kaba bir ön ezme en büyük şeker kristallerini işler, bir ön öğütme geçişi kütleyi işlenebilir bir süspansiyona getirir ve bilyalı değirmenin kendisi hem birincil indirgemeyi hem de son parlatma geçişini gerçekleştirir. Her aşamanın aşağıda gösterilen kendi gerçekçi çıktı aralığı vardır.
İşleme Aşamasına Göre Tipik Çıktı İnceliği
| İşleme Aşaması | Çıktı İnceliği | Birincil Amaç |
|---|---|---|
| Kaba ezilme | Yaklaşık 150um | Ham şekeri ve uç parçalarını parçalayın |
| Ön öğütme geçişi | Yaklaşık 85um | Pompalanabilir bir süspansiyon oluşturun |
| Bilyalı değirmen birincil | Yaklaşık 35um | Toplu parçacık boyutunun azaltılması |
| Bilyalı değirmenin son cilası | Yaklaşık 20um | Duyusal pürüzsüzlük hedefine ulaşın |
Ön öğütme aşamasının atlanması ve aşırı iri kütlenin doğrudan değirmene beslenmesi, eşit olmayan sonuçların en yaygın nedenlerinden biridir; çünkü büyük boyutlu parçalar, ortam ayırma eleğinin sıkışmasına veya değirmenin, nominal çevrim süresinin önerdiğinden çok daha uzun süre çalışmasına neden olabilir.
Bu aralıkların reçete bileşimine göre değiştiğini de belirtmek gerekir. Yüksek yağlı bir kuvertür formülasyonu, ilave yağın parçacıklar ve öğütme ortamı arasında bir kayganlaştırıcı görevi görmesi nedeniyle her aşamayı daha yağsız, daha yüksek katı maddeli bileşik kaplamaya göre biraz daha hızlı hareket etme eğilimindedir. Geniş bir ürün karışımı çalıştıran tesisler, hattan gelen her parti için tek bir genel döngü süresine güvenmek yerine, genellikle her ana formülasyon için bunun gibi kısa bir referans tablosunu ellerinde tutar.
Sürekli Rafinasyon Sistemleriyle Karşılaştırıldığında Toplu Öğütme
ağırlığındaki üreticiler çikolata için bilyalı değirmen Sürekli çok silindirli bir arıtma hattına karşı gerçekten iki farklı üretim felsefesi arasında karar veriyoruz. Toplu sistemler, örneğin QMJ Toplu Tip Bilyalı Değirmen , ilerlemeden önce baştan sona sabit miktarda kütleyi tek bir tankta işler; bu da tarif geçişlerini basitleştirir ve küçük ve orta ölçekli operasyonlar için sermaye maliyetlerini yönetilebilir tutar. Sürekli sistemler, kütleyi kesintisiz bir akışla bir dizi odacıktan geçirerek, aynı formülasyonu günün her saatinde daha yüksek hacimlerde çalıştıran tesisleri tercih eder.
Toplu Öğütme ve Sürekli Rafinasyon: Performans Profili
Yukarıdaki radar profili evrensel bir kuraldan ziyade ortak bir değiş-tokuş modelini göstermektedir. Toplu öğütme, tarif değiştirme hızı ve sermaye verimliliği açısından daha yüksek puan alma eğilimindedir çünkü tek bir tank birkaç saat içinde temizlenebiliyor ve farklı bir formülasyonla yeniden yüklenebiliyor; sürekli bir hattın ise tarifler arasında çapraz kontaminasyonu önlemek için genellikle tam bir yıkama döngüsü çalıştırması gerekiyor. Kütlenin odalar içinde hareketi asla durmadığı için, bir tesis büyük hacimde dar bir ürün yelpazesine yöneldiğinde sürekli sistemler genellikle sürekli üretimde öne çıkar.
Ekipman uygun şekilde boyutlandırıldığında ve bakımı yapıldığında incelik kontrolü ve homojenlik her iki formatta da karşılaştırılabilir olabilir; bu nedenle karar genellikle yalnızca ham öğütme kapasitesinden ziyade üretim karışımına göre verilir.
Nerede QMJ-1 Toplu Tip Çikolata Bilyalı Değirmeni Üretim Hattına Uyum Sağlar
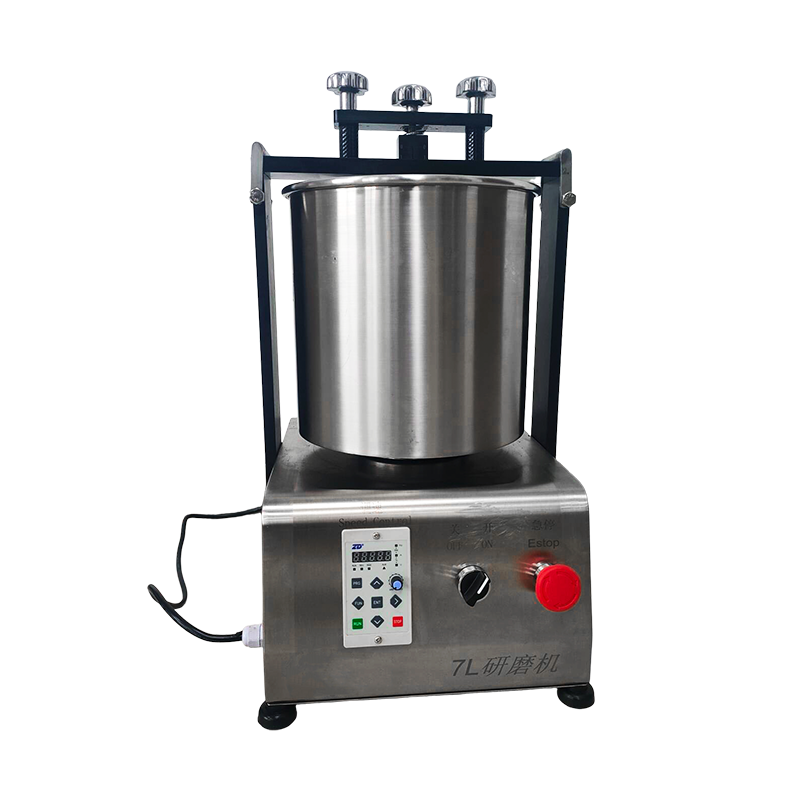
Daha küçük parti makineleri, çikolata ve şekerleme imalatının daha geniş ortamında özel bir yere sahiptir. Bunlar, sık sık tarif değişikliği yapan zanaatkar ve zanaatkar üreticiler, tam ölçekli üretim taahhüdünden önce yeni formülasyonları doğrulayan pilot ve ürün geliştirme hatları ve özel çalışmalar için kapasite ile daha büyük bir sürekli hattı tamamlayan orta ölçekli üreticiler de dahil olmak üzere, ham üretimden daha fazla esnekliğe ihtiyaç duyan tesislerde yaygındır.
Bu makine sınıfı aynı zamanda bir makine olarak da iyi çalışır. kakao çekirdekleri taşlama makinesi Girdi ister bitmiş bir kakao kütlesi olsun, ister daha konsantre bir likör akışı olsun, aynı devridaim öğütme ilkesi geçerli olduğundan, şeker ve süt bileşenleriyle harmanlanmadan önce kakao parçacıklarını veya likörünü rafine ederek bir prosesin başlarında destekleyin.
Çikolatanın ötesinde, aynı mekanik yaklaşım sıklıkla fındık ezmeleri, tohum ezmeleri ve kaba parçacıklardan pürüzsüz bir süspansiyona benzer bir azalma gerektiren bazı sürülebilir formülasyonlara da uygulanır; bu, toplu bilyeli değirmenlerin neden tek amaçlı ekipman yerine karışık ürün şekerleme tesislerinde çok yönlü bir donanım olma eğiliminde olduğunun bir parçasıdır.
Pilot Partilerden Daha Tam Üretim Çalışmalarına Ölçeklendirme
Pek çok tesis, kompakt bir parti ünitesiyle başlar; çünkü bu, geliştirme ekibinin yeni bir formülasyonu, ambalaj konseptini veya sezonluk ürünü, yanlış bir adımın büyük miktarda malzemeyi israf etmeyeceği kadar küçük bir ölçekte doğrulamasına olanak tanır. Bir tarif kesinleştiğinde ve talep arttığında, aynı toplu öğütme ilkeleri tipik olarak doğrudan daha büyük bir tank boyutuna dönüşür, çünkü medya etkisi ve devridaimin temel fiziği hacimle birlikte değişmez, yalnızca döngü başına üretim değişir. Bu, küçük bir toplu değirmeni, hacim arttığında kullanımdan kaldırılan bir ekipman parçası yerine pratik bir başlangıç noktası haline getirir; çünkü daha büyük bir hat devreye girdikten sonra bile özel ve sınırlı süreli üretim sunmaya devam eder.
Her Partiden Sonra İnceliğin Tutarlılığını Koruyan Operasyonel Uygulamalar
Tutarlılık, birçok operasyonun sandığından daha fazla değer kaybetmesidir. İyi çalışan bir partide mükemmel incelik sağlayabilen bir makine, birkaç çalışma alışkanlığı ihmal edilirse yine de eşit olmayan sonuçlar üretebilir.
- Büyük boyutlu topakları karıştırma tankına ulaşmadan önce çıkarmak için gelen şekeri ve kuru malzemeleri önceden eleyin.
- Ceket suyu sıcaklığını, ortam koşullarına göre değişmesine izin vermek yerine, üreticinin belirttiği aralıkta tutun.
- Gruplar arasında okumaların karşılaştırılabilir olmasını sağlamak için her seferinde aynı ölçüm yöntemini kullanarak sabit aralıklarla numune inceliği.
- Hasarlı bir elek boncukların ürün akışına kaçmasına neden olabileceğinden, medya ayırma eleğinde aşınma olup olmadığını düzenli olarak inceleyin.
- Her tarife özel bir referans eğrisi oluşturmak için döngü süresini zaman içindeki incelik sonuçlarıyla karşılaştırın.
Düzinelerce parti boyunca incelik verilerini takip eden operatörler genellikle en büyük varyasyon kaynağının değirmenin kendisi değil, öğütme aşamasına giren tutarsız ön karışım oranları olduğunu buluyor. Giriş yönündeki karıştırma kontrolünün sıkılaştırılması, değirmen ayarlarında yapılan herhangi bir ayarlamadan daha fazla tekrarlanabilirliği sıklıkla artırır.
Reçeteye özel dokümantasyon önemlidir çünkü daha yüksek oranda kakao yağı içeren bir formülasyon, kesme altında daha zayıf bir bileşik kaplamaya göre çok farklı davranır ve kompozisyondan bağımsız olarak her partiyi aynı sabit döngü süresiyle işlemek, enerji israfının ve tutarsız ürünün önlenebilir kaynaklarından biridir.
Bilyalı Değirmen Sistemleri için Bakım ve Uzun Ömür Konuları
Sürekli mekanik yük altında aşındırıcı ortamla çalışan taşlama ekipmanının öngörülebilir aşınma noktaları vardır ve temel bir bakım programı hem hizmet ömrünü hem de ürün tutarlılığını uzatır.
| Bileşen | Tipik Kontrol Aralığı | İzlenecek Arıza Sinyali |
|---|---|---|
| Taşlama ortamı (boncuklar) | Her 500-800 çalışma saatinde bir | Geçmiş ortalamaya göre daha yavaş incelik ilerlemesi |
| Mil contaları | Aylık görsel inceleme | Salmastra yuvasında görünür sızıntı veya ürün birikmesi |
| Ayırma ekranı | Haftalık temizlik döngüsü | Azaltılmış akış hızı veya deşarjda boncuk taşınması |
| Ceket soğutma sistemi | Üç ayda bir kireç çözme | Normal yük altında artan kütle sıcaklığı |
| Tahrik motoru ve yatakları | Üretici planına göre | Başlatma sırasında olağandışı titreşim veya gürültü |
Çoğu planlanmamış aksama süresi bu bileşenlerin yalnızca iki veya üçüne kadar uzanır; bu nedenle basit bir kontrol listesi oluşturmak ve bunu belirli bir vardiyaya atamak, ekipmanın bir şeyler arızalanana kadar basitçe çalışmasına güvenmekten genellikle daha etkilidir. Rutin boncuk takviyesi ve sızdırmazlık kontrolleri yapılan bir makinenin, genellikle uzun yıllar boyunca düzenli üretimde nominal incelik performansını koruması beklenebilir.
Sıkça Sorulan Sorular
S1: Ağızda pürüzsüz bir his için çikolata hangi parçacık boyutuna ulaşmalıdır?
Çoğu üretici, 18 ila 25 mikron arasındaki nihai inceliği hedefler, çünkü insan damak zevki genellikle bu aralığın altındaki parçacıkları algılayamaz; bileşik kaplamalar veya dolgulara yönelik formülasyonlar bazen amaçlanan dokuya bağlı olarak biraz daha kaba bir son noktaya izin verir.
S2: Tipik bir öğütme döngüsü ne kadar sürer?
Döngü uzunluğu parti bileşimine ve başlangıç inceliğine göre değişir, ancak önceden karıştırılmış kakao ve şeker süspansiyonunu parti tipi bir değirmende hedef inceliğe getirmek için iki ila dört saat yaygındır.
S3: Çikolata bilyeli değirmeni çikolata dışındaki ürünleri işleyebilir mi?
Evet, aynı devridaim öğütme prensibi fındık ezmesi, tohum ezmesi, kakao likörü rafinesi ve kaba bir süspansiyondan pürüzsüz bir macuna indirgeme gerektiren belirli sürme veya doldurma formülasyonları için yaygın olarak kullanılmaktadır.
S4: Öğütme işlemi döngünün ilerleyen aşamalarında neden önemli ölçüde yavaşlıyor?
Parçacıklar küçüldükçe kırılmaları zorlaşır ve öğütme ortamının etki etmesi için daha az direnç sunar; bu da haznenin içindeki mekanik etki değişmese bile doğal olarak incelik eğrisini düzleştirir.
S5: Partiler arasındaki incelik tutarsızlığının en büyük nedeni nedir?
Değirmene giren ön karışım oranındaki değişiklik ve ceket sıcaklığının değişmesi en yaygın iki nedendir; bunların her ikisi de genellikle değirmenin kendisinde değişiklik yapmak yerine daha sıkı yukarı akış proses kontrolü yoluyla düzeltilebilir.