

1. Giriş: Modern Çikolata Kütle Rafinasyonunun Üç Temeli
Endüstriyel çikolata üretimi, ham kakao katılarını, şeker kristallerini ve yağları pürüzsüz, homojen bir macuna dönüştüren hassas bir mekanik ve termal işlemler dizisine dayanır. Bu dönüşümün verimliliği büyük ölçüde üç kritik aşamaya bağlıdır: şeker parçacık boyutunun küçültülmesi , yağ sıvılaştırma ve karıştırma ve kakao parçacıklarının ve kuru bileşenlerin mikro öğütülmesi . Bu aşamalar optimize edilmediğinde, üreticiler daha uzun konçlama süreleri, daha yüksek enerji tüketimi ve ağızda pütürlü veya tutarsız viskoziteye sahip nihai ürünlerle karşı karşıya kalır.
Bu kılavuz, endüstriyel pulverizatörlerin, eritme tanklarının ve bilyalı değirmen sistemlerinin stratejik kullanımı yoluyla kakao besleme yönetimini ve kütlesel rafine etmeyi geliştirmek için pratik, veriye dayalı yöntemlere odaklanmaktadır. Sürekli hatlarda üretim oranlarını 500 kg/saatin üzerinde tutarken, hedef parçacık boyutu dağılımlarına (birinci sınıf çikolata için genellikle 18-30 mikron) ulaşmada her ekipman kategorisinin rolünü inceleyeceğiz.
Orta ölçekli şekerleme fabrikalarından toplanan operasyonel verilerden yola çıkılarak hazırlanan aşağıdaki bölümlerde, proses parametreleri doğru şekilde kalibre edildiğinde rafinasyon verimliliğinde ölçülebilir gelişmeler sunulmaktadır. Örneğin, karıştırma öncesinde şeker parçacık boyutunun 200 mikrondan 40 mikrona düşürülmesi, sonraki bilyeli öğütme süresini yüzde 35'e kadar kısaltabilir.
2. Hammadde Hazırlama: Kakao Beslemesi ve Şeker Püskürtme
Kakao beslemesi - kakao parçacıklarının, kakao likörünün ve şekerin rafinasyon hattına kütle akışı - ara bulamacın kıvamını belirler. Besleme oranlarındaki veya parçacık boyutu dağılımındaki değişiklikler, sonraki öğütme verimliliğinde dalgalanmalara neden olur. Stabil bir besleme iki paralel işlem gerektirir: şeker ince bir toz haline gelinceye kadar toz haline getirilir, kakao likörü ise sıcaklık kontrolü yoluyla sıvı halde tutulur.
2.1 Yüksek Hızlı Şeker Püskürtme: Tutarlı Toz Akışının Sağlanması
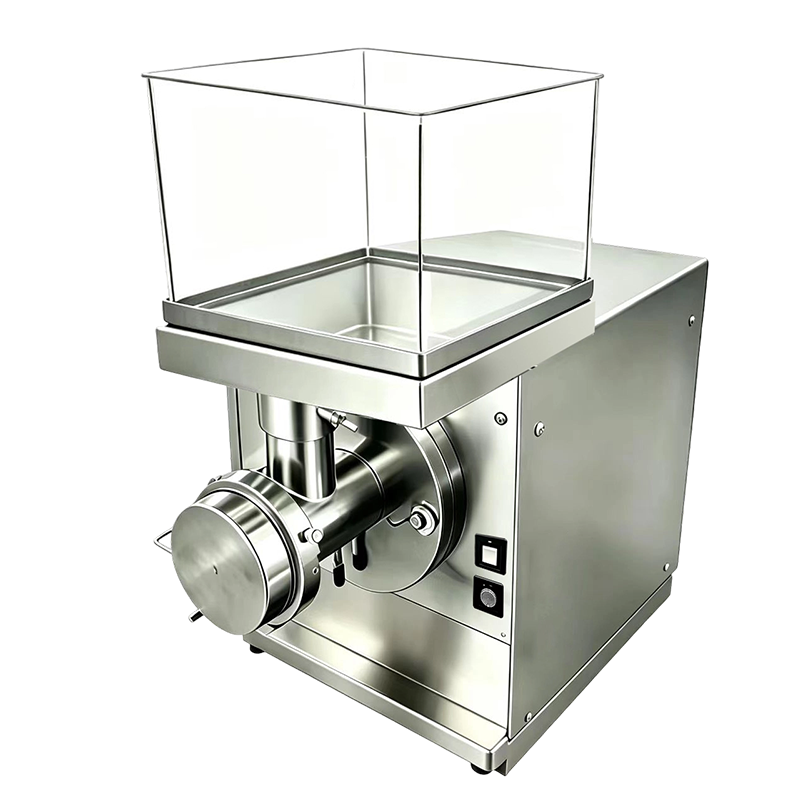
Toz şeker genellikle ortalama 400-600 mikron partikül boyutuyla prosese girer. Ön öğütme yapılmazsa, bu büyük kristaller bilyalı değirmene aşırı yük uygulayarak bölgesel aşırı ısınmaya ve eşit olmayan boyutta küçülmeye yol açar. SFJ Yüksek Hızlı Şeker Pülverizatörü 100 m/s'yi aşan uç hızlarında çalışan bir pin-disk taşlama mekanizması kullanarak bu sorunu çözüyor. Bu hızda, şeker kristalleri yarılma düzlemleri boyunca kırılır ve parçacıkların yüzde 90'ı 100 mikronun altında olan ince bir toz üretir.
Vardiya başına 2,5 ton şeker işleyen bir şekerleme fabrikasından elde edilen saha verileri, yüksek hızlı bir tozlaştırıcıya geçmenin, önceden öğütülmüş şekerin D90'ını (yüzde 90'lık parçacık boyutu) 210 mikrondan 74 mikrona düşürdüğünü gösterdi. Bu daha ince şeker tozu, sonraki bilyeli değirmenin sadece 3,5 saatte 22 mikronluk nihai çikolata kütlesi D90'a ulaşmasını sağladı; bu, öğütülmemiş şeker kullanımına kıyasla 1,2 saatlik bir azalmadır.
Şekerin toz haline getirilmesi için temel operasyonel parametreler:
- Rotor ucu hızı: 90-110 m/s (şeker sertliğine göre ayarlanır)
- Sınıflandırıcı hızı: Üst kesim boyutunu kontrol etmek için 2000-4000 rpm
- Hava akış hızı: Ekranın körleşmesini önlemek için 1200-1800 m³/h
- Hedef parçacık boyutu: Sütlü çikolata için D90 ≤ 80 mikron; Bitter çikolata için ≤ 60 mikron
Operatörler güç çekişini ve yatak sıcaklıklarını yakından izlemelidir. Akım çekişinde taban çizgisinin yüzde 15'inden fazla bir artış, aşınmış taşlama pimlerini ya da şekerde aşırı nemi (yüzde 0,5'in üzerinde) gösterir. Pülverizatöre nemi alınmış bir hava beslemesinin dahil edilmesi, neme bağlı topaklanmayı azaltabilir.
3. Yağın Sıvılaştırılması ve Kütle Karışımı: Sıcaklık Kontrollü Erimenin Rolü
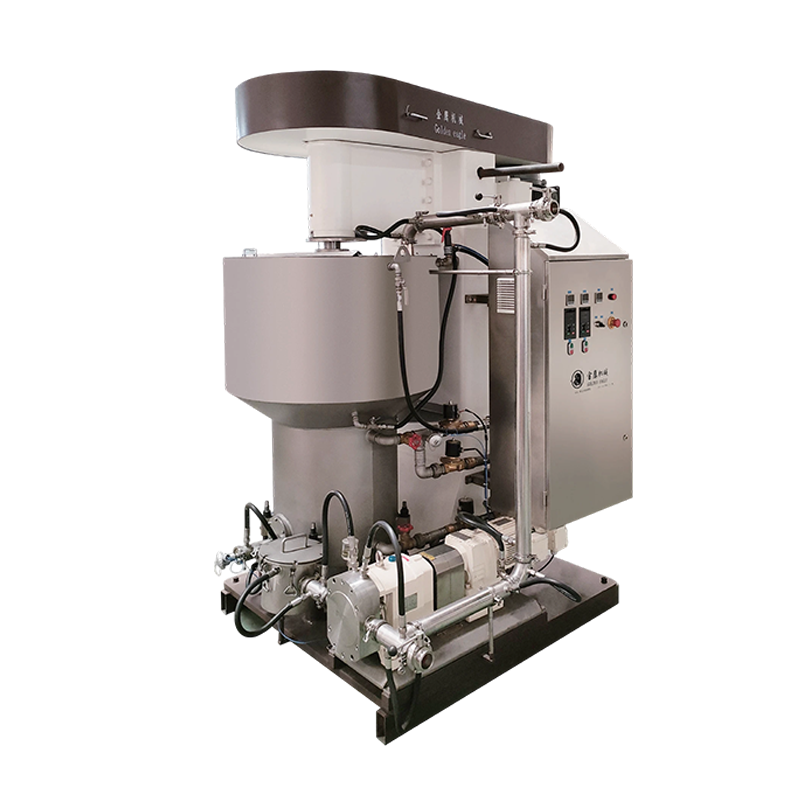
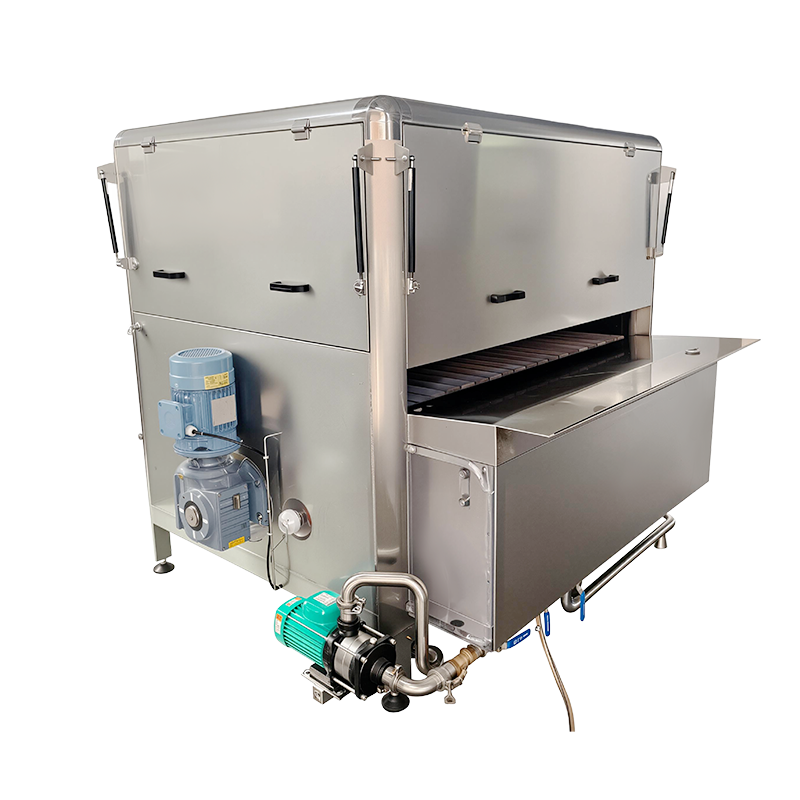
Kakao yağı ve diğer bitkisel yağlar, katı parçacıkları eşit şekilde kaplayabilmeleri için tamamen sıvılaştırılmalıdır. Kısmen kristal halinde kalan yağ, zayıf dağılıma ve rafinasyon işlemine dayanabilen topaklanmalara neden olur. RYJ Yağ Eritme Tankı Polimorfik stabilitelerini korurken yağları eritmek için ceketli bir ısıtma sistemini düşük kesmeli bir karıştırıcıyla entegre eder.
3.1 Sürekli Yağ Eritme ve Kütle Dağıtımı
Modern eritme tankları sürekli modda çalışır: yağ blokları veya pullar bir uçtan girer, ısıtılmış yüzeylerin (50-60°C'de su veya termal yağ ceketleri) üzerinden geçer ve berrak bir sıvı olarak çıkar. Kritik bir tasarım özelliği, ısı değişim alanı/hacim oranı – lokalize sıcak noktalar olmadan hızlı erime için ideal olarak 12 m²/m³'ün üzerinde. RYJ tankı bunu çukurlu bir ceket ve türbülanslı akışı destekleyen iç bölmeler aracılığıyla başarır.
Pratik bir durumda, 800 kg/saat bitter çikolata üreten bir üretici, partiden sürekli işlemeye kadar yağ erime süresini kısalttı. RYJ tankı, yağ çıkış sıcaklığını 18 dakikalık kalma süresiyle 45°C ± 1,5°C'de tuttu. Bu tutarlı yağ beslemesi, az erimiş yağ parçacıklarının nihai çikolatada benekler halinde görünmesine ilişkin önceki sorunu ortadan kaldırdı.
Toplu dağıtım pompası entegrasyonu
Eritme tankını takiben, bir lob pompası veya kademeli boşluk pompası, sıvılaştırılmış yağı, şeker tozu ve kakao kütlesi ile birleştirileceği karıştırma kabına aktarır. Pompa, hava sürüklenmesini önlemek için titreşimsiz akış sağlamalıdır. Çıkış basıncını 2-4 bar arasında tutan, değişken frekanslı tahriklere sahip dişli pompalar tavsiye edilir.
| Parametre | RYJ Yağ Eritme Tankı Typical Range | Rafinasyona Etkisi |
|---|---|---|
| Erime sıcaklığı | 45-55°C (kakao yağı) | Tadı bozmadan tam sıvılaşmayı sağlar |
| Karıştırıcı hızı | 20-40 rpm | Yağ tabakalaşmasını önler ve ısı transferini hızlandırır |
| İkamet süresi | 15-30 dakika | Erime verimliliğini ve termal stabiliteyi dengeler |
| Yağ çıkış nemi | < yüzde 0,1 | Nihai kütledeki viskozite değişikliklerini en aza indirir |
4. Bilyalı Değirmen Sistemleriyle Parçacık Boyutunun Azaltılması
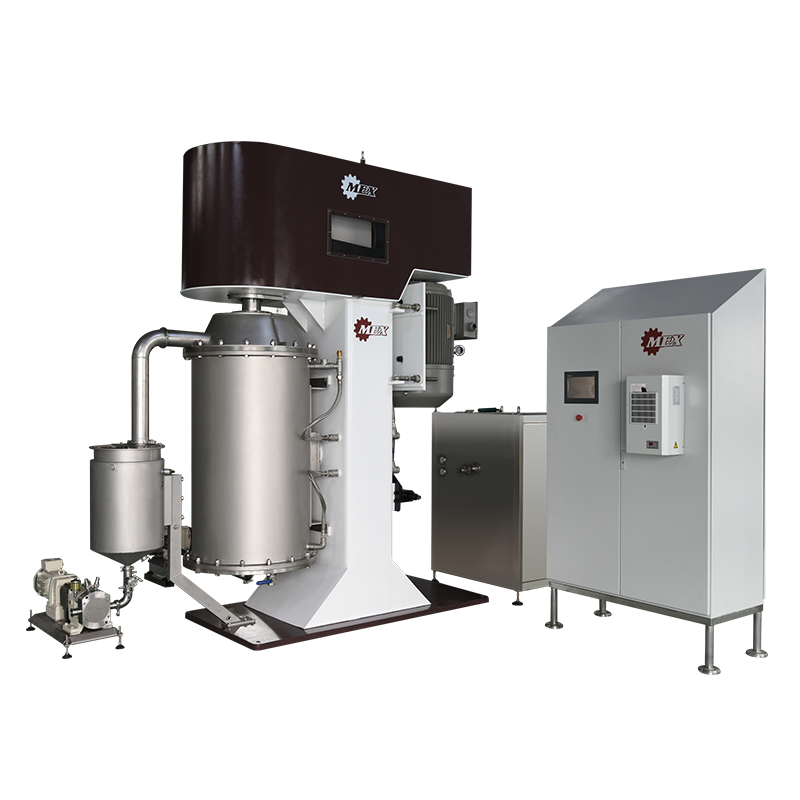
Bilyalı öğütme, çikolata kütlesindeki katı parçacıkları birkaç yüz mikrondan 15-35 mikronluk hedef aralığına indirmek için en yaygın kullanılan teknik olmaya devam etmektedir. QMJ Serisi Çikolata Bilyalı Değirmeni(Yeni) Mikro frezeleme verimliliğini artırmak için çeşitli yenilikler içerir: karıştırıcı kolları olan yatay bir öğütme odası, dinamik bir ayırıcı ve kapalı devre bir soğutma sistemi.
4.1 QMJ Bilyalı Değirmeni Üstün Çikolata Öğütmeyi Nasıl Başarır?
Çikolata için kullanılan bilyalı değirmen makinesi, yüksek enerjili darbe ve yıpratma prensibiyle çalışır. Sabit bir silindirik hazne içerisinde, krom alaşımlı çelik bilyalar (çapları 8-15 mm), disk veya pim çarklı merkezi bir karıştırma mili tarafından harekete geçirilir. Çikolata kütlesi sürekli olarak öğütme ortamı yatağına pompalanır. Parçacıklar yalnızca doğrudan bilya-parçacık-top çarpışmalarıyla değil aynı zamanda hareketli toplar ile hazne duvarı arasında oluşan kesme kuvvetleriyle de kırılır.
1500 kg'lık bir sütlü çikolata partisinden elde edilen veriler, yeni QMJ serisinin kullanılmasının, geleneksel bir dikey bilyalı değirmenle karşılaştırıldığında rafine edilmiş kütlenin tonu başına spesifik enerji tüketimini yüzde 18 oranında azalttığını ortaya çıkardı. İyileştirme, daha düzgün bir bilya dağılımı oluşturan ve ölü bölgeleri azaltan değiştirilmiş bir karıştırıcı geometrisinden kaynaklanmaktadır. Nihai parçacık boyutu dağılımı, 4 saatlik yeniden dolaşımlı öğütme sonrasında 16 mikronluk bir D50 ve 27 mikronluk bir D90 gösterdi.
4.2 Mikro Frezeleme Verimliliği ve Bilyalı Değirmen Parametreleri
Optimize etmek çikolata öğütücü makinesi performans için operatörlerin çeşitli değişkenleri dengelemesi gerekir:
- Top şarj oranı: Oda hacminin yüzde 60-75'i. Daha düşük bir şarj darbe sıklığını azaltır; daha yüksek bir şarj viskoz ısınmayı artırır.
- Karıştırıcı uç hızı: Bitter çikolata için 8-12 m/s (daha yüksek viskozite) ve sütlü çikolata için 10-14 m/s. Aşırı hız, bilyenin santrifüjlenmesine ve verimsiz frezelemeye neden olur.
- Kütle akış hızı: 500 litrelik hazne başına 300-800 kg/saat. Daha yüksek akış hızları, kalma süresini kısaltarak ürünü kabalaştırır.
- Soğutma ceketi sıcaklığı: Çikolata kütlesini 45°C'nin altında tutmak ve yağın taşınmasını önlemek için 18-25°C.
1000 kg'lık bir bilyalı değirmende yapılan gerçek dünya optimizasyon testi, bilya çapının 15 mm'den 10 mm'ye düşürülmesinin, aynı öğütme süresinden sonra D90'ı 33 µm'den 26 µm'ye düşürdüğünü gösterdi. Ancak daha küçük toplar, çarpışma başına daha düşük kırılma enerjisi sergiledikleri için aynı verimi elde etmek için yüzde 22 daha uzun bir süreye ihtiyaç duyuyordu. Optimum bilya karışımı genellikle iki modlu bir dağılım izler: yüzde 70'i 12 mm'lik bilyalar ve yüzde 30'u 8 mm'lik bilyalar.
5. Konçlama Süreci: Son İyileştirme ve Lezzet Geliştirme
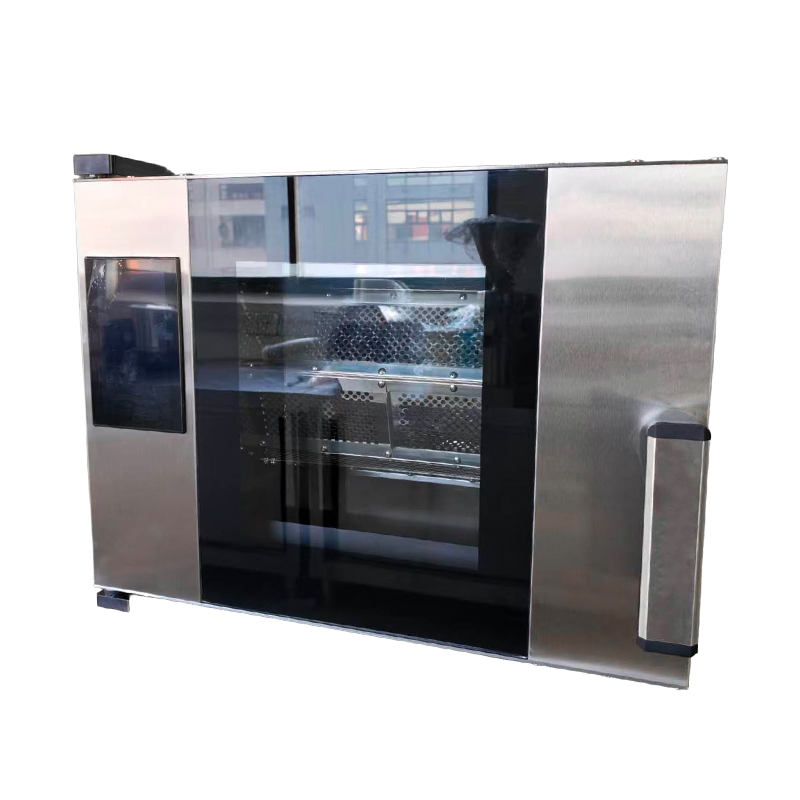
Bilyeli öğütme sonrasında çikolata kütlesi hala uçucu asitler (örneğin, kakao fermantasyonundan elde edilen asetik asit) içerir ve eşit olmayan bir nem dağılımına sahiptir. QYJ Serisi Çikolata Conche Makinesi ikili rolünü yerine getirir sürekli konçlama – tüm katı parçacıkları yağla kaplamak için kütlenin kesilmesi – ve istenmeyen uçucu maddelerin buharlaştırılması.
5.1 Konç Makinası Çalışma Prensipleri
Modern konçlama makineleri, çikolata kütlesini kontrollü sıcaklıklarda (bitter çikolata için 60-80°C, sütlü çikolata için 45-55°C) çalkalayan kanatlı veya rotorlu uzunlamasına bir şaft kullanır. QYJ serisi üç aşamalı bir döngü uygular: nemi ve asitleri çıkarmak için kuru konçlama (başlangıçta 2-4 saat), viskoziteyi azaltmak için macun fazı (yağ ekleme) ve hedef reolojiye ulaşmak için sıvı konçlama (son kesme).
2000 kg'lık bir konçtan elde edilen endüstriyel veriler, kuru konçlama aşamasının 2 saatten 4 saate uzatılmasının nihai nem içeriğini yüzde 1,2'den yüzde 0,8'e düşürdüğünü gösterdi. Nemin bu şekilde düşürülmesi, çikolatanın akışkanlığını yüzde 18 oranında artırdı (Casson verim değerinin 12 Pa'dan 9,8 Pa'ya düşmesiyle ölçülmüştür). Ancak daha uzun konçlama süreleri enerji maliyetlerini artırır; bu da ürün spesifikasyonlarına göre değerlendirilmesi gereken bir ödünleşimdir.
Partikül boyutunun korunması için kritik konçlama parametreleri
Konçlama parçacık boyutunu biraz azaltmaya devam ederken (tipik olarak D90'da 2-5 mikron iyileşme), birincil etkisi duyusal özellikler üzerindedir. Aşırı konçlama (12 saatten fazla) yağın bozulmasına ve düz bir tat profiline yol açabilir. Optimum son nokta, çikolata kütlesi belirli bir değere ulaştığında tanımlanır. 8-15 Pa·s viskozite 40°C'de ve 5 s⁻¹ kayma hızında.
Konçlama makinesinin bilyalı değirmen çıkışıyla entegrasyonu kritik öneme sahiptir. Bilyalı değirmen 35 mikronun üzerinde bir D90 üretiyorsa, konçlama makinesi bunu verimli bir şekilde 30 mikronun altına indiremez; konçlama yalnızca hafif bir yıpranma sağlar. Bu nedenle bilyalı değirmenin nihai hedeften 5-10 mikron daha ince bir kütle sunması gerekir.
6. Sistem Entegrasyonu: Beslemeden Bitmiş Kütleye
Hat dengeli değilse, bireysel makinelerin optimize edilmesi sınırlı faydalar sağlar. İyi tasarlanmış bir kakao besleme ve kütle arıtma sistemi senkronize bir akışı takip eder: şeker pulverizatörü → yağ eritme tankı → karıştırma kabı → bilyalı değirmen → konçlama makinesi. Her aşamanın tampon tankı boyutu ve pompa kapasitesi, aşağı yöndeki makinenin maksimum verimini karşılamalıdır.
6.1 Sürekli ve Toplu Yapılandırmalar
Sürekli arıtma hatları (dinamik devridaim döngüsüne sahip QMJ bilyalı değirmeni kullanan), parçacık boyutu stabilitesiyle 800-1200 kg/saat üretime ulaşabilir. Toplu sistemler, kontrol edilmesi daha basit olmasına rağmen doldurma ve boşaltma sırasında daha uzun boşta kalma sürelerine sahiptir. Aşağıdaki tablo tipik performans ölçümlerini karşılaştırmaktadır:
| Parametre | Sürekli Hat (Bilyalı Değirmen Conche) | Toplu Hat (Bağımsız Bilyalı Değirmen) |
|---|---|---|
| Verim (kg/saat) | 800-1500 | 400-800 |
| D90 tutarlılığı (std geliştirme) | ±1,5 mikron | ±3,2 µm |
| Spesifik enerji (kWh/ton) | 85-110 | 130-160 |
| Değiştirme süresi (saat) | 0,5 (tarifler arasında) | 2-3 |
Aynı gün içinde birden fazla tarif (ör. bitter, sütlü, beyaz çikolata) üreten üreticiler için hızlı yıkama özelliğine sahip sürekli bir hat, ürün kontaminasyon riskini azaltır. QYJ conche makinesinin CIP dostu tasarımı, bitkisel yağla 30 dakikadan kısa sürede yıkamaya olanak tanır.
7. Süreç Kontrolü ve Veriye Dayalı Optimizasyon
Parçacık boyutunun, kütle sıcaklığının ve motor yüklerinin gerçek zamanlı izlenmesi, tahmine dayalı ayarlamalara olanak tanır. Bilyalı değirmenden sonra ve konçtan önce kurulan lazer kırınım sensörleri anında geri bildirim sağlar. D90 ayar noktasını (örn. 28 µm) aştığında sistem, devridaim pompası hızını artırabilir veya besleme hızını otomatik olarak azaltabilir.
7.1 Kütle Rafinasyonu için Temel Performans Göstergeleri
- Rafinaj verimliliği oranı: (KWh başına toplam yüzey alanı artışı) – 2,5 m²/kWh'nin üzerindeki değerler iyi performansı gösterir.
- Sıcaklık artış hızı: Bilyalı değirmende dakikada 0,5°C'yi geçmemelidir; daha hızlı yükselişler yetersiz soğutmayı veya aşırı top şarjını gösterir.
- Spesifik verim: saatte öğütme odası hacminin litresi başına nihai kütle kg – bitter çikolata için 2,2'nin üzerindeki hedefler.
Bir tesis, değirmen gövdesine bir titreşim sensörü taktıktan sonra bilyalı öğütme süresini yüzde 17 oranında azalttı. Sensör, aşınmış karıştırıcı pimleri nedeniyle titreşim genliğinde kademeli bir artış tespit etti ve bu, büyük bir arıza öncesinde planlı bakım yapılmasına olanak sağladı. Bakım sonrasında parçacık boyutu dağılımı önemli ölçüde daraldı (D90 değişimi ±4 µm'den ±1,8 µm'ye düştü).
8. Bakım ve Yaygın Arıtma Sorunlarının Giderilmesi
İyi optimize edilmiş sistemler bile sapmalarla karşılaşabilir. Aşağıda tipik sorunlara yönelik yapılandırılmış bir sorun giderme kılavuzu bulunmaktadır. çikolata kitle rafinerisi .
8.1 Sık Karşılaşılan Sorunlar ve Düzeltici Eylemler
- Cesur ağız hissi / yüksek D90: Bilyalı değirmen ortamının aşınmasını kontrol edin – bilyalar 500 çalışma saatinde 1-2 mm çapında kaybeder. Bilyaların yüzde 80'i küçüldüğünde değiştirin.
- Aşırı enerji tüketimi: Şeker öğütücünün D90 < 80 µm'ye ulaştığını doğrulayın. Kaba şeker bilyalı değirmene aşırı yük bindirir.
- Viskozite artışları: Yağ içeriğini ölçün – yüzde 2'lik bir yağ damlası yüzde 0,5-1 lesitin eklenmesini gerektirir.
- Depolamadan sonra yağ çiçeklenmesi: Tamamlanmamış temperleme, fakat aynı zamanda parçacık boyutu değişiminden de kaynaklanabilir. Nihai D90'ın < 30 µm olduğundan emin olun.
Önleyici bakım programları, bilyalı değirmen karıştırıcı kollarının haftalık muayenesini ve RYJ eritme tankındaki sıcaklık sensörlerinin aylık kalibrasyonunu içermelidir. 5 ton/gün kapasiteli bir tesiste yapılan bir vaka çalışması, reaktif bakımdan kestirimci bakıma geçişin altı ay içinde plansız arıza süresini yüzde 62 oranında azalttığını gösterdi.
9. Kakao Besleme ve Değirmen Teknolojisinde Gelecek Yönler
Sektör, yapay zeka tabanlı parçacık boyutu tahminiyle tam otomatik rafineri hatlarına doğru ilerliyor. Ultrasonik hat içi sensörler ve makine öğrenimi algoritmaları, farklı kakao çekirdeği kökenleri için en uygun bilyalı değirmen parametrelerini tahmin edebilir. Ayrıca kaplama uygulamalarında kullanılan ultra ince (<15 µm) çikolata için jet öğütme ve bilyalı öğütmeyi birleştiren hibrit sistemler ortaya çıkıyor.
Küçük ve orta ölçekli üreticiler için, QYJ Serisi Çikolata Conche Makinesi QMJ bilyalı değirmenin tek kızakta kullanılması, geleneksel yerleşim düzenlerine kıyasla zemin alanını yüzde 40 oranında azaltır. Bu modüler tasarımlar aynı zamanda temizlemeyi ve değiştirmeyi de kolaylaştırır.
10. Sıkça Sorulan Sorular
S1: Bilyalı öğütme sonrasında birinci sınıf çikolata için ideal parçacık boyutu nedir?
Birinci sınıf bitter çikolata tipik olarak 25 mikronun altında bir D90 (parçacıkların yüzde 90'ı) ve 15-18 mikron civarında bir D50 gerektirir. Sütlü çikolata biraz daha iri olabilir (D90 < 30 mikron) çünkü süt tozu kumluluğu maskeler. 35 mikronun üzerindeki parçacık boyutları dil üzerinde kumlanma olarak algılanabilir.
S2: Çikolata bilyeli değirmeninde öğütme ortamı ne sıklıkla değiştirilmelidir?
Krom çelik bilyaların çapı genellikle 800-1000 çalışma saatinde 1-2 mm düşer. Topları her 500 saatte bir inceleyin; yüzde 30'dan fazlası 8 mm'nin altında olduğunda (12 mm'den başlayarak) değiştirin. Karışık boyutlu ortamlar (örneğin yüzde 60'ı 12 mm, yüzde 40'ı 8 mm) genellikle en iyi frezeleme verimliliğini sağlar.
S3: Tek bir yağ eritme tankı hem kakao yağına hem de süt yağına hizmet edebilir mi?
Evet, ancak tatların çapraz kontaminasyonunu önlemek için farklı yağlar arasında kapsamlı bir temizlik yapılması gerekir. RYJ Yağ Eritme Tankının pürüzsüz iç kısmı ve düz dipli valfi, hızlı CIP (yerinde temizleme) döngülerine olanak tanır. Birden fazla tarifin sürekli üretimi için iki özel eritme tankını düşünün.
S4: 1 ton çikolata kütlesini rafine etmek için tipik enerji tüketimi nedir?
Yüksek hızlı şeker öğütücü, bilyalı değirmen ve konçeden oluşan optimize edilmiş bir hatta toplam özgül enerji, ton başına 90 ila 130 kWh arasında değişir. Yaklaşık yüzde 60'ı bilyalı değirmende, yüzde 25'i konçlamada ve yüzde 15'i yardımcı ekipmanlarda (pompalar, fanlar, soğutma) tüketilir.
S5: Şekerdeki nem rafinasyon sürecini nasıl etkiler?
Nemi yüzde 0,8'in üzerinde olan şeker, pulverizatör ve bilyalı değirmende topaklaşmaya neden olur. Yapışkan parçacıklar elekleri tıkar ve öğütme verimliliğini azaltır. Şeker beslemesinin kurutulması veya pulverizatörün hava girişinde bir nem alma cihazının kullanılması bu sorunu azaltabilir.
S6: Lezzet gelişimi açısından sürekli konçlama, toplu konçlamadan daha mı iyi?
Sürekli konçlama (örneğin QYJ serisinde) daha iyi tekrarlanabilirlik ve kilogram başına daha düşük enerji sunar. Ancak toplu konçlama, küçük partiler ve özel tarifler için daha fazla esneklik sağlar. Parametreler doğru ayarlandığında her ikisi de mükemmel lezzet elde edebilir.
S7: QMJ Serisi Çikolata Bilyalı Değirmeninin (Yeni) maksimum verimi nedir?
600 litre hazneli yeni QMJ modeli, sütlü çikolata için sürekli devridaim modunda 1500 kg/saat'e kadar işleyebilir. Yüksek viskoziteli bitter çikolata için üretim miktarı genellikle 800-1000 kg/saattir. Gerçek çıktı hedef inceliğe ve tarifteki yağ içeriğine bağlıdır.