

Çikolata Kaplama, Süsleme ve Parlatma Makineleri Kusursuz Bir Son İşleme Nasıl Ulaşır?
Son Kaplama Aşaması Neden Şekerleme Kalitesini Tanımlıyor?
Bir şeker çubuğu, pralin veya bisküvi mükemmel hammaddelerden yapılabilir ve dış kaplaması donuk, düzensiz veya çatlaksa yine de rafta başarısız olabilir. Bir şekerleme hattının son aşaması, ürünün parlak, iştah açıcı bir yüzey kazanması veya görünür kusurlar nedeniyle pazar değerini kaybetmesidir. Bu aşama tipik olarak birbirine bağlı üç adımdan oluşur: merkezin sıvı çikolata ile kaplanması, dekoratif bir desen veya kaplama eklenmesi ve yüzeyin sabit, çekici bir parlaklığa kavuşturulması.
Bu üç adımı birbirine bağlı izole makineler yerine tek bir sürekli iş akışı olarak ele alan üreticiler, sürekli olarak daha az ret ve daha öngörülebilir çıktı rapor ediyor. Bu makale, her aşamanın nasıl çalıştığını, hangi süreç değişkenlerinin önemli olduğunu ve tekrarlanabilir, profesyonel bir sonlandırma gerektiren bir üretim hattı için ekipmanın nasıl değerlendirileceğini ele almaktadır.
Kaplama Hattının Üç Aşaması
Tek tek makineleri karşılaştırmadan önce, sonlandırma sürecini farklı işlevsel bölgelere ayırmak yardımcı olur. Her bölgenin kendi sıcaklık aralığı, mekanik etkisi ve kalite hedefi vardır.
| Sahne | Birincil İşlev | Tipik Sıcaklık Aralığı | Atlanırsa Kalite Riski |
|---|---|---|---|
| Kaplama (Giydirme) | Orta parçanın üzerine tekdüze bir çikolata veya bileşik kabuk uygulayın | 29 ila 32 derece C | Çıplak noktalar, ince kaplama, temel bozuklukları |
| Dekorasyon | Çiseleyen çizgiler, noktalar, eklemeler veya ikinci bir renk uygulayın | 30 ila 33 derece C | Tutarsız markalama modeli, zayıf görsel farklılaşma |
| Parlatma | Sabit bir parlak katman oluşturun ve yüzeydeki bulanıklığı giderin | Ortam, 18 ila 22 derece C | Bulutlu yüzey, parmak izi izleri, kısa raf çekiciliği |
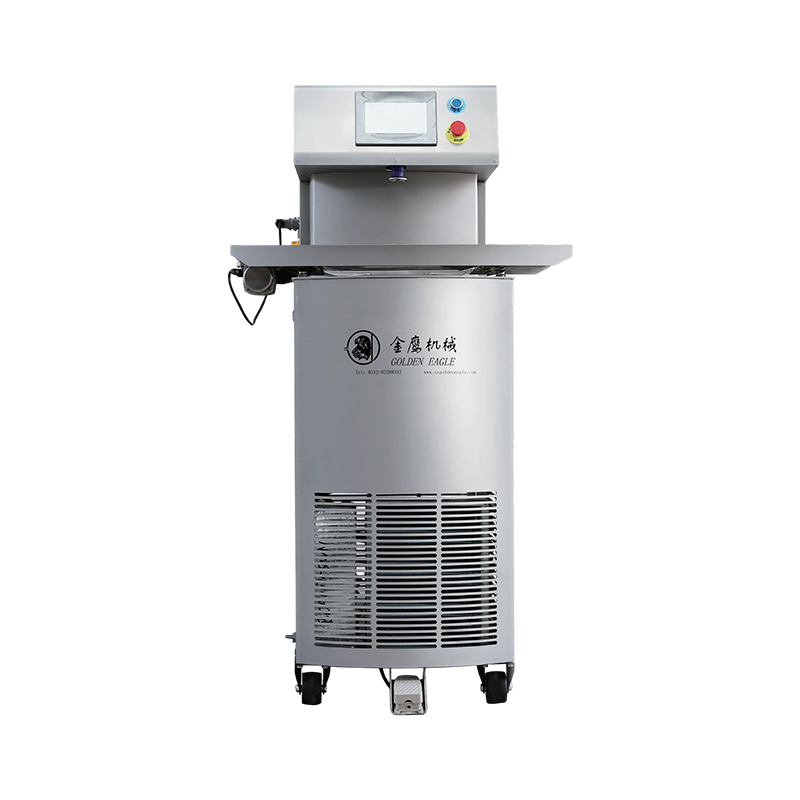
Bu bölgelerin her biri özel bir makine tarafından idare edilebilir ve bunların taşıma sistemi aracılığıyla bağlanma şekli, hat hızı ve tutarlılığı üzerinde doğrudan etkiye sahiptir. bir çikolata çeşmesi makinesi genellikle erimiş çikolatayı kaplama perdesine ulaşmadan önce sürekli dolaşımda ve sabit bir viskozitede tutmak için yukarı yönde kullanılır, bu da giydiriciye sıcaklık kaymasının beslenmesi riskini azaltır.
Çikolata Kaplama Hattının İçinde Neler Olur?
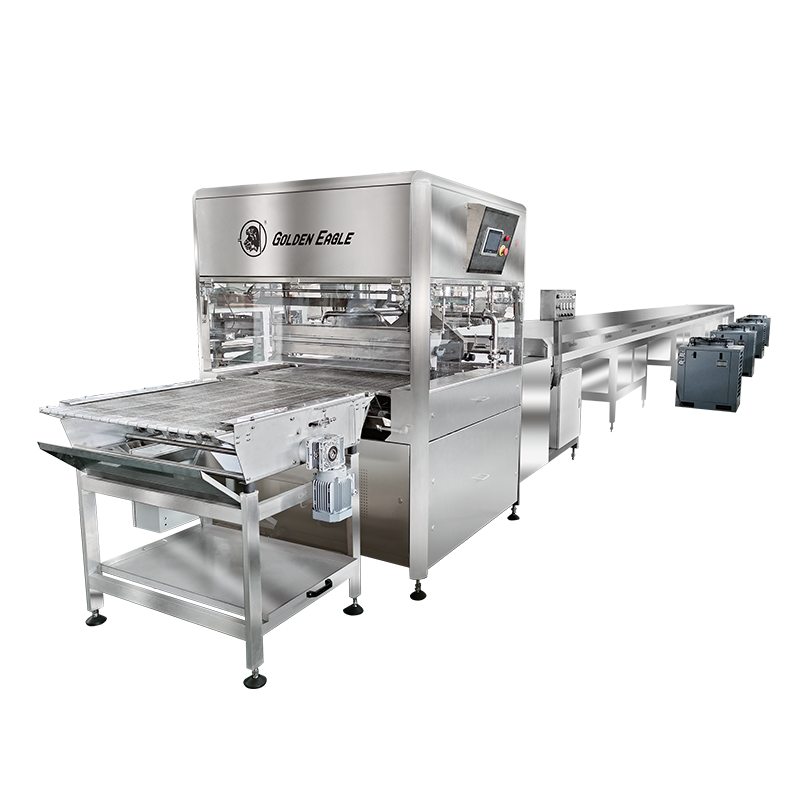
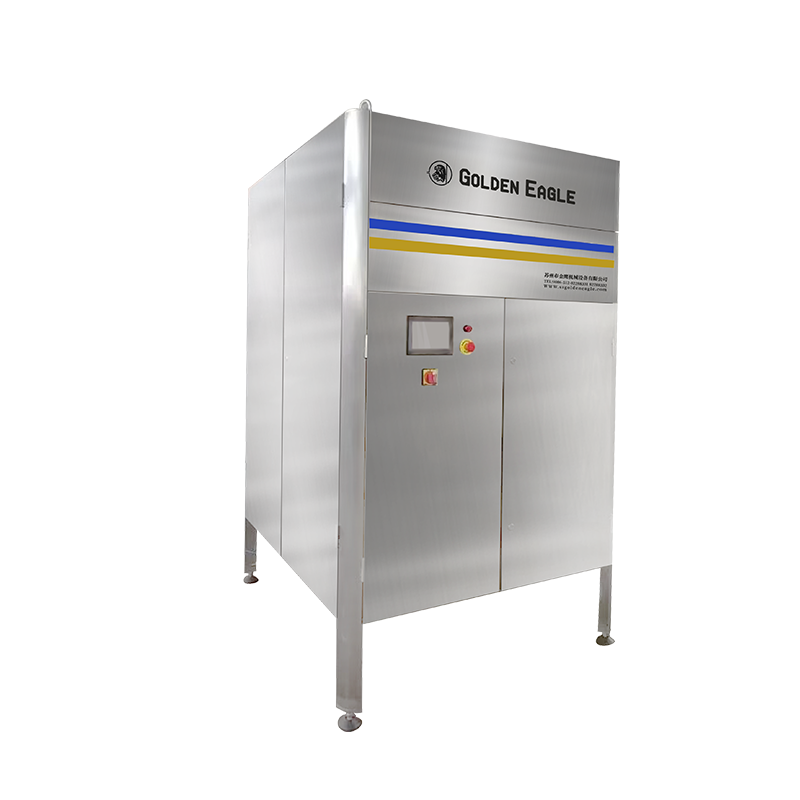
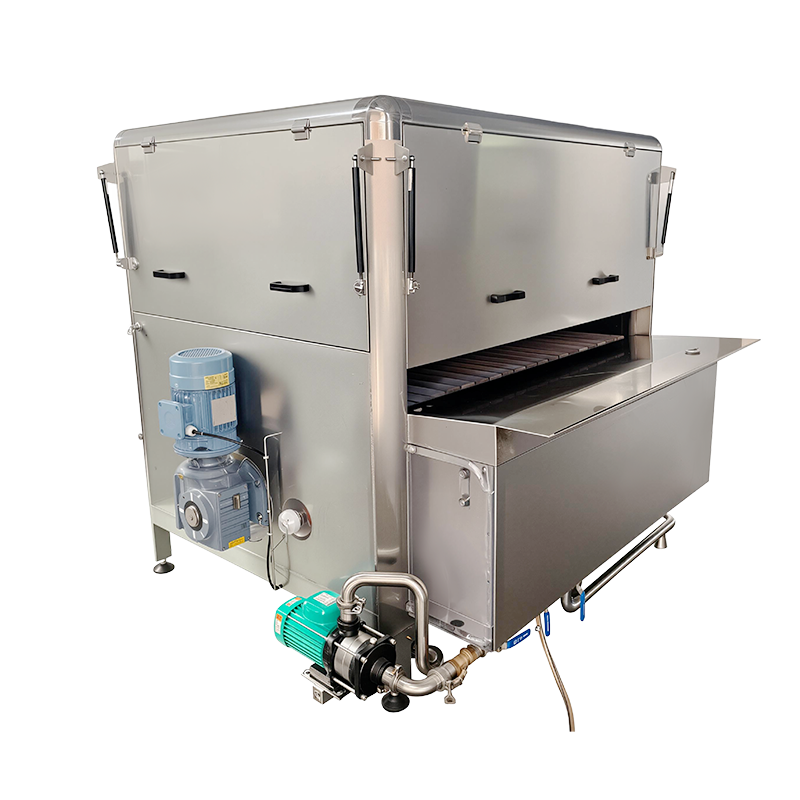
bir giydirme makinesi bisküvi, kuruyemiş, meyve veya kalıplanmış dolgular gibi orta parçaları, düşen temperlenmiş çikolata perdesinin altından geçirerek çalışır. Örgülü bir kayış, ürünü perdenin içinden, ardından alt kaplama silindirinin altından ve son olarak da kabuk kalınlığını kontrol eden bir dizi hava üfleyici veya bıçaktan geçirir. Bant hızı, perde hacmi ve hava akışı kaplama ağırlığını en çok etkileyen üç değişkendir.
Giydirme Hattının Temel Fonksiyonel Bölgeleri
- Besleme bölümü: Ortadaki parçaları perdeye girmeden önce hizalar ve aralar.
- Perde ve alt kaplama bölgesi: Birincil çikolata katmanını üstten ve alttan uygular
- Detaylandırma bölgesi: fazla çikolatayı giderir ve kaplama kenarını şekillendirir
- Soğutma tüneli: Kabuğu kontrollü bir sıcaklık düşüşüne sokar
SJP Serisi Çikolata Kaplama Hattı temperlenmiş çikolata haznesini, perde kaplama kafasını ve soğutma tünelini tek bir bağlantılı hatta birleştirerek bu sıra etrafında inşa edilmiştir. Rezervuar çikolatayı sürekli olarak yeniden sirküle ettiğinden, hat, erimiş çikolatanın uzun süre hareketsiz kalması durumunda ortaya çıkan çökelme ve kabuklanma sorunlarını önler.
Güvenilir çikolata taşıma eritme tankı, temperleme ünitesi ve kaplama kafası arasındaki mesafe, kaplama kafasının kendisi kadar önemlidir. Transfer pompası veya borular çikolatanın eşit olmayan bir şekilde soğumasına izin verirse, perdedeki viskozite değişecek ve kaplama ağırlığı, giydirme ayarları hiç değişmese bile üretim süreci boyunca sürüklenecektir. Giydirme hatlarının ayrı olarak satın alınan bileşenler yerine genellikle bağlantılı bir sistem olarak belirtilmesinin bir nedeni de budur.

Kaplama, Dekorasyon ve Parlatma Aşamaları Nasıl Bağlantı Kurar?
Ürünün bitirme hattındaki fiziksel akışını anlamak, kalite sorununun nereden kaynaklandığını teşhis etmeyi kolaylaştırır. Aşağıdaki diyagram ham orta parçadan cilalanmış, paketlenmiş ürüne kadar olan tipik sırayı göstermektedir.
Dekorasyon Yoluyla Kimlik Eklemek
Bir ürünün çikolata kabuğu seti varsa, perakende rafında ona görsel kimlik kazandıran şey dekorasyondur. Bu, kontrast oluşturan bir çiseleme çizgisi, nokta desenleri, kıyılmış fındık veya kırıntı kalıntıları veya renkli kakao yağı kullanılarak basılmış bir deseni içerebilir. Tamamen kristalleşen çikolata ikinci katmanı düzgün şekilde bağlayamayacağından, dekorasyon taban kabuk hala alıcı durumdayken uygulanmalıdır.
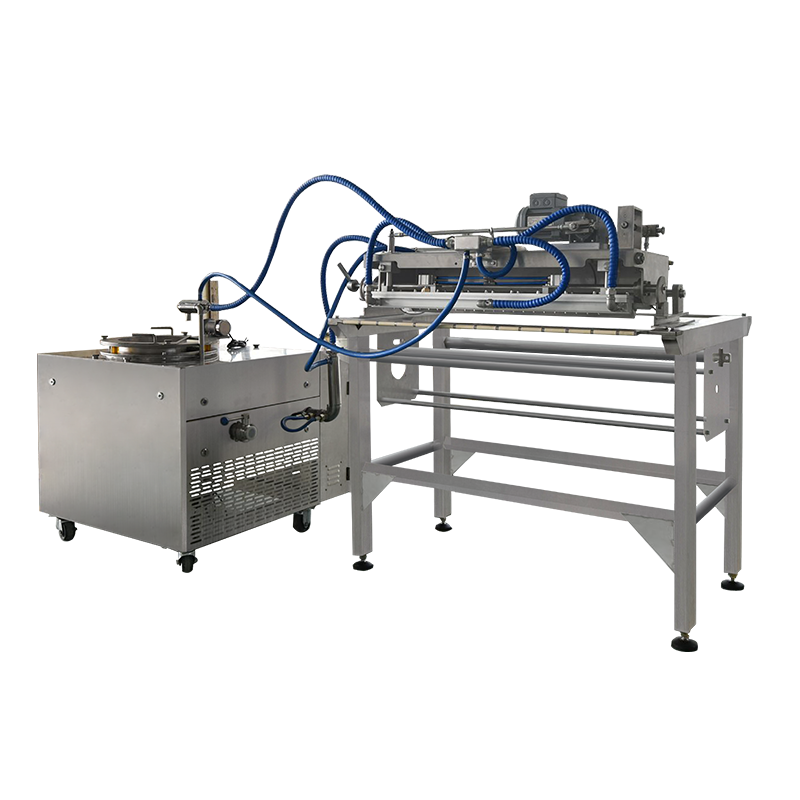
A QLH Dekorasyon Makinesi kaplama hattının soğutma tünelinden hemen sonra konumlandırılır, böylece taban kabuğu dekorasyon katmanının lekelenmeden yapışması için yeterli yüzey yapışmasına sahip olur. Nozul aralığı, ana konveyörle hat hızı senkronizasyonu ve malzeme viskozitesi, ortaya çıkan desenin ne kadar temiz görüneceğini etkiler.
Çiseleyen yağmur ve nokta desenlerinin ötesinde, birçok çizgi aynı zamanda bir bant kaplama makinesi Dekorasyon başlığı daha ince ayrıntılar eklemeden önce, baz çikolata kabuğu üzerine renkli bir bileşik kaplama gibi ikinci bir tam katmanın uygulanmasına yönelik konfigürasyon. Bu katmanlı yaklaşım, temel tarifi değiştirmeden farklı bir görsel kimliğe ihtiyaç duyan sezonluk veya promosyon ürünleri için yaygındır.

Parlatma: Rafın Çekiciliğini Belirleyen Adım
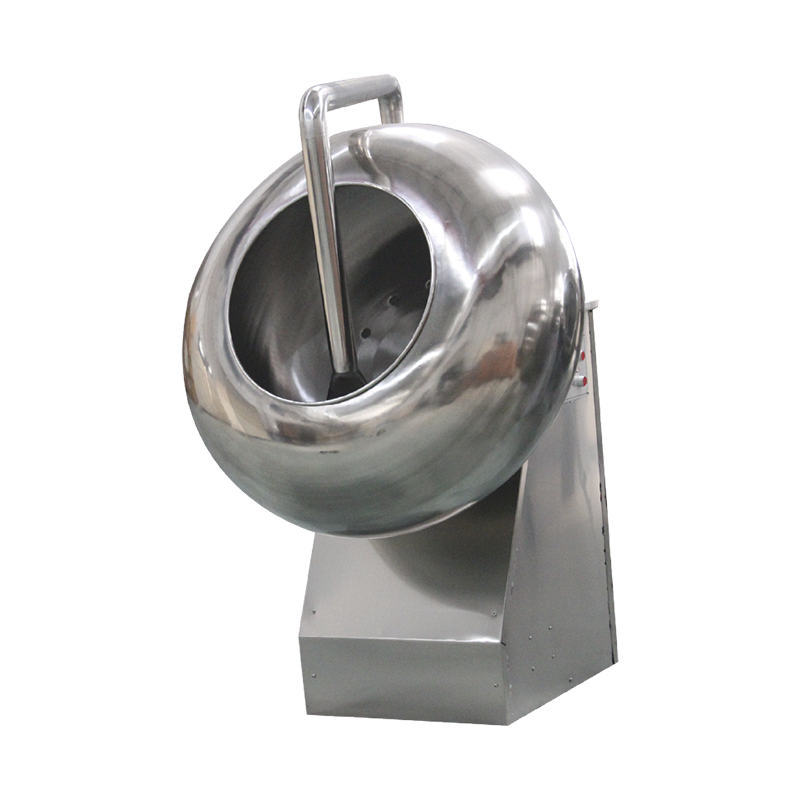
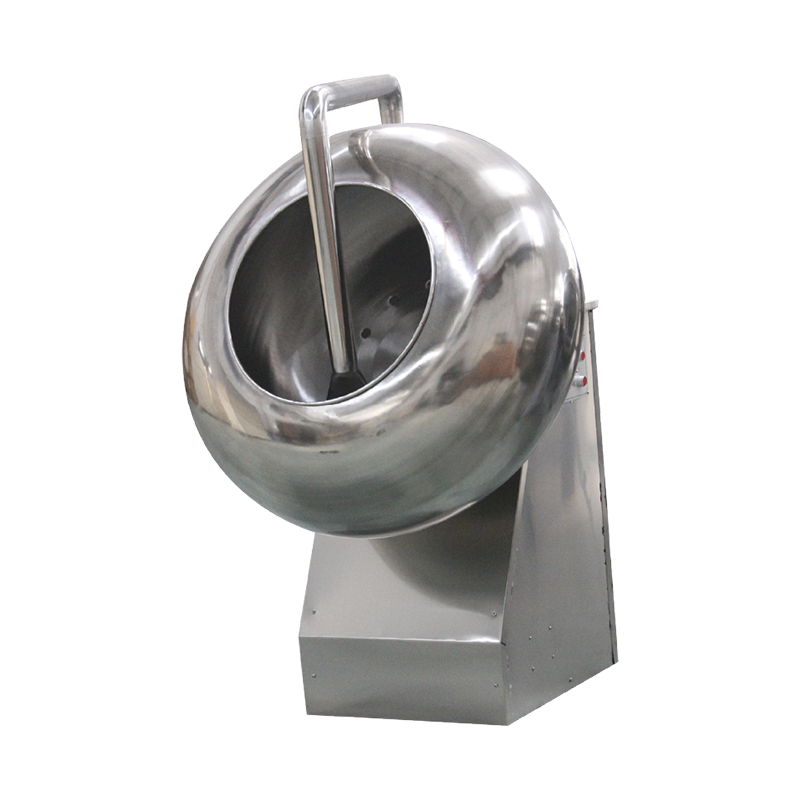
Parlaklık, alıcının ilk fark ettiği şeylerden biridir ve aynı zamanda depolama ve nakliye sırasında kaybedilen en kolay kalite özelliklerinden biridir. Parlatma, kaplanmış ürün üzerinde ince, stabil bir film oluşturarak, çoğunlukla prensipte bir döner tambur işlemiyle bu sorunu giderir. kaydırma makinesi şekeri Kontrollü dozlarda az miktarda cilalama maddesi uygulanırken ürünün yavaşça yuvarlandığı operasyon.
A PGJ Serisi Cila Makinası tipik olarak paketlemeden önceki son mekanik adım olarak çalışır. Tambur dönüş hızı, bekleme süresi ve dozlama aralığının belirli ürün boyutuna ve şekline göre ayarlanması gerekir, çünkü büyük boyutlu veya düzensiz parçalar, tambur hızı daha küçük, daha düzgün bir parçaya ayarlandığında eşit olmayan bir şekilde cilalanır.
| Parlatma Variable | Etkisi Çok Düşükse | Etkisi Çok Yüksekse |
|---|---|---|
| Tambur dönüş hızı | Düzensiz parlaklık dağılımı | Yüzey aşınması, yontulmuş kenarlar |
| Kalma süresi | Eksik film oluşumu | Aşırı birikme, yapışkan yüzey |
| Parlatma agent dosage | Donuk, düzensiz yüzey | Yapışkan parçalar bir araya toplanıyor |
Bu aşama aynı zamanda genel olarak da işlev görür. şeker kaplama ekipmanları tambur mekanizması ve dozaj prensibi, kaplama malzemesinden bağımsız olarak büyük ölçüde aynı olduğundan, şekerle kaplanmış kuruyemişler ve draje tarzı ürünler de dahil olmak üzere çikolatanın ötesinde tavada pişirilmiş şekerlemeler için.
Bir Bakışta Ekipman Rollerini Karşılaştırma
table below summarizes how each machine type fits into the finishing workflow, which is useful when planning line layout or troubleshooting a specific defect.
| Ekipman | Satırdaki Konum | Ana Çıkış |
|---|---|---|
| Çikolata Kaplama Hattı | Orta parçanın oluşturulmasından sonra, soğutma tünelinden önce | Düzgün taban kabuk kapsamı |
| Dekorasyon Machine | Soğutma tünelinden sonra, son setten önce | Desen, çiseleyen yağmur veya ikinci renk katmanı |
| Parlatma Machine | Paketleme öncesi son aşama | Kararlı parlaklık ve yüzey koruması |
Yeni bir bitiş hattı döşerken, soğutma tüneli çıkışı ile dekorasyon başlığı arasında ayarlanabilir boşluk bırakın. Tünelden çok sıcak çıkan ürün, dekorasyon başlığının altına bulaşacak, çok fazla soğuyan ürün ise ikinci katmanı temiz bir şekilde kabul etmeyecektir.
Yaygın Yüzey Kusurları ve Muhtemel Kaynakları
Görünür kaplama kusurlarının çoğu, az sayıdaki proses değişkenlerinden birine kadar izlenebilmektedir. Tek başına kusur yerine kusurun şeklini incelemek genellikle sorumlu aşamaya işaret eder.
- Grimsi çizgiler veya çiçeklenme : genellikle çikolata kaplama perdesine ulaşmadan önce zayıf temperleme kontrolüyle veya paketlemeden sonra depolama sırasındaki sıcaklık döngüsüyle bağlantılıdır
- Kabukta ince veya çıplak lekeler : genellikle perde hacminin bant hızına göre çok düşük olmasından veya perdeye girerken orta parçaların çok soğuk olmasından kaynaklanır
- Dalgalı veya kırık dekorasyon çizgileri : tipik olarak dekorasyon kafası ile ana konveyör hızı arasında bir senkronizasyon sorunu
- Cilalamadan sonra donuk veya düzensiz parlaklık : sıklıkla cilalama maddesinin tutarsız dozajı veya ürün boyutuna uymayan tambur hızı nedeniyle izlenir
- Ürün cilalandıktan sonra birbirine yapışıyor : genellikle aşırı cilalama maddesinin yetersiz bekleme veya kuruma süresiyle birleşiminin sonucudur
Bu aşamalar birbiriyle bağlantılı olduğundan cilalama aşamasında ortaya çıkan kusur her zaman oradan kaynaklanmaz. Örneğin, kaplama aşamasında hafifçe az kaplanmış bir kabuk, hiçbir cila ayarının tamamen düzeltemeyeceği düzensiz bir yüzey dokusu bırakabilir.
Tutarlı Çıktı İçin Pratik Bakım Alışkanlıkları
Bitirme ekipmanı hareketli bantlar, dönen tamburlar ve sürekli olarak dolaşan sıvı çikolata ile çalışır; bunların tümü, uzun üretim süreçlerinde tutarlı kaliteyi korumak için rutin bakım gerektirir.
- Zamanla kaplama ağırlığını değiştiren kalıntı oluşumunu önlemek için kaplama perdesini ve alt silindiri her vardiyanın sonunda temizleyin.
- Sarkan bir bant perdenin altında kalma süresini değiştirdiğinden kaplama ve soğutma bölümlerindeki bant gerginliğini haftalık olarak kontrol edin.
- Tutarsız çiseleme desenlerinin yaygın ve genellikle gözden kaçan bir nedeni olan kısmi tıkanıklıklar için dekorasyon nozüllerini günlük olarak inceleyin.
- Görünür bir parlaklık sorununun ortaya çıkmasını beklemek yerine, cilalama maddesi dozaj pompasını sabit bir programa göre kalibre edin
- Temperleme ünitesi sıcaklık okumalarını kaydedin, böylece kademeli sapma tüm üretim partisini etkilemeden önce yakalanabilir
Sıkça Sorulan Sorular
S1: Kaplama yöntemleri olarak giydirme ve panlama arasındaki fark nedir?
Kaplama, ürünü düşen bir sıvı çikolata perdesinin altından geçirerek bir kaplama uygular; bu, dolu ve eşit bir kabuğa ihtiyaç duyan parçalara uygundur. Kaydırma, kaplamayı ince katmanlar halinde uygularken, ürün dönen bir tamburda yuvarlanır; bu, daha küçük parçalara veya daha ince, oluşturulabilir bir katmanın tercih edildiği uygulamalara uygundur.
S2: Soğutma tüneline göre dekorasyon nasıl zamanlanıyor?
Dekorasyon genellikle taban kabuğu soğutma tünelinden çıktıktan kısa bir süre sonra uygulanır ve yüzey hala hafif bir yapışmaya sahiptir. Bu, dekorasyon katmanının, taban kabuğunun şeklini kaybetmeden veya dekorasyon temas halinde bulaşmadan yapışmasına olanak tanır.
S3: Parlatma bazen parlaklığı artırmak yerine neden azaltıyor?
Bu genellikle cilalama maddesi dozajının mevcut bekleme süresine göre çok yüksek olması ve pürüzsüz bir film yerine düzensiz veya yapışkan bir film bırakması durumunda meydana gelir. Dozu biraz azaltmak veya bekleme süresini uzatmak genellikle sorunu çözer.
S4: Bir hat, büyük bir değişiklik yapmadan birden fazla ürün şeklini işleyebilir mi?
Birçok bitirme hattı, yalnızca bant hızı ve perde hacmi ayarlarıyla makul bir şekil aralığını işleyebilir. Bununla birlikte, parça boyutunda veya ağırlığındaki önemli değişiklikler genellikle parlatma aşamasında tambur hızının ve dekorasyon aşamasında da nozül yüksekliğinin ayarlanmasını gerektirir.
S5: Uzun bir üretim çalışması sırasında kaplama ağırlığının kaymasına neden olan şey nedir?
Devridaim yapan çikolata haznesindeki kademeli sıcaklık kayması en yaygın nedendir, çünkü viskozite dar bir aralıkta bile sıcaklıkla değişir. Sadece eritme tankında değil, perdede de düzenli sıcaklık kontrolleri, bu durumun verimi etkilemeden önce tespit edilmesine yardımcı olur.