

Endüstriyel Çikolata Kaplama Ekipmanı Kaplama Tutarlılığını Nasıl Artırır?
Modern Şekerleme Hatlarında Giydirme Ekipmanlarının Rolü
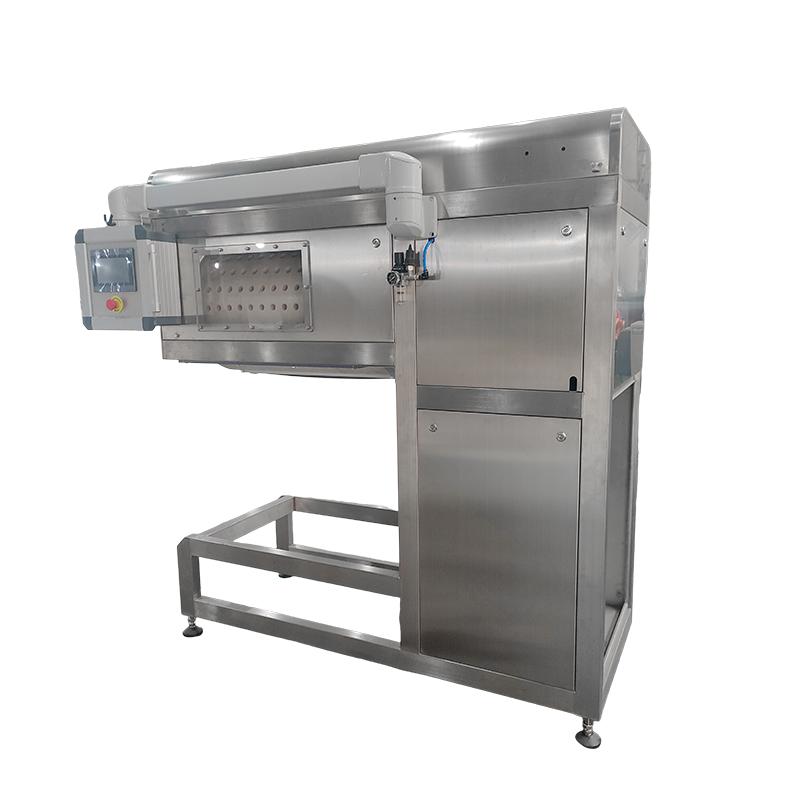
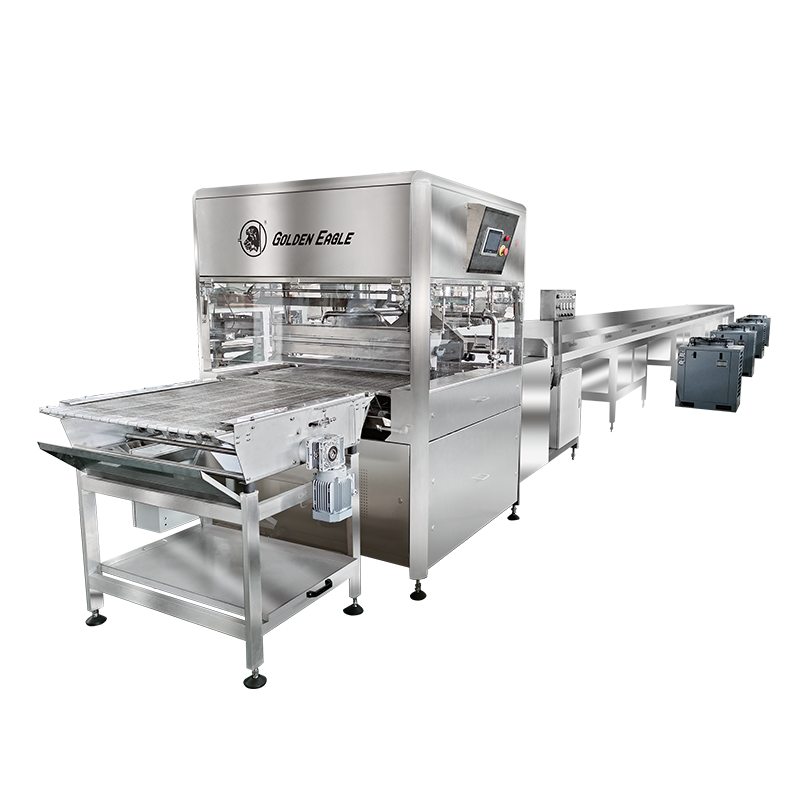
Tutarlı çikolata kaplaması, şekerleme imalatındaki en zor sorunlardan biridir. Banyodan elle geçirilen bir bisküvi, gofret, fındık salkımı veya şekerleme, perakende rafında hemen ortaya çıkan düzensiz katmanları, hava ceplerini ve damlama izlerini toplayacaktır. Tam olarak bu sorun bir çikolata kaplama hattı çözmek için tasarlanmıştır. Kaplamacı, ürünleri tek tek daldırmak yerine, ürünleri hareketli bir örgü bant üzerinde, temperlenmiş çikolatadan oluşan bir perdenin içinden taşıyor, kontrollü bir alt katman uyguluyor ve daha sonra ürün bir soğutma tüneline girmeden önce kalibre edilmiş hava bıçaklarıyla fazla kaplamayı kaldırıyor.
Besleme bandındaki ürün aralığı, perde akış hızı ve hava bıçağı basıncı birbiriyle etkileşim halindedir; bu nedenle, bu ayarları gerçek ürünüyle eşleştirmeden mevcut en büyük makineyi satın alan bir tesis, genellikle daha küçük, doğru şekilde belirlenmiş bir hattan daha kötü bir tutarlılığa sahip olur.
Yeni kaplama kapasitesini değerlendiren tesis yöneticileri için karar nadiren otomasyonun yapılıp yapılmayacağıyla ilgili olup, hangi kaplama ekipmanı konfigürasyonunun ürün karışımına, üretim hedefine ve halihazırda mevcut olan zemin düzenine uygun olduğuyla ilgilidir. Bu makale, giydirme ekipmanının mekanik olarak nasıl çalıştığını, farklı operasyon ölçeklerinde performans verilerinin genel olarak nasıl göründüğünü ve otomatik kaplamanın, pazarlama iddiaları yerine ölçülebilir kriterler kullanılarak manuel veya yarı otomatik yöntemlerle nasıl karşılaştırılacağını açıklamaktadır. Aynı zamanda, bir hat yanlış yapılandırıldığında en sık ortaya çıkan kusur modellerini ve sistemin aylar yerine yıllar süren sürekli çalışma boyunca tolerans dahilinde çalışmasını sağlayan bakım alışkanlıklarını da kapsar.
Şekerleme, fırın ve atıştırmalık üreticileri bu ekipmana farklı başlangıç noktalarından yaklaşıyor. Mevcut bir gofret veya kurabiye hattına bir kaplama adımı ekleyen bir fırın, genellikle bir giydiriciyi sabit bir zemin uzunluğuna yenilerken, yeni bir tesis inşa eden bir şekerleme üreticisi, soğutma tünelini ve rezervuarı uzun vadeli hacim hedeflerine göre boyutlandırma konusunda daha fazla özgürlüğe sahiptir. Her iki grup da belirli modelleri karşılaştırmadan önce aynı mekanik temeller üzerinde çalışmanın avantajını yaşıyor.
Endüstriyel Çikolata Kaplama Makinesi Ürünü Nasıl İşler?
İşlevsel düzeyde, giydirme ekipmanı sırayla dört farklı işlemi gerçekleştirir ve her aşamanın kendi tolerans gereksinimleri vardır. Bu sırayı anlamak önemlidir, çünkü herhangi bir aşamadaki darboğaz veya yanlış hizalama, üç adım sonra bir kusur olarak ortaya çıkar ve genellikle bitmiş üründe temel nedenin izlenmesini zorlaştırır.
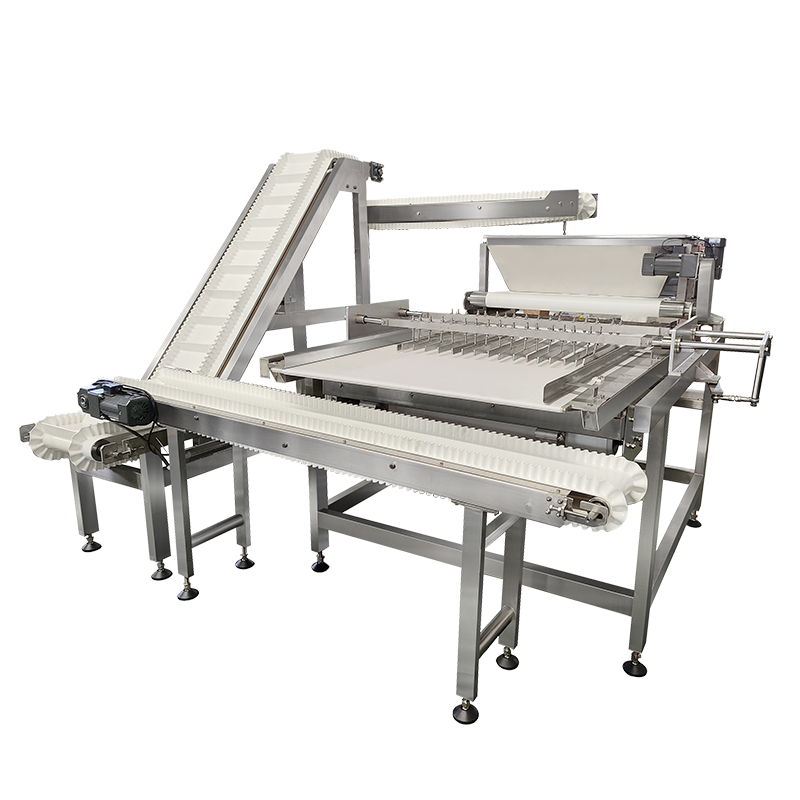
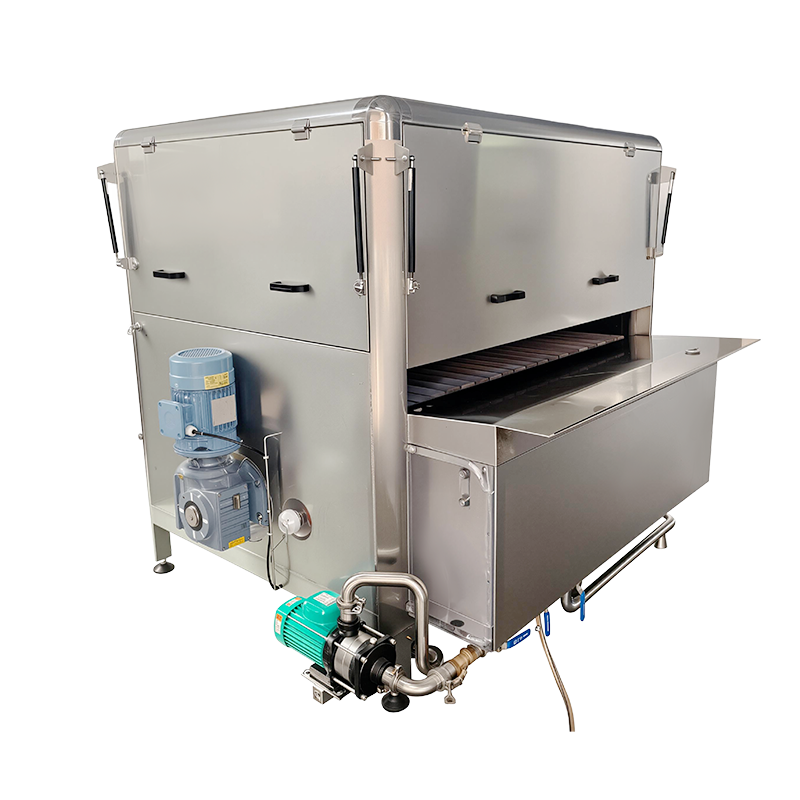
Besleme aşaması, ürünü tel örgü bant üzerine sabit bir aralıkla yerleştirir; bu kritik bir durumdur çünkü eşit olmayan aralık daha sonra çikolatanın öğeler arasında köprü kurmasına veya kaplama alanında boşluklar bırakmasına neden olur. Ön taban, takıldığı yerde ince bir taban katmanı uygular, böylece ürün fileye yapışmaz ve böylece son kat, ağ dokulu bir desen yerine temiz, sızdırmaz bir alt tarafa sahip olur. Ana kaplama kafası daha sonra hareketli ürünün üzerine sürekli bir temperlenmiş çikolata perdesi bırakarak üst ve yanları tamamen suya batırır. Perdenin hemen arkasına yerleştirilen hava bıçakları, kalibre edilmiş hava basıncını bant genişliği boyunca yönlendirerek fazla çikolatayı uzaklaştırır; bu, son kaplama ağırlığını ve düzgünlüğünü perdenin kendisinden çok daha fazla belirler. Son olarak, kaplanmış ürün, parlaklığın kilitlenmesi ve çiçeklenmeye neden olmadan kırılması için sıcaklığın kademeli olarak düşürüldüğü çok bölgeli bir soğutma tünelinden geçer.
Kaplama Kalitesini Belirleyen Temel Bileşenler
Her SJP Serisi Çikolata Kaplama Hattı ve karşılaştırılabilir endüstriyel sistemler ortak bir alt sistem kümesini paylaşır, ancak her bir alt sistemin yapım kalitesi ve kontrol hassasiyeti, sıkı toleranslara sahip bir çizgiyi tek bir vardiyada sürüklenen bir çizgiden ayıran şeydir.
| Bileşen | Birincil İşlev | Tipik Tolerans Etkisi |
|---|---|---|
| Temperleme ünitesi | Çikolata kütlesinin kristal yapısını korur | Artı veya eksi 0,5 derece stabilite |
| Perde başlığı | Bant genişliği boyunca eşit kaplama akışı sağlar | Çapraz bant ağırlığı farkı yüzde 3'ün altında |
| Hava bıçağı montajı | Fazla kaplamayı hedef kalınlığa göre düzeltir | Kaplama ağırlığı küçük artışlarla ayarlanabilir |
| Örgü kayış tahriki | Ürünü sabit, senkronize bir hızda taşır | Hız farkı yüzde 1'in altında |
| Soğutma tunnel | Yağ çiçeklenmesini tetiklemeden kaplamayı sabitler | Çok bölgeli gradyan kontrolü |
| Alt devridaim pompası | Fazla çikolatayı rezervuara geri gönderir | Birikmeyi ve viskozite kaymasını önler |
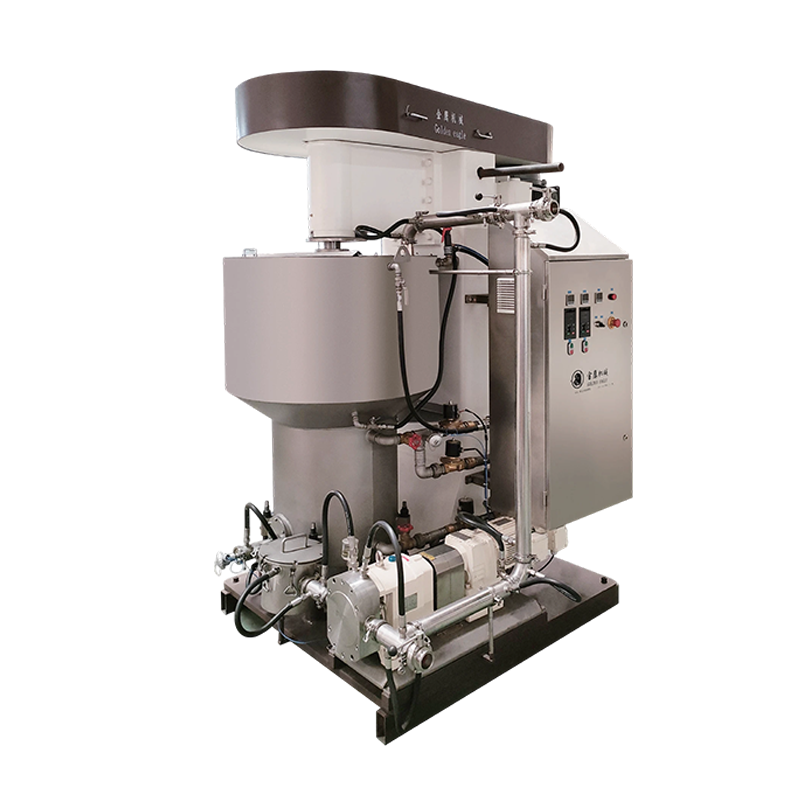
Temperleme ünitesi, bitmiş ürünün görünümünden en fazla sorumlu olan tek bileşen olduğundan özel bir ilgiyi hak etmektedir. Az temperlenmiş çikolata donuk, çizgili bir yüzeye sahip olur ve ambalajlandıktan sonraki birkaç gün içinde çiçeklenmeye eğilimlidir; aşırı temperlenmiş çikolata ise giydiricinin içinde çok çabuk sertleşerek perde başlığını tıkayabilir. Ergitme, temperleme ve bekletme tankları boyunca kapalı devre sıcaklık geri beslemesine sahip sistemler, manuel termostat kontrollerine dayanan sistemlerden daha dar bir çalışma bandını korur.
Hat Yapılandırmaları Arasında Performans Karşılaştırmaları
Hat kapasitesi genellikle bant genişliği ve bant hızı ile belirlenir, ancak operasyonel açıdan önemli olan sayı, kaplama makinesinin yukarı yöndeki depozitöre veya pişirme hattına ayak uydurup uymayacağını belirleyen saat başına kaplama üretimidir. Aşağıdaki tablo, şekerleme ve fırıncılık kaplama uygulamalarında kullanılan dört tipik bant genişliği sınıfında yaygın olarak belirtilen üretim aralıklarını yansıtmaktadır.
Bu rakamlar ürün yoğunluğuna, hedef kaplama ağırlığına ve hattın dip öncesi geçiş yapıp yapmadığına bağlı olarak değişir, bu nedenle herhangi bir spesifik ürün için garanti edilen rakamlar yerine planlama aralıkları olarak ele alınmalıdır. Hafif bir levhayı kaplayan bir tesis, aralığın üst ucuna doğru yerleşirken, daha ağır hedef kaplama ağırlığına sahip yoğun bir kabuklu yemiş kümesi aynı ekipman üzerinde daha yavaş çalışacaktır.
Üretim Döngüsü Boyunca Sıcaklık Kontrolü Hassasiyeti
En çok gözden kaçırılan performans göstergelerinden biri, bir hattın sekiz saatlik vardiya boyunca sürekli çalışırken çikolata sıcaklığını ne kadar sıkı tuttuğudur. Uzun çalışmalar sırasındaki geniş sıcaklık dalgalanmaları, her partide görülmediği için teşhis edilmesi zor olan aralıklı parlaklık ve çiçeklenme sorunlarının yaygın bir kaynağıdır.
Banyo sıcaklığını sürekli olarak örnekleyen ve ısıtma elemanlarını küçük artışlarla ayarlayan kapalı devre sistemler, periyodik manuel kontrollere dayanan hatlara göre çok daha dar bir bant tutar. Bu, en çok uzun çalışmalarda önemlidir, çünkü birkaç saat boyunca bir buçuk derece bile kayan bir çizgi, herhangi bir belirgin tetikleme noktası olmadan, ürünü uygun şekilde temperlenmiş durumdan gözle görülür şekilde düşük temperlenmiş duruma getirebilir.
Operasyonel not: Temperleme ünitesinden ve kaplama banyosundan ayrı ayrı alınan sıcaklık kayıtları sorun giderme açısından tek bir birleşik okumadan daha kullanışlıdır, çünkü bir devridaim pompası tank hacmine göre küçük boyutta olduğunda iki bölge bağımsız olarak sürüklenebilir.
Giydirme Hattı ve Manuel Kaplama: Yapılandırılmış Bir Karşılaştırma
Elle daldırmalı veya küçük parti tanklarından sürekli hatta geçen üreticiler genellikle tek bir maliyet rakamı yerine beş pratik faktörü değerlendiriyorlar. Aşağıdaki radar karşılaştırması, yaygın olarak rapor edilen operasyonel sonuçlara dayalı olarak otomatik giydirme ekipmanını manuel kaplamaya göre göreceli bir ölçekte puanlamaktadır.
Tutarlı bir şekilde ortaya çıkan model, manuel kaplamanın yalnızca düşük başlangıç maliyeti ve çok küçük partiler veya oldukça özelleştirilmiş ürünler için kurulum esnekliği açısından avantaj sağlamasıdır. Kaplama kalınlığının tutarlılığı ve tek bir operatörün saat başına işleyebileceği hacim de dahil olmak üzere diğer tüm eksenlerde, otomatik ekipman önemli ölçüde daha yüksek puanlar alıyor. Bu nedenle manuel daldırma, zanaatkarlık gerektiren veya çok düşük hacimli ortamlarda devam etme eğilimindeyken, vardiya başına birkaç yüz kilogramın üzerinde üretim yapan herhangi bir tesis genellikle işçilik maliyetinin ve kusur oranının tek başına bir çizgiyi haklı çıkardığını görür. Tutarsız manuel kaplama, perakende ambalajlamaya ulaşmadan önce yeniden işlenmesi veya kalitesinin düşürülmesi gereken daha yüksek oranda ürün üretme eğiliminde olduğundan, paketleme ve yeniden işleme maliyetleri dahil edildiğinde boşluk daha da genişler.
Ekipman Özelliklerinin Ürün Grubunuzla Eşleştirilmesi
Kaplama konfigürasyonları arasında seçim yapmak, yalnızca mevcut en büyük makineyi seçmek yerine, bir avuç spesifikasyonun kaplanacak olan gerçek ürünle eşleştirilmesi anlamına gelir. Aşağıdaki faktörler nihai karar üzerinde en fazla etkiye sahip olma eğilimindedir.
- Ürünler arasında çikolata köprüsü oluşmasını önlemek için ürün kaplama alanına ve gerekli şerit aralığına göre bant genişliği
- Ürünün çıplak örgülü banta yapışıp yapışmayacağına bağlı olarak bir ön dipleyicinin gerekli olup olmadığı
- Küçük boyutlu tüneller ürünü yalnızca kısmen çıkışta sabit bıraktığından bant hızına bağlı olarak soğutma tüneli uzunluğu
- Günlük üretim hacmine göre rezervuar kapasitesi ve devridaim pompasının boyutlandırılması
- Entegre soğutma tünellerine sahip giydirme hatları tek başına giydirme başlığından önemli ölçüde daha uzun süre çalışabildiğinden mevcut taban uzunluğu
Aynı hat üzerinde karışık ürün türlerini çalıştıran tesisler aynı zamanda kaplama ağırlığının ve bant hızının işlemler arasında ne kadar hızlı ayarlanabileceğini de tartmalıdır, çünkü tek bir sabit ayar için inşa edilmiş bir hat üzerinde sık sık yapılan değişiklikler, ekipmanın ilk etapta satın alındığı üretim avantajını aşındıran kesintilere neden olur.
Boyutlandırmayı tam olarak mevcut çıktıya göre yapmak yerine gelecekteki hacim büyümesine göre planlama yapmak da önemlidir. Orijinal kurulum sırasında zemin alanı ve şebeke bağlantıları hiçbir zaman hesaba katılmadığında, daha sonra ikinci bir giydiricinin eklenmesi, tipik olarak biraz daha büyük bir rezervuar veya ön tarafta modüler bir tünel bölümü belirlemekten çok daha fazla aksaklık yaratır ve maliyetlidir. Hava bıçakları için basınçlı hava kapasitesi ve soğutma tüneli için soğutma yükü de dahil olmak üzere hizmet gereksinimlerinin mekanik spesifikasyonla birlikte gözden geçirilmesi, kaplamanın kendisinin doğru boyutlandırıldığı ancak destekleyici tesis altyapısının olmadığı ortak bir boşluğun önlenmesini sağlar.
Hizmet Ömrünü Uzatan Bakım Uygulamaları
Giydirme ekipmanı, soğuk yüzeylerle temas ettiğinde katılaşan bir gıda ürünüyle sürekli olarak çalışır; bu, bakım rutinlerinin genel amaçlı üretim makinelerinden biraz farklı olduğu anlamına gelir. Planlanmamış aksama sürelerinin çoğu üç alandan kaynaklanmaktadır.
| Bakım Alanı | Önerilen Frekans | Atlanırsa Arıza Modu |
|---|---|---|
| Mesh bant temizleme ve gerdirme | Günlükten haftalıka | Çikolata buildup causing belt tracking issues |
| Hava bıçağı nozülü muayenesi | Haftalık | Bant genişliği boyunca eşit olmayan kaplama ağırlığı |
| Temperleme tankı kireç çözme | Aylık | Azaltılmış ısı transferi ve sıcaklık kayması |
| Soğutma tunnel coil check | Üç ayda bir | Yetersiz sertleşme süresi, ürünün yumuşak bir şekilde dışarı beslenmesine yol açıyor |
Çikolatada temizlik programları, diğer birçok kaplama ortamına göre daha önemlidir, çünkü gece boyunca rezervuarda kalan ürün, taze temperlenmiş çikolatadan farklı bir yağ yapısı ile yeniden kristalleşecektir ve ertesi sabah uygun şekilde yeniden temperlenmeden banyoya yeniden verilmesi, yeni bir vardiyanın ilk partilerinde yüzeyde çiçeklenmenin yaygın, önlenebilir bir nedenidir.
Nozül denetimlerinin, kayış gerginliği kontrollerinin ve tank kireç temizleme tarihlerinin yazılı bir kaydını tutmak, performansta yavaş bir kaymanın tamamen durmadan önce tespit edilmesini de çok daha kolay hale getirir. Giydirme ekipmanındaki birçok planlanmamış arıza süresi olayı, ani bir bileşen arızasından ziyade, bir kez atlanan ve hiçbir zaman yakalanamayan bir bakım aralığına kadar uzanır; bu nedenle basit, yinelenen bir kontrol listesi, herhangi bir tek parça teşhis ekipmanından daha büyük bir getiri sağlama eğilimindedir.
Giydirmeden En Çok Fayda Sağlayan Ürün Kategorileri
Her kaplanmış ürün tam bir sürekli hatta ihtiyaç duymaz, ancak geniş bir kategori yelpazesi, kaplama ekipmanının elle daldırma veya kaydırma yerine daha pratik bir seçim haline geldiği bir hacim eşiğine ulaşır. Aşağıdaki kategoriler, özel bir giydirme uzmanı için en yaygın adaylardır.
- Eşit alt contanın tabanın kaplanmamış kalmasını veya çıplak örgü kayışa yapışmasını önlediği gofretler, bisküviler ve kurabiyeler
- Daha ağır kaplama ağırlığı gerektiren ve düzensiz şekillerin etrafında birikmesini önlemek için hassas hava bıçağı kontrolünden yararlanan somun kümeleri ve granola barlar
- Küçük parça boyutunun, çıktıya göre elle daldırma işlemini yoğun hale getirdiği kurutulmuş meyve ve karışık karışım parçaları
- Ürün bantta yumuşamadan önce hızlı sertleşen perde geçişi gerektiren dondurma çubukları ve dondurulmuş yenilikler
- Tutarlı kabuk kalınlığının hem görünümü hem de raf stabilitesini etkilediği şeker merkezleri ve pralinler
Bu kategorilerin her biri aynı çekirdek alt sistemlere farklı talepler getirmektedir. Örneğin dondurulmuş bir yenilik hattı, rezervuar kapasitesi yerine perde hızına ve kısa bir ayar süresine öncelik verirken, bir fındık kümesi hattı, ürünlerin kendisi düzensiz ve yoğun olduğundan hava bıçağı aralığına öncelik verir. Bant genişliğini veya tünel uzunluğunu belirtmeden önce bir tesisin hangi kategoriye girdiğini incelemek, ekipman boyutlandırma konuşmasının genel amaçlı rakamlar yerine gerçek ürüne dayalı olmasını sağlar.
Yaygın Kaplama Kusurları ve Kök Nedenleri
Ekipmanın giydirilmesinden kaynaklanan kalite sorunlarının çoğu, az sayıda yinelenen modelden kaynaklanmaktadır. Belirli bir kusurdan hangi alt sistemin sorumlu olduğunu bilmek, sorun giderme süresini önemli ölçüde kısaltır çünkü aksi takdirde operatörler önce yanlış kontrolü ayarlama eğiliminde olur.
| Kusur | Muhtemel Neden | Kontrol Edilecek Alt Sistem |
|---|---|---|
| Bant genişliği boyunca eşit olmayan kaplama kalınlığı | Yanlış hizalanmış veya kısmen tıkanmış hava bıçağı nozulları | Hava bıçağı montajı |
| Donuk veya çizgili yüzey kalitesi | Çikolata out of temper before reaching the curtain | Temperleme ünitesi |
| Bitmiş üründe çıplak veya açıkta kalan taban | Eksik veya yanlış ayarlanmış dip öncesi pas | Dip öncesi |
| Ürün çıkışta birbirine yapışıyor | Yetersiz soğutma tüneli bekleme süresi | Soğutma tunnel length or belt speed |
| Çikolata pooling around product base | Hava bıçağı basıncına göre aşırı perde akışı | Perde başlığı and air knife balance |
Bu kusurlar genellikle her ünitede değil aralıklı olarak ortaya çıktığı için, hangi vardiyanın, ürün tipinin veya ortam koşulunun sorunla ilişkili olduğunu takip etmek, genellikle tek bir işaretli partiden sonra makineyi tepkisel olarak ayarlamaktan daha verimlidir. Özellikle ortam nemi ve tesis sıcaklığı, tüm dahili ayarlar aynı kalsa bile soğutma tüneli performansını değiştirebilir; bu nedenle bazı tesisler, mevsimsel geçişler sırasında ürün kalite kontrollerinin yanı sıra oda koşullarını da kayıt altına alır.
Sıkça Sorulan Sorular
S1: Giydirme makinesi ile daldırma makinesi arasındaki fark nedir?
Daldırma makinesi tipik olarak tek tek öğeleri statik veya hafifçe çalkalanmış bir çikolata banyosuna batırırken, kaplama makinesi, ürünün bir örgü bant üzerinde bir çikolata perdesi altında hareket ettiği, ardından hava bıçağıyla düzeltmenin ve özel bir soğutma tünelinin takip ettiği sürekli bir sistemdir. Kaplama makineleri sürekli, yüksek hacimli üretim için üretilirken daldırma ekipmanı daha küçük veya daha fazla zanaatkarlık gerektiren işler için uygundur.
S2: Kaplama hattında kaplama kalınlığı nasıl kontrol edilir?
Kaplama kalınlığı öncelikle perde akışının kendisinden ziyade hava bıçağı basıncı ve açısı ile ayarlanır. Perde tam bir fazla kat uygular ve hava bıçakları, ürün ağırlığı gereksinimlerine uyacak şekilde genellikle küçük artışlarla ince ayar yapılabilecek bir hedef kalınlık bırakmak için fazlalığı üfler.
S3: Kaplamalı ürünlerde çikolata kabarmasına ne sebep olur?
Çiçeklenme çoğunlukla uygunsuz temperleme, soğutma sırasındaki sıcaklık dalgalanmaları veya bitmiş ürünün ambalajlamadan sonra değişken sıcak ve soğuk koşullarda depolanmasından kaynaklanır. Donuk gri veya beyaz bir yüzey filmi gibi görünür ve gıda güvenliği sorunu olmasa da görünümü ve dokuyu etkilediğinden kalite kusuru olarak değerlendirilir.
S4: Bir kaplama hattı birden fazla ürün tipini işleyebilir mi?
Kaplama ağırlığı, bant hızı ve ön-dip ayarlarının çalışmalar arasında ayarlanması koşuluyla çoğu hat, bant genişliği ve soğutma tüneli uzunluğu sınırları dahilinde çeşitli şekil ve boyutlardaki ürün şekillerini ve boyutlarını işleyebilir. Oldukça çeşitli ürün karışımlarına sahip tesisler, belirli bir konfigürasyon seçmeden önce geçiş süresini onaylamalıdır.
S5: Soğutma tünelinin uzunluğu ne kadar olmalıdır?
Tünel uzunluğu gereklilikleri bant hızına ve hedef kaplama ağırlığına bağlıdır; çünkü daha kalın kaplamalar ve daha yüksek bant hızları, ürün çıkışa ulaşmadan önce çikolatanın tamamen sertleşmesi için gereken süreyi artırır. Bu genellikle gerekli bekleme süresi ile belirli bir hattın çalışan bant hızının birleşiminden hesaplanır.