

Gelişmiş Kaplama ve Kalıplama Hatları Şekerleme Üretimini Nasıl Ölçeklendiriyor?
Endüstriyel Şekerleme Şekillendirme Sistemleri
Yüksek hacimli şekerleme üretimi mutlak hassasiyet, termal kontrol ve mekanik güvenilirlik gerektirir. Modern endüstriyel çikolata işlemenin merkezinde, sıvı çikolata kütlesini yapılandırılmış, temperlenmiş ve mükemmel şekilde porsiyonlanmış nihai ürünlere dönüştürmek üzere tasarlanmış otomatik sistemler bulunur. İster katı bloklar, ister karmaşık dolgulu pralinler, mini damlalar veya şeker kabuklu mercimekleri işliyor olun, üretim tesislerinin günde milyonlarca birim arasında tutarlılık sağlamak için özel şekillendirme konfigürasyonları kullanması gerekir.
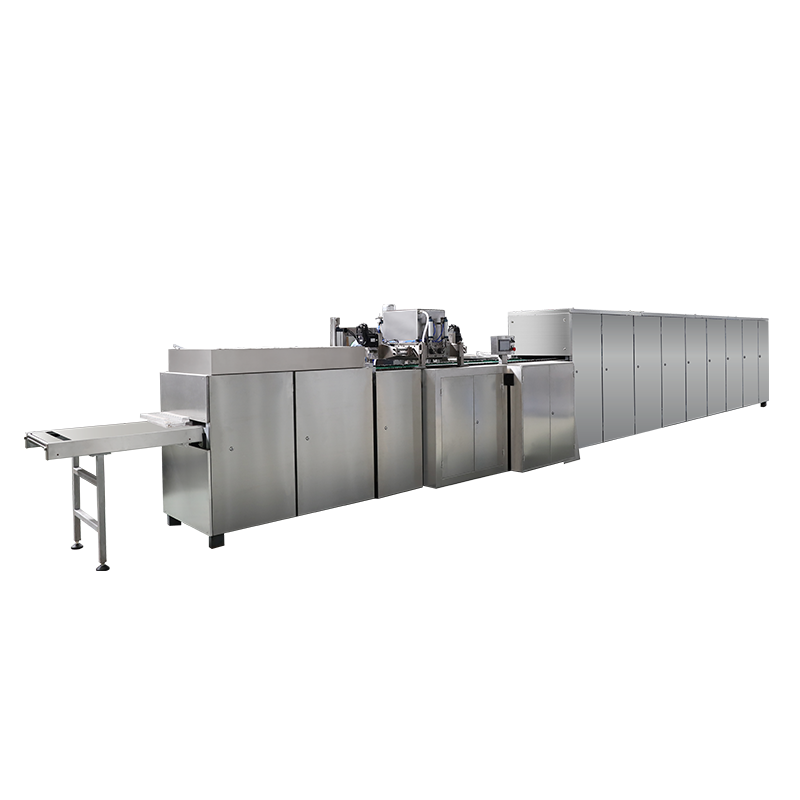
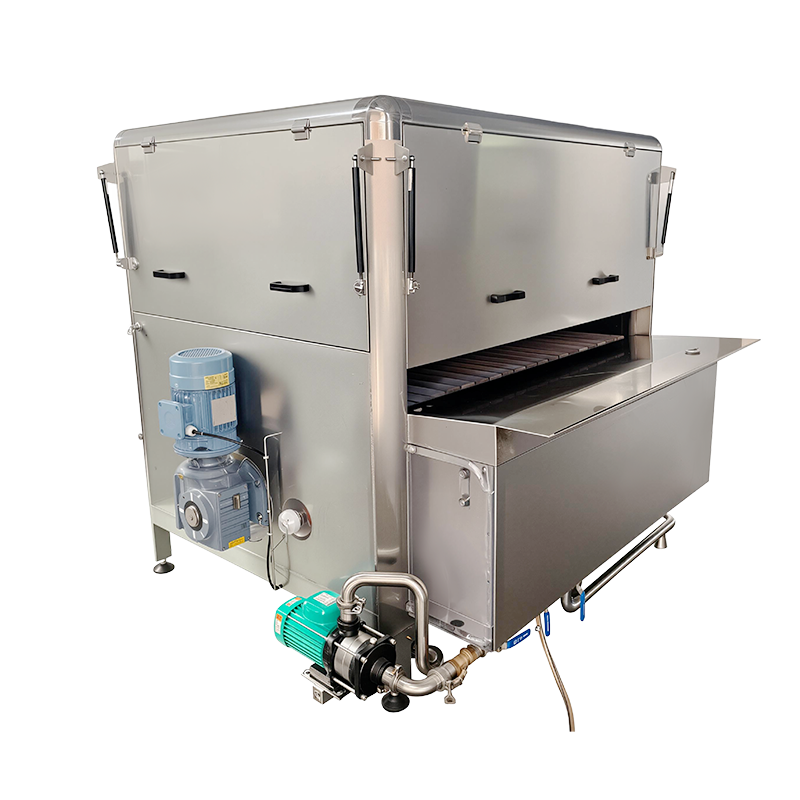
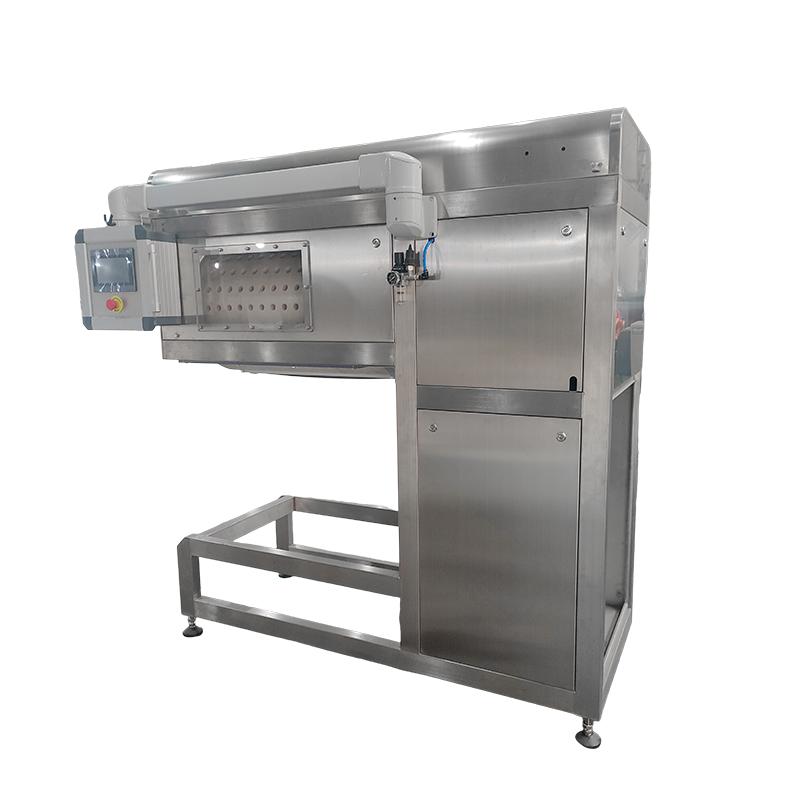
Manuel veya yarı otomatik seri üretimden tamamen sürekli operasyonlara geçiş, akışkanlar dinamiği, termodinamik soğutma ve mekanik senkronizasyon konularında derin bir anlayış gerektirir. Sıvı çikolata, Newtonyen olmayan bir sıvı gibi davranarak, biriktirme işlemi sırasında sürekli çalkalama, kesin sıcaklık aralıkları ve dikkatle hesaplanmış kayma gerilmeleri gerektiren tiksotropik özellikler sergiler. Kütle sıcaklığındaki veya mekanik basınçtaki küçük değişiklikler yapısal kusurlara, zayıf yağ çiçeklenme stabilitesine veya tutarsız ürün ağırlıklarına yol açabilir. Bu riskleri azaltmak için modern şekerleme tesisleri tam entegre sistemler uygulamaktadır. q11 otomatik çikolata kalıplama hattı Üretim yaşam döngüsü boyunca değişkenleri stabilize etmek.
Q11 Otomatik Çikolata Kalıplama Hattı Mekaniği
Otomatik çikolata kalıplama makinesinin işleme mimarisi, sert polikarbonat kalıpların bir dizi hassas termal ve mekanik işleme tabi tutulduğu sürekli bir döngü etrafında döner. Polikarbonat, yüksek darbe direnci, sıcaklık dalgalanmaları altında boyutsal stabilitesi ve bitmiş çikolataya yüksek parlaklık veren mükemmel pürüzsüz yüzey kaplaması nedeniyle modern şekerleme kalıpları için birincil malzeme olarak seçilmiştir.
Çok işlevli bir çikolata yapım makinesindeki işlem sırası birkaç kritik aşamaya ayrılabilir:
- Kalıp Ön Isıtma: Herhangi bir sıvı kütle polikarbon yüzeye temas etmeden önce boş kalıplar kızılötesi veya konvektif ısıtma tünelinden geçer. Kalıp sıcaklığının, temperlenmiş çikolata kütlesinin 1 ila 2 derece yakınına (tipik olarak 29 ila 31 santigrat derece) yükseltilmesi, erken termal şoku önleyerek arayüzde optimal lipit kristalizasyonunu sağlar.
- Hacimsel Yatırma: Önceden ısıtılmış kalıplar, servo tahrikli çikolata depozitör makinesinin altında ilerler. Depozitör, ceketli, ısıtılmış bir hazneden kalibre edilmiş miktarda çikolata çekmek ve bunu doğrudan kalıp boşluklarına aktarmak için hassas pistonlar kullanır.
- Mekanik Kalıptan Çıkarma: Soğutma tünelinde katılaşmanın ardından kalıplar ters çevrilir ve mekanik bir kılavuz çekme veya pnömatik bükme mekanizması katı çubukları paketleme için hijyenik bir taşıma bandına bırakır.
Multi-Shot Çikolata Yatırma Teknolojileri
Çikolata şekillendirme hattındaki gelişmiş konfigürasyonlarda çok atışlı çikolata yerleştirme kafaları kullanılır. Bu, farklı kütlelerin tek bir boşluğa eşzamanlı veya sıralı enjeksiyonuna olanak tanır. Örneğin, çift atışlı bir sistem, sütlü çikolatanın dış kabuğunu çıkarırken aynı anda eşmerkezli bir iç nozül mekanizması yoluyla sıvı pralin, krema veya karamel çekirdeği enjekte ederek merkezi doldurulmuş pralin üretimini gerçekleştirebilir. Bu hassas koordinasyon, katılaşma aşamasında çekirdek malzemenin dış kabuktan kırılmasını önler.
Endüstriyel Kalıplama Konfigürasyonlarının Teknik Özellikleri
Tutarlı ürün verimi ve mekanik senkronizasyonu sürdürmek için endüstriyel hatlar katı mekanik ve termodinamik operasyonel parametreler dahilinde çalışır. Aşağıdaki tablo, en yüksek kapasitede çalışan katı ve çok atımlı çikolata kalıplama makinesi işlemlerine yönelik mühendislik kriterlerini özetlemektedir.
| Süreç Değişkeni | Katı Çikolata Bar Bloğu | Ortası Dolgulu Pralin | İki Renkli Ekleme Öğesi |
|---|---|---|---|
| Kalıp Ön Isıtma Sıcaklığı | 28 ila 30 santigrat derece | 29 ila 31 santigrat derece | 28 ila 29 santigrat derece |
| Piston Çevrim Hızı | Dakikada 22 ila 28 vuruş | Dakikada 18 ila 22 vuruş | Dakikada 15 ila 20 vuruş |
| Titreşim Frekansı | 45 ila 50 Hertz | 35 ila 40 Hertz | 40 ila 45 Hertz |
| Soğutma Tüneli Süresi | 18 ila 24 dakika | 25 ila 35 dakika | 20 ila 26 dakika |
| Hava Hızı | Saniyede 4,5 ila 6,0 metre | Saniyede 3,5 ila 4,5 metre | Saniyede 4,0 ila 5,0 metre |
Çikolata Cipsi Üretiminin Fiziği
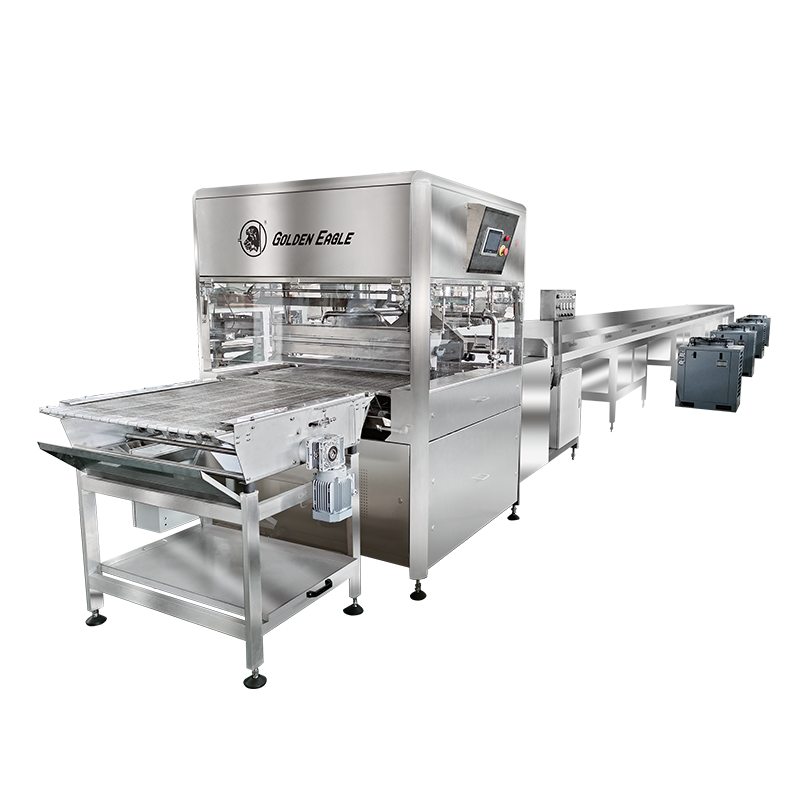
Endüstriyel fırıncılık ve şekerleme operasyonları büyük ölçüde standartlaştırılmış damla şekilli bileşenlere dayanır. Değerlendirirken çikolata parçacıkları hattı Kurulumlarda temel soru genellikle şudur: Şekil bütünlüğünden ödün vermeden muazzam ölçekte çikolata parçacıkları nasıl yapılır? Cevap, yüksek hızlı soğutma tüneli entegrasyonuyla birlikte çalışan endüstriyel talaş damlası depozitörünün mekanik hareketinde yatmaktadır.

Üretim sürecinde polikarbonat kalıplar tamamen atlanıyor, bunun yerine kütle doğrudan gıdaya uygun poliüretan veya paslanmaz çelik taşıma bandına aktarılıyor. Bu prosesi yönlendiren ana bileşen, döner damlalı depozitör veya hızlı etkili iğne valflerle donatılmış bir manifold plakasıdır. Sıvı çikolata, bandın tüm genişliğini kapsayan sıra sıra hassas deliklerden geçirilir.
Çikolata Cipsleri Nasıl Yapılır: Adım Adım
- Kütle Beslemesi ve Basınç Stabilizasyonu: Temperlenmiş çikolata kütlesi, ceketli bir dağıtım manifolduna pompalanır. Dış kenarlarda biriken talaşların merkezdekilerle tam olarak aynı kütleye sahip olmasını sağlamak için iç basıncın manifoldun tüm genişliği boyunca tamamen aynı kalması gerekir.
- Damla Oluşumu: Biriktirme memesi açıldığında, belirli bir hacimde çikolata hareketli bant üzerine akar. Çikolata kütlesinin aşağıya doğru hızı ve kayışın yatay hızı etkileşim içinde olup çipin taban çapını oluşturur.
- Yakalama Eylemi: Çikolata düğmesinin veya çipinin karakteristik sivri tepesini oluşturmak için, nozül tertibatı veya iğne valfi, yukarıya doğru hafif bir dikey hareket gerçekleştirirken veya hızlı bir basınçlı hava darbesi kullanırken akışı keskin bir şekilde keser. Bu, sıvı kütlesinin kuyruğunu ayırarak yüzey geriliminin soğutma bandına çarpmadan önce üst kısmı bir noktaya çekmesine olanak tanır.
- Hızlı Konvektif Soğutma: Bant, şekillendirilmiş talaş sıralarını anında çok bölgeli bir soğutma tüneline taşır. Bir çipin yüzey alanı/hacim oranı standart bir çikolatanınkinden çok daha büyük olduğundan, soğutma profilinin, termal çatlamaya veya temperlenmemiş tabanlara neden olmadan kristal yapıya kilitlenecek şekilde agresif bir şekilde yönetilmesi gerekir.
Çikolatalı Fasulye Üretim Hatlarında Şekillendirme ve Kalenderleme
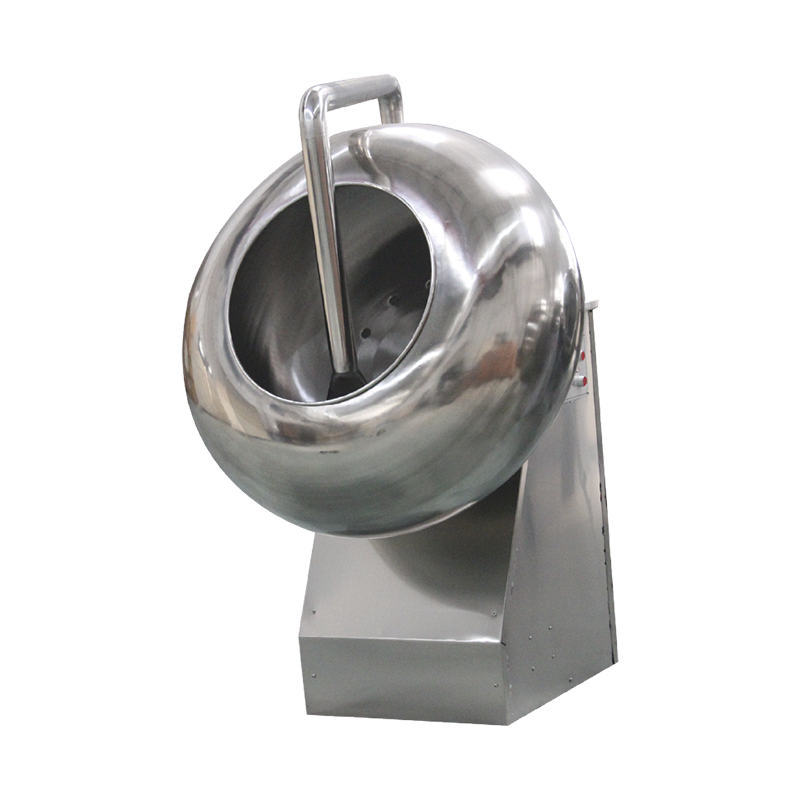
Çikolatalı mercimekler, fasulyeler veya küreler, üç boyutlu kavisli yüzeyleri nedeniyle benzersiz bir üretim zorluğu sunar. Bir kalıp yüzeyi veya taşıma bandı üzerinde düz bir alt tarafa sahip olan çubuk veya cipslerin aksine, çikolata düğmeleri ve fasulye şeklindeki merkezler, oluşturma sırasında tam bir yapısal izolasyon gerektirir. Bu, uzmanlaşmış bir yöntemle gerçekleştirilir. çikolata çekirdekleri üretim hattı çift silindirli kalenderleme teknolojisini kullanıyor.
İşlem, dahili olarak sıfırın altındaki sıcaklıklara (genellikle -15 ile -25 santigrat derece arasında) soğutulan iki paralel, ters yönde dönen çelik silindire bağlıdır. Bu silindirlerin yüzeyleri, eşleşen yarım boşluklarla hassas şekilde işlenmiştir. Sıvı, temperlenmemiş veya kısmen temperlenmiş çikolata, iki silindir arasındaki kıstırma noktasına beslendiğinden, kütle, soğuk çelik yüzeylerle temas ettiğinde anında donar.
Soğutulmuş silindirler, çikolatayı, ince bir çikolata tabakasıyla bir arada tutulan katılaşmış çekirdek merkezlerinden oluşan sürekli bir ağ veya tabaka halinde sıkıştırır. Bu soğuk, kırılgan ağ, silindirlerin alt tarafından sürekli soğutmalı bir konveyör bandına boşaltılır. Konveyör, ağı, dahili çikolata yapısının tüm çekirdek hacmi boyunca sertleşmeyi tamamladığı bir stabilizasyon tüneli boyunca taşır.
Tamamen katılaştıktan sonra ağ, mekanik bir tamburun içine geçer. Tamburun dönme hareketi, kırılgan flaş kenarlarının çatlamasına ve sertleşmiş çekirdeklerden ayrılmasına neden olur. Ayrılan pullar bir eleğin altında toplanır ve tam geri dönüşüm için bir eritme tankına geri gönderilir, böylece sıfır hammadde israfı sağlanır. Pürüzsüz, yuvarlak çikolata çekirdeği merkezleri daha sonra şeker kaplama bölümüne aktarılmaya hazırdır; burada son gevrek dış kabuğu elde etmek için kaydırma tamburlarında birden fazla şurup ve balmumu cilası katmanı uygulanır.
Termodinamik Soğutma ve Kristal Stabilizasyonu
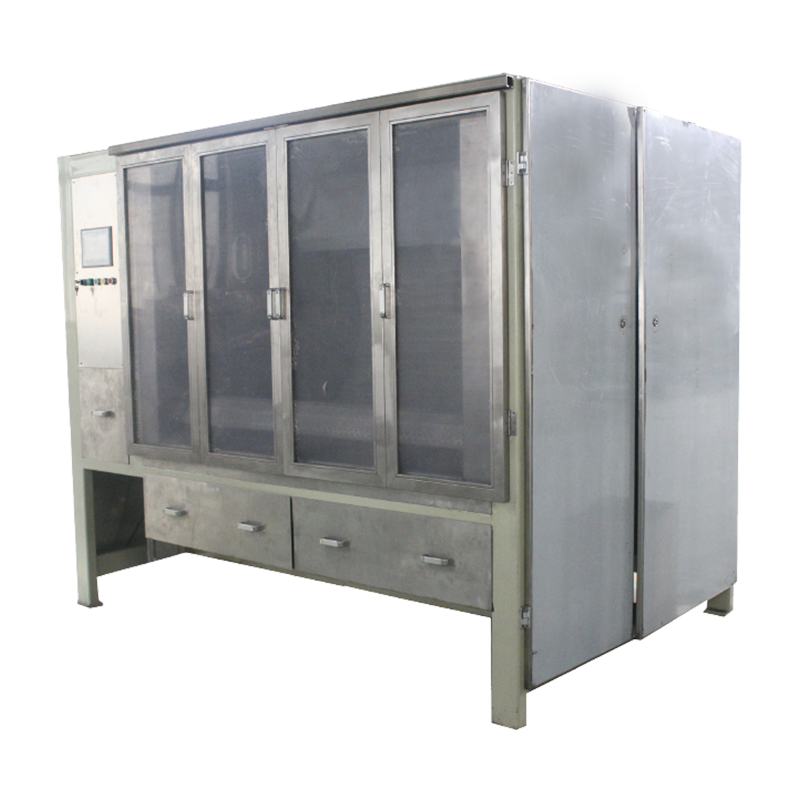
Herhangi bir depozitörün veya kalıplama makinesinin performansı, aşağı yöndeki soğutma tüneli entegrasyonunun yetenekleriyle doğrudan sınırlıdır. Çikolatanın katılaşması yalnızca sıcaklığın düşürülmesi süreci değildir; karmaşık bir kristalleşme sürecidir. Kakao yağı, yapısal sertliği, temiz bir yapışmayı ve yağ çiçeklenmesine karşı uzun vadeli direnci garanti etmek için stabil Form V kristallerine yönlendirilmesi gereken birden fazla polimorfik gliseritten oluşur.
Endüstriyel soğutma tünelleri, bu kristalin geçişi optimize etmek için farklı çalışma bölgeleriyle tasarlanmıştır:
- Bölge 1: Radyasyon Ön Soğutma: Bu başlangıç bölgesi, giren çikolata kütlesinin sıcaklığını, radyant soğutma plakaları veya düşük hızlı hava akımları kullanarak, kabaca 30 santigrat dereceden 24 santigrat dereceye yavaşça düşürür. Bu yavaş başlangıç adımı, çikolata ürününün üst yüzeyinde dengesiz Form IV kristallerinin şok oluşumunu önler.
- Bölge 2: Konvektif Katılaşma: Bu, tünelin en soğuk alanıdır ve 11 ila 14 santigrat derece arasındaki sıcaklıklarda yüksek hızlı, ters akımlı hava akışını kullanır. Bu aşama, stabilize edici kakao yağı lipitleri tarafından salınan kristalleşmenin gizli ısısını hızla çıkarır.
- Bölge 3: Yeniden Isıtma ve Şartlandırma: Açık paketleme odasına çıkmadan önce çikolata, sıcaklığın kademeli olarak 16 ila 18 santigrat dereceye yükseltildiği son odadan geçer. Bu, ürünü üretim ortamının ortamdaki çiğlenme noktasının üzerine çıkararak çikolatanın yüzeyinde su yoğunlaşmasının oluşması riskini ortadan kaldırır; aksi takdirde yüzeydeki şekerleri çözer ve kalıcı şeker çiçeklenme kusurlarına neden olur.
Şekerleme Üretimi Sıkça Sorulan Sorular
S1: Polikarbonat kalıplar çikolatayı yerleştirmeden önce neden hassas bir ön ısıtma gerektirir?
Çikolata soğuk polikarbonat kalıplara bırakılırsa sıvı kütle anında termal şoka maruz kalır. Bu hızlı soğutma, yüzeyde anında kararsız lipit kristallerinin oluşmasına neden olur ve bu da donuk bir dış kaplamaya, yapısal kırılganlığa ve kalıptan temiz bir şekilde ayrılmanın olmamasına neden olur. Temperlenmiş kütlenin 1 ila 2 derece yakınına kadar ön ısıtma, stabil Form V kristallerinin tüm yüzey arayüzü boyunca eşit şekilde oluşmasını sağlar.
S2: Çikolata parçacıkları hattı damlaların fiziksel boyutunu nasıl ayarlar?
Çikolata parçacıklarının kilogram başına sayısı veya fiziksel boyutu, üç farklı değişkenin ayarlanmasıyla kontrol edilir: depozitör pistonunun hacimsel strok yer değiştirmesi, alttaki taşıma bandının doğrusal hızı ve temperlenmiş çikolata kütlesinin sıcaklığa bağlı viskozitesi. Tepe şeklindeki daha ince ayarlamalar, nozül ayırma mekanizmasının dikey strok zamanlamasının değiştirilmesiyle gerçekleştirilir.
S3: Standart bir otomatik kalıplama hattı, fındık katkılı çikolata formülasyonlarını çalıştırabilir mi?
Evet, depozitör ünitesinin özel dahil etme valfleri ve döner yönlendirme mekanizması ile donatılmış olması şartıyla. Piston hazneleri veya nozül plakaları içindeki mekanik tıkanmaları önlemek için, katkı parçaları, depozitör manifolduna girmeden önce ceketli bir karıştırma hunisi içerisinde düzgün bir şekilde kesilmeli ve homojen bir karışım halinde karıştırılmalıdır.
S4: Çikolata çekirdeklerinin silindirli perdahlama aşamasında kırılmasına veya çatlamasına neden olan şey nedir?
Soğutulmuş silindir sıcaklıkları operasyonel besleme hızına göre çok düşük bir değere ayarlanırsa çatlama meydana gelir, bu da çikolata kütlesinin ağ yapısı tamamen oluşmadan önce aşırı derecede kırılgan hale gelmesine neden olur. Alternatif olarak, ters yönde dönen iki silindir üzerindeki eşleşen yarım boşlukların yanlış hizalanması, merkezi flaş düzlemi boyunca yapısal zayıflıklar yaratmasından da kaynaklanabilir.
S5: Soğutma tünellerinin iklimlendirme döngülerinde nem alma neden kritik öneme sahiptir?
Nem alma sistemleri soğutma tüneli içindeki bağıl nemi yüzde 45'in altında tutar. Sıcak, nemli ortam fabrika havası soğutma bölgelerine girerse, soğuk ürün yüzeylerinde nem yoğunlaşacaktır. Bu yoğunlaşma, çikolata formülasyonunda mevcut olan sakkarozu çözer ve nem buharlaştığında arkasında şeker çiçeği olarak bilinen beyaz, toz halinde kristalimsi bir kalıntı bırakır.