

Çikolatalı drajelerde yüksek parlaklık elde etmek için cilalama işlemi ne kadar sürer?
Çikolatalı Draje Parlatma Zaman Çizelgesini Anlamak
Mat çikolata yüzeyinden çikolata drajelerinin ayna benzeri parlak yüzeyine yolculuk hem bir sanat hem de bir bilimdir. Üretim yöneticileri ve kalite kontrol uzmanları sıklıkla şunları soruyor: Çikolatalı drajelerde o imrenilen yüksek parlaklığa ulaşmak için cilalama işlemi aslında ne kadar sürüyor? Birden fazla değişken zaman çizelgesini etkilediğinden yanıt basit değildir, ancak bu faktörlerin anlaşılması, üretim verimliliğinin optimize edilmesi ve tutarlı ürün kalitesinin sürdürülmesi açısından çok önemlidir.
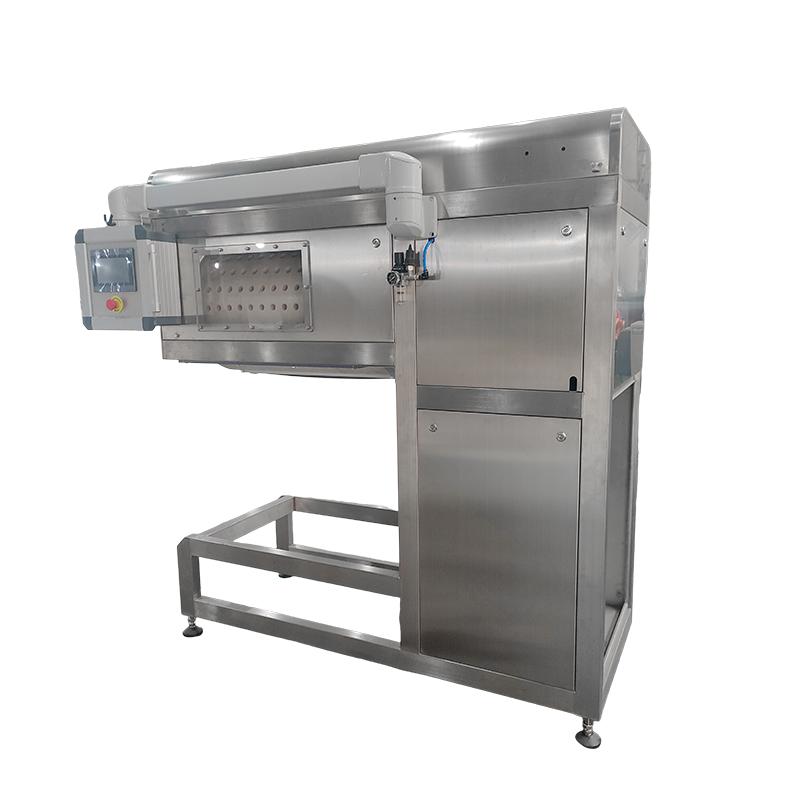
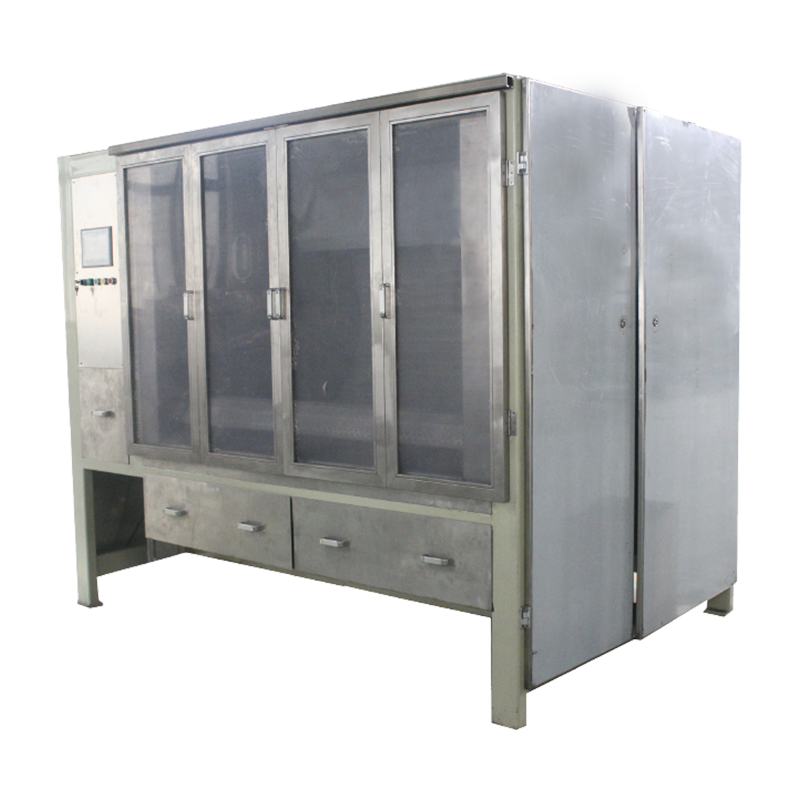
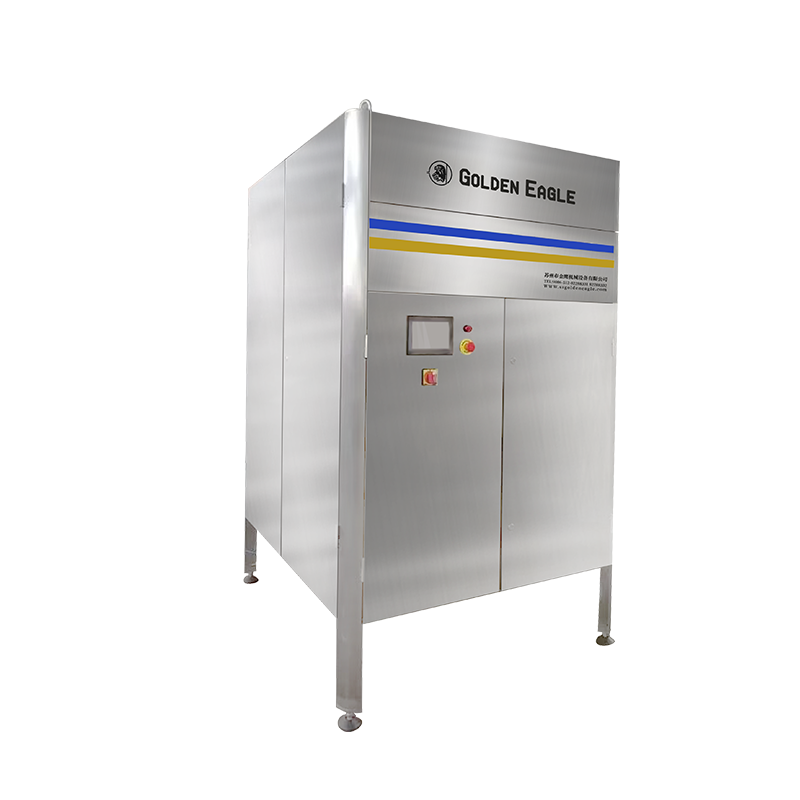
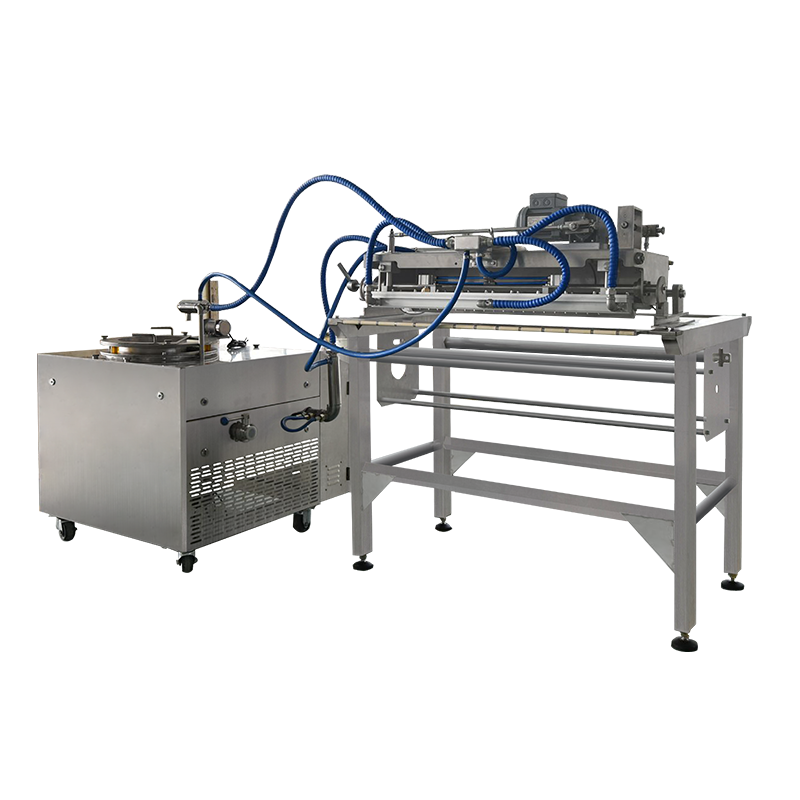
Profesyonel şekerleme üretim ortamlarında, çikolata drajelerinin cilalama işlemi genellikle şu aralıklarda değişir: 45 dakika ila 3 saat ekipman spesifikasyonlarına, ürün özelliklerine ve istenen son kaliteye bağlı olarak parti başına. Bu zaman çizelgesi; hazırlık, aktif cilalama aşamaları ve kalite doğrulama aşamaları da dahil olmak üzere tüm cilalama döngüsünü kapsar. Gelişmiş kullanan işlemler için Çikolata ve Şeker Cila Makinası sistemler sayesinde, olağanüstü bitirme standartları korunurken süreç önemli ölçüde kolaylaştırılabilir.
Süre değişimi, ürün geometrisi, kaplama kalınlığı, çevre koşulları ve kullanılan spesifik cilalama metodolojisindeki temel farklılıklardan kaynaklanmaktadır. Yuvarlak ve küresel drajeler, cilalama maddeleriyle daha düzgün yüzey teması nedeniyle genellikle düzensiz şekillerden daha hızlı cilalanır. Benzer şekilde, daha ince çikolata kaplamalı ürünler, ağır kaplamalı merkezlere kıyasla daha az cilalama süresi gerektirir; çünkü yüzey alanı/hacim oranı, cilalama ortamının istenen parlaklığı ne kadar hızlı yaratabileceğini etkiler.
Cilalama Süresini Etkileyen Faktörler
Ekipman Özellikleri ve Performans Parametreleri
Polisaj ekipmanınızın teknik özellikleri işlem süresiyle doğrudan ilişkilidir. Çağdaş cilalama makineleri, 600 mm ila 1500 mm arasında değişen tambur çaplarına sahiptir ve dönüş hızları genellikle Dakikada 28 ve 32 devir Optimum parlatma eylemi için. Değişken frekanslı sürücülerle donatılmış makineler, operatörlerin parlatma döngüsü boyunca dönüş hızlarını dinamik olarak ayarlamasına olanak tanır; bu da, sabit hızlı ünitelere kıyasla genel işlem süresini %15-20 oranında azaltabilir.
Isıtma kapasitesi başka bir kritik zaman faktörünü temsil eder. Daha yüksek ısıtma gücüne (2-3kW) sahip sistemler, tambur sıcaklıklarını 20-25°C arasında daha etkili bir şekilde koruyabilir ve genellikle cilalama döngülerini uzatan sıcaklık dalgalanmalarını önleyebilir. Gelişmiş modeller, bağımsız kontrollere sahip ikili ısıtma elemanlarını içerir ve üretim akışını kesintiye uğratmadan farklı çikolata formülasyonlarına uyum sağlayan hızlı sıcaklık ayarlamalarına olanak tanır.
Ürün Özellikleri ve Geometri
Cilalanan drajelerin fiziksel özellikleri işlem süresini önemli ölçüde etkilemektedir. Standart ürün kategorileri ve bunların tipik cilalama zaman dilimleri şunları içerir:
- Yuvarlak küresel drajeler (8-12 mm çap): Yüksek parlaklıkta yüzey için 45-75 dakika
- Basık veya mercimek şeklindeki ürünler: Düz yüzey alanları nedeniyle 60-90 dakika
- Silindirik veya sütunlu şekiller: 90-120 dakika, özel cilalama protokolleri gerektirir
- Düzensiz veya çok yönlü şekiller: Tam yüzey kaplaması için 120-180 dakika
- Alüminyum folyoya sarılmış silindirik çikolatalar: Folyo sıkıştırması ve parlaklık arttırımı için 30-45 dakika
Yüzey alanı-kütle oranı hesaplamaları, daha küçük drajelerin (10 mm'nin altında) daha büyük birimlere göre daha verimli cilaladığını ortaya koyuyor çünkü cilalama maddesi toplam yüzey alanı boyunca daha eşit bir şekilde dağılıyor. Bununla birlikte, çok küçük ürünler (5 mm'nin altında) topaklanmayı önlemek için tambur hızlarının düşürülmesini gerektirebilir, bu da işleme sürelerini %10-15 oranında uzatabilir.
Çevre ve Atmosfer Koşulları
Ortam sıcaklığı ve nem seviyeleri cilalama süresinde ölçülebilir farklılıklar yaratır. Çikolata parlatma için en uygun çevre koşulları şunları içerir:
- Ortam sıcaklığı: 18-22°C (64-72°F)
- Bağıl nem: %50-55
- Hava sirkülasyonu: Toz kirliliğini önlemek için kontrollü
Ortam nemi %60'ı aştığında cilalama süreleri %20-30 artabilir çünkü nem, parlak yüzeyi oluşturan kristalleşme sürecine müdahale eder. Tersine, aşırı kuru koşullar (%40 nemin altında) hızlı kurumaya neden olabilir, bu da cilalama maddesinin düzgün dağılımını engeller, daha yavaş işlem hızları ve daha uzun döngüler gerektirir.
Yüksek Parlaklık Kaplama Oluşumunun Arkasındaki Bilim
Kristalleşme Dinamiği ve Yüzey İyileştirme
Çikolatalı drajelerde yüksek parlaklıkta bir yüzey elde etmek, kakao yağı kristalizasyonunun mikroskobik düzeyde manipüle edilmesini içerir. Parlatma işlemi, çikolata kaplamasını anlık olarak yumuşatan kontrollü ısı (ürün yüzeyinde yaklaşık 28-32°C) üreten mekanik sürtünme yaratır. Tambur dönmeye devam ettikçe ve soğuk hava dolaştıkça yüzey, karakteristik parlak görünümü üreten stabil Form V polimorfu halinde yeniden kristalleşir.
Bu termal döngü, cilalama döngüsü boyunca tekrar tekrar meydana gelir ve her yinelemede yüzey yapısı iyileştirilir. Araştırma şunu gösteriyor optimum parlaklık gelişimi 15-25 tam termal döngü gerektirir Bu da sürecin neden aceleye getirilemeyeceğini açıklıyor. Aşırı ısıtma veya agresif mekanik işlemle döngüyü hızlandırmaya çalışmak, yüzey kusurlarına, yağ birikmesine veya yeniden işlemeyi gerektiren eşit olmayan parlaklık dağılımına neden olur.
Parlatma Maddesi Uygulama Protokolleri
Parlatma maddelerinin uygulanması, ürün tipine ve istenen bitiş yoğunluğuna göre değişen hassas zamanlama protokollerini takip eder. Yaygın cilalama maddeleri ve bunların uygulama zaman çizelgeleri şunları içerir:
| Parlatma Maddesi | Başvuru Aşaması | Süre | Sonuç |
| Arap Sakızı Çözeltisi (%2-3) | Son bitirme | 15-20 dakika | Yüksek parlaklıkta koruyucu conta |
| Balmumu-Karnauba Karışımı | Ara parlatma | 25-35 dakika | Dayanıklılık ile derin parlaklık |
| Shellac Bazlı Sır | Son sızdırmazlık maddesi | 10-15 dakika | Maksimum parlaklık ve koruma |
| Doğal Parlatma (Katkı Maddesi Yok) | Genişletilmiş süreç | 120-180 dakika | İnce parlaklık, minimum işlem |
Ajan uygulamasının zamanlaması kritiktir. Sızdırmazlık maddelerinin erken uygulanması yüzey kusurlarını hapsedebilir, gecikmiş uygulama ise yetersiz yapışmaya neden olabilir. Deneyimli operatörler genellikle cilalama maddelerini üç aşamada uygular: ilk yüzey hazırlığı (toplam sürenin %20'si), birincil cilalama (toplam sürenin %50'si) ve son parlaklık geliştirme (toplam sürenin %30'u).
Proses Kontrolü Sayesinde Parlatma Süresini Optimize Etme
Sıcaklık Yönetimi Stratejileri
Etkili sıcaklık kontrolü, kaliteden ödün vermeden cilalama süresinin azaltılmasında en önemli faktörü temsil eder. Gelişmiş cilalama sistemleri, farklı tambur bölümlerinin farklı termal profilleri korumasını sağlayan çok bölgeli sıcaklık kontrolünü kullanır. Bu özellik, ürünlerin cilalama döngüsünün çeşitli aşamalarında eşzamanlı olarak işlenmesine olanak tanıyarak toplam parti süresini %25'e kadar azaltır.
Standart 90 dakikalık cilalama döngüsü sırasında optimum sıcaklık ilerlemesi şu modeli izler:
- Başlangıç aşaması (0-15 dakika): Yüzey adaptasyonunu sağlamak için ortam sıcaklığı (20-22°C)
- Isıtma aşaması (15-30 dakika): Yüzey yumuşatmayı etkinleştirmek için sıcaklığı kademeli olarak 24-26°C'ye yükseltin
- Aktif cilalama aşaması (30-60 dakika): Periyodik soğutma aralıklarıyla 28-30°C'de bakım
- Parlaklık geliştirme aşaması (60-75 dakika): Kristalizasyonu stabilize etmek için 22-24°C'ye kontrollü soğutma
- Son sertleşme aşaması (75-90 dakika): Ürünün stabilizasyonu için ortam sıcaklığına dönüş
Tambur Hızı ve Eğim Ayarları
15° ila 45° arasındaki tambur eğim açıları, ürün hareket şekillerini ve cilalama verimliliğini önemli ölçüde etkiler. Daha dik açılar (35-45°), yüzeyin cilalama maddelerine maruz kalmasını artıran daha fazla basamaklı etki yaratır ve yuvarlak ürünler için işlem süresini potansiyel olarak %10-15 azaltır. Bununla birlikte, daha düz açıların (15-25°), yüzey hasarını önlemek amacıyla daha hassas kullanım gerektiren düzensiz şekiller için daha etkili olduğu kanıtlanmıştır.
Değişken hız protokolleri işlem süresini daha da optimize eder. İlk kaplama aşamalarında daha yavaş hızlarla (20-25 rpm) başlamak ürünün hasar görmesini önlerken, ana aşamada optimum cilalama hızlarına (30-32 rpm) çıkmak yüzey iyileştirme verimliliğini maksimuma çıkarır. Bazı gelişmiş sistemler, ölü bölgeleri ortadan kaldıran ve tekdüze cilalama sağlayan ters dönüş yetenekleri içerir ve tüm ürün yüzeylerinin tutarlı bir şekilde açığa çıkmasını sağlayarak toplam döngü süresini azaltır.
Üretim Planlama ve Parti Planlama
Günlük Üretim Kapasitesinin Hesaplanması
Hassas cilalama süresi gereksinimlerinin anlaşılması, doğru üretim planlamasına ve kapasite hesaplamalarına olanak sağlar. 1000 mm tambur çapına ve 50-70 kg parti kapasitesine sahip standart bir PGJ serisi cilalama makinesi genellikle tamamlayabilir 8 saatlik vardiya başına 4-6 parti 60 dakikalık cilalama döngüleriyle standart yuvarlak drajeleri işlerken.
Üretim yöneticileri planlama yaparken bu zaman bileşenlerini hesaba katmalıdır:
- Yükleme ve hazırlama: Toplu iş başına 5-8 dakika
- Aktif cilalama işlemi: 45-120 dakika (ürüne bağlı)
- Kalite denetimi ve doğrulama: 3-5 dakika
- Boşaltma ve aktarma: 5-7 dakika
- Gruplar arasında ekipman temizliği: 8-12 dakika (ürün veya renk değiştirirken)
Bu hesaplamalar, parti başına toplam döngü süresinin 66 ila 152 dakika arasında değiştiğini göstererek ürün gruplamanın ve dizi optimizasyonunun önemini vurgulamaktadır. Benzer ürünleri art arda çalıştırmak, partiler arasındaki temizleme süresini ortadan kaldırarak günlük verimi %15-20 oranında etkili bir şekilde artırır.
Çok Kademeli Üretim Hattı Entegrasyonu
Modern şekerleme operasyonları, cilalama makinelerini zamanlama senkronizasyonunun kritik olduğu sürekli üretim hatlarına entegre eder. Tipik bir entegre hat, sırayla düzenlenmiş kaplama istasyonlarını, soğutma tünellerini ve cilalama ünitelerini içerir. Parlatma istasyonu, hat konfigürasyonuna bağlı olarak genellikle saatte 100-500 kg arasında değişen yukarı akış kaplama kapasitesine ayak uydurmalıdır.
Darboğazları önlemek için birçok tesiste paralel çalışan birden fazla cilalama makinesi kullanılır ve her ünite belirli ürün türlerini veya son işlem gereksinimlerini karşılar. Bu paralel işleme yaklaşımı, bireysel partiler kalite standartları için gereken hassas cilalama süresini alırken, genel hattın sürekli akışını sürdürmesine olanak tanır. Örneğin, 300 kg/saat kapasiteli bir üretim hattında, her biri 100 kg'lık partileri 90 dakikalık kademeli döngülerle işleyen üç cilalama makinesi kullanılabilir; bu, optimum cilalama süresini korurken sürekli üretim sağlar.
Kalite Değerlendirmesi ve Bitiş Doğrulaması
Objektif Parlaklık Ölçüm Standartları
Parlatma işleminin ne zaman tamamlandığını belirlemek, subjektif görsel değerlendirmeden ziyade objektif ölçüm gerektirir. Endüstri standardı parlaklık ölçümünde, yüzey yansımasını ölçen 60 derecelik geometri parlaklık ölçerler kullanılır. Yüksek parlaklıkta çikolata kaplamaları genellikle 85-95 parlaklık birimi (GU) 60 derecede, birinci sınıf ayna kaplamaları ise 95 GU'yu aşabilir.
Modern cilalama ekipmanlarına entegre edilen gerçek zamanlı parlaklık izleme sistemleri, ürünlerin hedef spesifikasyonlara ulaştığını otomatik olarak tespit ederek hem az işlemeyi (yetersiz parlaklık) hem de aşırı işlemeyi (potansiyel yüzey hasarı veya yağ birikmesi) önler. Bu sistemler kalite değişimini azaltır ve çoğu zaman operatörlerin cilalama döngülerini gereksiz yere uzatmasına yol açan belirsizliği ortadan kaldırır.
Görsel ve Dokunsal Kalite Göstergeleri
Enstrümantal ölçüm hassasiyet sağlarken, deneyimli kalite kontrol personeli cilalamanın optimum şekilde tamamlandığını gösteren belirli görsel ipuçlarını tanır:
- Çizgilenme veya beneklenme olmadan düzgün yüzey yansıması
- Görünür cilalama maddesi kalıntısı veya toz çekiminin olmaması
- Tüm ürün yüzeylerinde tutarlı renk derinliği
- Yapışkanlık veya pürüzlülük olmadan pürüzsüz dokunsal yüzey
- Kristalizasyonun tamamlandığını gösteren kararlı ürün sıcaklığı
Hesaplanan cilalama süresinden sonra bu kriterleri karşılayan ürünler güvenli bir şekilde deşarj edilebilirken, eksiklik gösteren ürünler daha uzun süreli işlem gerektirebilir veya proses parametresi sapmalarının tanımlanmasını gerektirebilir.
Uzatılmış Parlatma Sürelerinde Sorun Giderme
Süreç Gecikmelerinin Yaygın Nedenleri
Parlatma döngüleri sürekli olarak beklenen zaman aralıklarını aştığında, bu faktörlerin sistematik araştırması genellikle temel nedeni ortaya çıkarır:
Kaplama Kalitesi Sorunları: Yanlış temperleme veya yağ içeriğine sahip çikolata kaplamaları, %30-50 ek işlem süresi gerektirecek şekilde cilalamaya direnç gösterebilir. Kaplama öncesi temper doğrulaması bu sorunu önler.
Çevresel Kontrol Arızaları: Cilalama alanındaki yetersiz iklim kontrolü, ekipman optimum termal koşulları korumaya çalışırken işlem süresini uzatır. Parlatma bölgeleri için özel HVAC sistemlerinin kurulması, döngü sürelerini genellikle %15-25 oranında azaltır.
Ekipman Bakım Durumu: Aşınmış tambur yüzeyleri, verimsiz ısıtma elemanları veya tıkalı hava sirkülasyon sistemleri cilalama verimliliğini azaltır. Düzenli bakım programları, her 12-18 ayda bir tambur yüzeyinin yenilenmesini ve üç ayda bir ısıtma elemanı muayenesini içermelidir.
Ürün Aşırı Yüklemesi: Önerilen parti kapasitelerinin aşılması (tipik olarak 1000 mm'lik variller için 45-90 kg), eşit olmayan cilalama etkisi yaratır ve kaliteyi düşürürken işlem süresini uzatır. Belirtilen yükleme ağırlıklarına bağlılık, optimum performans sağlar.
Süreç Hızlandırma Teknikleri
Üretim talepleri cilalama sürelerinin azaltılmasını gerektirdiğinde, bu onaylanmış teknikler, kabul edilemez kaliteden taviz vermeden işlemeyi hızlandırabilir:
Ön Şartlandırılmış Ürün Yükleme: Ürünleri cilalamadan önce ortam sıcaklığına getirmek, ilk termal ayarlama aşamalarını ortadan kaldırarak parti başına 10-15 dakika tasarruf sağlar.
Optimize Edilmiş Parlatma Maddesi Konsantrasyonları: Biraz daha yüksek konsantrasyonlarda arap zamkı veya özel hızlı cila formülasyonları kullanmak, son parlatma süresini %20-30 oranında azaltabilir, ancak maliyet hususlarının da değerlendirilmesi gerekir.
Geliştirilmiş Hava Sirkülasyonu: Üfleyici sistemlerin %25-30 artırılmış hava akışı sağlayacak şekilde yükseltilmesi, yüzey kurumasını ve kristalleşmeyi hızlandırır, özellikle yüksek nemli ortamlarda faydalıdır.
Otomatik Parametre Kontrolü: Gerçek zamanlı ürün geri bildirimine dayalı olarak sıcaklığı ve hızı otomatik olarak ayarlayan PLC tabanlı kontrol sistemleri, genellikle manuel işlemlerde meydana gelen ihtiyatlı aşırı işlemeyi önler.
Zaman Verimli Operasyonlar için Ekipman Seçimi
Makine Özelliklerinin Üretim Gereksinimleriyle Eşleştirilmesi
Uygun cilalama ekipmanının seçilmesi, işlem süresi kapasitesinin üretim hacmi gereklilikleri ile dengelenmesini içerir. Anahtar seçim kriterleri şunları içerir:
| Tambur Çapı | Toplu Kapasite | Tipik Döngü Süresi | Günlük Çıkış (8 saat) |
| 600 mm | 15 kg | 45-60 dakika | 120-180 kilo |
| 800 mm | 30-50 kg | 50-75 dakika | 240-400kg |
| 1000mm | 50-70 kg | 60-90 dakika | 300-500kg |
| 1250mm | 120-180 kilo | 75-120 dakika | 600-900kg |
Çeşitli ürün portföylerine sahip tesisler, tüm ürünleri işlem süresini uzatan büyük boyutlu ekipmanlarla zorlamak yerine, her ürün türü için parti boyutu optimizasyonuna olanak tanıyan birden fazla makine boyutunu korumanın avantajından yararlanır.
İşleme Süresini Azaltan Gelişmiş Özellikler
Modern Çikolata ve Şeker Cila Makinası sistemler, son kat kalitesini artırırken cilalama süresini en aza indirmek için özel olarak tasarlanmış özellikler içerir:
Değişken Frekanslı Sürücü (VFD) Kontrolü: Parlatma döngüsü boyunca hassas hız ayarına olanak tanır, her aşama için mekanik eylemi optimize eder ve sabit hızlı sistemlere kıyasla toplam süreyi %15-20 azaltır.
Otomatik Parlatma Maddesi Teslimatı: Programlanabilir püskürtme sistemleri, cilalama maddelerini optimum aralıklarda ve konsantrasyonlarda uygulayarak, işlem süresini uzatan manuel uygulama gecikmelerini ve tutarsızlıkları ortadan kaldırır.
Entegre Sıcaklık Profili Oluşturma: Bağımsız kontrollere sahip çok bölgeli ısıtma, ürünlerin farklı cilalama aşamalarında eşzamanlı olarak işlenmesine olanak tanır ve toplu sistem içinde etkin bir şekilde sürekli bir akış oluşturur.
Hızlı Değiştirilebilen Tambur Sistemleri: Aletsiz varil çıkarma ve değiştirme özellikleri, temizleme ve partiler arasındaki geçiş süresini 30-45 dakikadan 10 dakikanın altına indirerek etkili günlük kapasiteyi önemli ölçüde artırır.
Endüstri Karşılaştırmaları ve Performans Standartları
İşleme Verimliliğinin Karşılaştırmalı Analizi
Endüstri verileri, farklı operasyonel yaklaşımlar arasında cilalama verimliliğinde önemli farklılıklar olduğunu ortaya koyuyor. Sınıfının en iyisi tesisler ortalama cilalama çevrim sürelerine ulaşır Standart yuvarlak drajeler için 45-55 dakika ortalama performans sergileyenler ise eşdeğer kalitede çıktı için genellikle 75-90 dakikaya ihtiyaç duyarlar. Bu %30-40'lık verimlilik farkı öncelikle ekipman yeteneklerinden, proses kontrolünün karmaşıklığından ve operatör eğitim seviyelerinden kaynaklanmaktadır.
Parlatma işlemlerine ilişkin temel performans göstergeleri şunları içermelidir:
- Bitmiş ürünün kilogramı başına çevrim süresi
- İlk geçiş kalite oranı (yeniden işleme gerekmeden parlaklık standartlarını karşılama yüzdesi)
- Parti başına enerji tüketimi
- Ekipman kullanım yüzdesi (gerçek üretim süresi ve mevcut süre)
- Parlatma maddesi verimliliği (bir kilogram ürün başına madde gramı)
En iyi performansı gösteren operasyonlar ilk geçiş kalite oranlarını %95'in üzerinde tutarken süreç kontrolü ile mücadele eden tesisler %15-25'lik yeniden işleme oranları görebilir ve bu da toplam cilalama süresini ve kaynak tüketimini orantılı olarak etkili bir şekilde artırır.
Parlatma Süresinin Kısaltılmasında Gelecekteki Eğilimler
Gelişen teknolojiler, cila kalitesini korurken veya geliştirirken cilalama döngü sürelerinde daha fazla azalma vaat ediyor. Şu anda ileri geliştirme aşamalarında olan ultrasonik destekli cilalama sistemleri, gelişmiş yüzey aktivasyonu yoluyla işlem süresini %40-50 oranında azaltma potansiyeli göstermektedir. Benzer şekilde, gelişmiş kristalizasyon kinetiğine sahip gelişmiş kaplama formülasyonları, mekanik cilalama müdahalesi olmadan daha hızlı parlaklık gelişimini mümkün kılabilir.
Otomasyon ve yapay zeka entegrasyonu, zaman optimizasyonu için en acil fırsatları temsil ediyor. Gerçek zamanlı ürün görünümünü analiz eden ve süreç parametrelerini otomatik olarak ayarlayan makine öğrenimi algoritmaları, operatörlerin genellikle uyguladığı koruyucu güvenlik marjlarını ortadan kaldırabilir ve tutarlılığı artırırken döngü sürelerini %10-15 oranında azaltabilir.
Pratik Uygulama Yönergeleri
Standart Çalışma Prosedürlerinin Oluşturulması
Her ürün tipi için kesin zaman parametrelerinin belgelenmesi tutarlı sonuçlar sağlar ve sürekli iyileştirmeye olanak sağlar. Standart işletim prosedürleri şunları belirtmelidir:
Ürüne Özel Zaman Standartları: Geçmiş performans verilerine ve kalite doğrulama çalışmalarına dayalı minimum, hedef ve maksimum cilalama süreleri. Bu standartlar üç ayda bir gözden geçirilmeli ve süreç iyileştirmeleri veya formülasyon değişikliklerine göre güncellenmelidir.
Karar Protokolleri: İşlemenin ne zaman uzatılacağını, ürünlerin ne zaman tahliye edileceğini ve sorun giderme araştırmalarının ne zaman başlatılacağını belirlemek için net kriterler. Bu protokoller, operatörlerin açık bir rehberliğe sahip olmadığı durumlarda sıklıkla ortaya çıkan keyfi zaman uzatmalarını önler.
Dokümantasyon Gereksinimleri: Gerçek çevrim sürelerinin, çevresel koşulların ve kalite ölçümünün kaydedilmesi