

Otomatik bir çikolata çekirdeği üretim hattı nasıl verimli ve doğru büyük ölçekli üretim sağlayabilir?
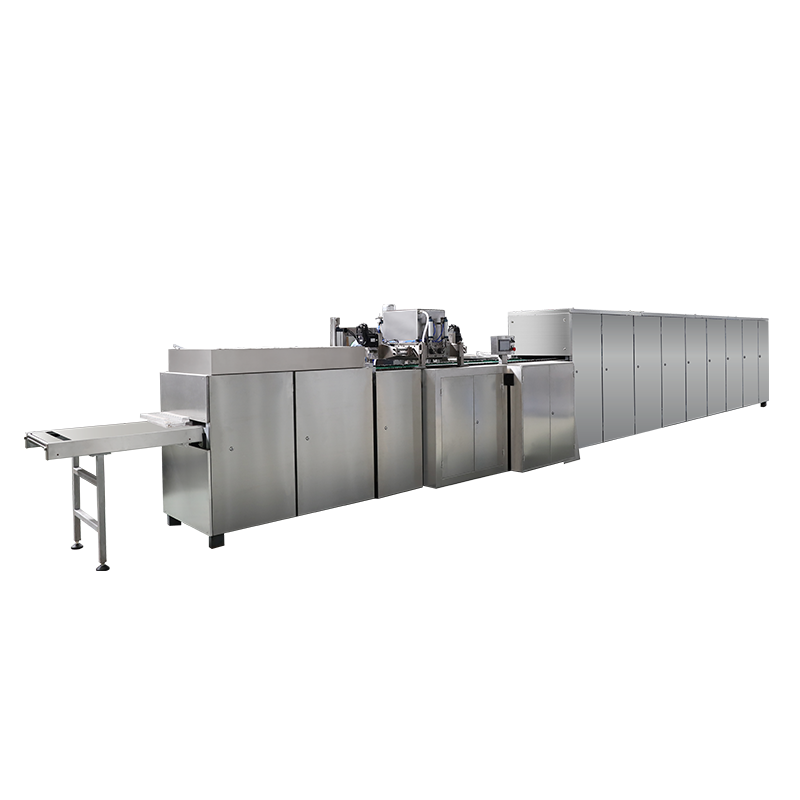
Küresel çikolata pazarı genişlemeye devam ederken, otomatik çikolata çekirdeği üretim hattı verimli ve doğru büyük ölçekli üretime ulaşmanın anahtarı haline geldi. Hammaddelerin üretim hattına girişinden bitmiş ürünlerin çıkışına kadar bu karmaşık üretim zinciri, birçok temel bileşeni ve en son teknolojileri kapsar ve her bağlantı, nihai ürünün kalitesinde ve üretim verimliliğinde belirleyici bir rol oynar.
1. Otomatik çikolata çekirdeği üretim hattının temel bileşenleri ve çalışma prensibi
(I) Hammadde taşıma ve eritme sistemi
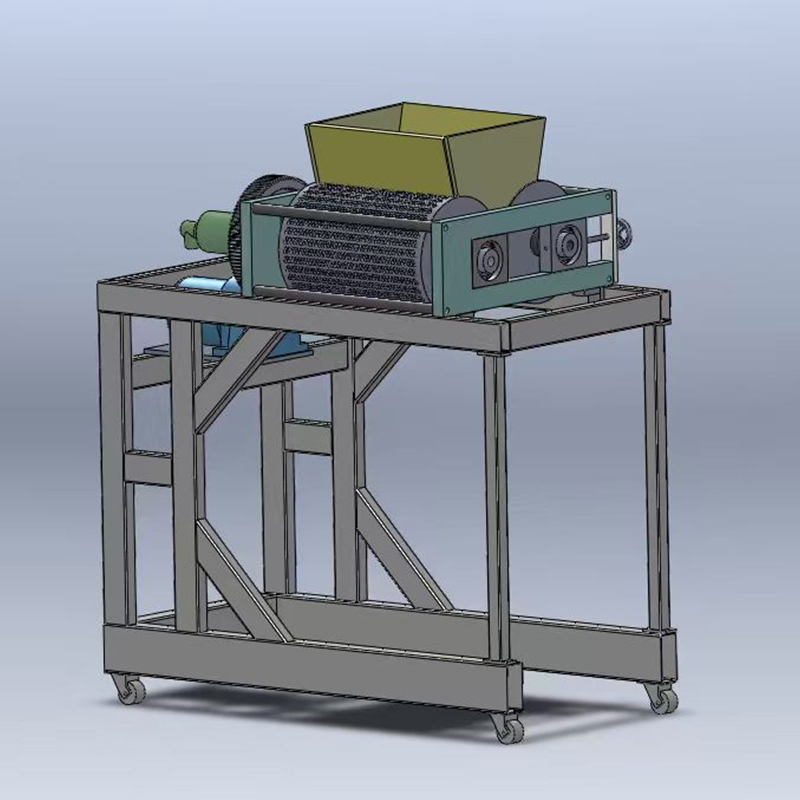
Hammadde taşıma ve eritme sistemi, otomatik çikolata çekirdeği üretiminin başlangıç noktasıdır. Katı çikolata hammaddelerinin işlenebilir akışkana dönüştürülmesi gibi önemli bir görevi üstlenmektedir. Sistem genellikle hammadde depolama kutuları, vidalı konveyörler, sürekli eritme tankları ve diğer ekipmanlardan oluşur.
Hammadde depolama kutuları çoğunlukla iyi sızdırmazlık ve korozyon direncine sahip olan ve hammaddelerin nemden, oksidasyondan ve kirlenmeden etkili bir şekilde önlenebildiği paslanmaz çelikten yapılmıştır. Silo genellikle hammadde rezervlerini gerçek zamanlı olarak izlemek için bir malzeme seviye sensörüyle donatılmıştır. Hammadde ayarlanan değerin altına düştüğünde sistem otomatik olarak alarm vererek personele hammaddeyi zamanında tamamlamasını hatırlatır.
Vidalı konveyör, hammaddelerin depolama kutusundan eritme tankına taşınmasından sorumludur. Hammaddelerin taşıma borusunda eksenel olarak hareket etmesi için spiral bıçağın motor içerisinde dönmesini sağlar. Vidalı konveyörün taşıma hızı, istikrarlı bir hammadde tedariki sağlamak için üretim ihtiyaçlarına göre ayarlanabilir.
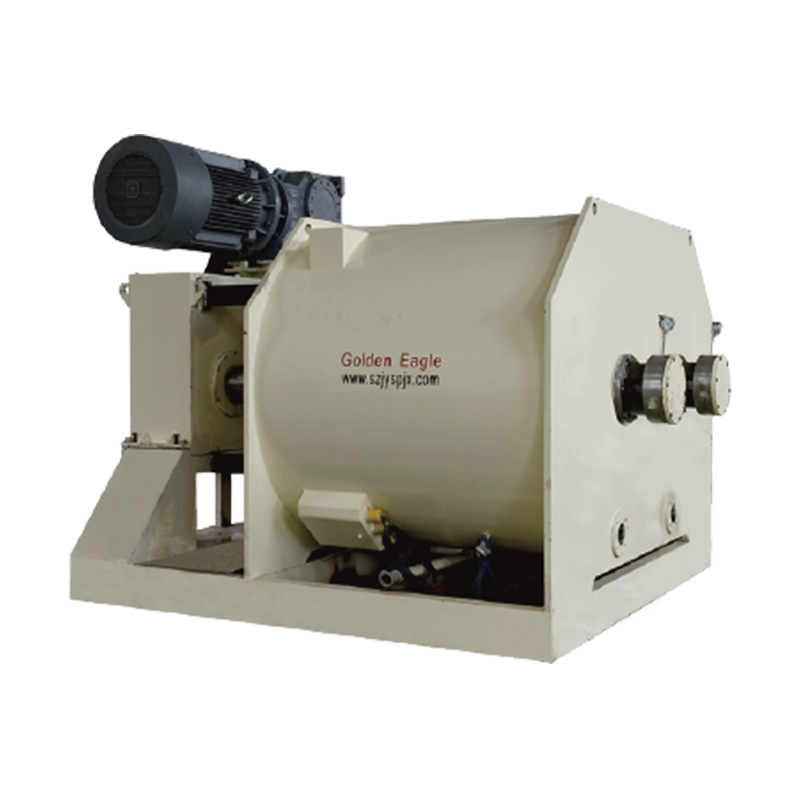
Sürekli eritme tankı, hammadde eritme için temel ekipmandır. Tank ceketli bir yapıya sahiptir ve buhar veya termal yağ ile ısıtılabilir. Lokal aşırı ısınmayı ve çikolata kalitesinin bozulmasını önlemek için, eritme işlemi sırasında hammaddelerin eşit şekilde ısıtılmasını sağlamak amacıyla tankın içine bir karıştırma cihazı monte edilmiştir. Buna ek olarak, eritme tankı ayrıca, ham maddelerin tamamen erimesini sağlamak için çikolata ham maddesinin erime noktasının üzerindeki sıcaklığı, genellikle 40-45 ° C arasında doğru bir şekilde kontrol edebilen bir sıcaklık kontrol sistemi ile donatılmıştır.
Çalışma sürecinde katı çikolata hammaddeleri önce hammadde depolama bunkerine girer, daha sonra vidalı konveyör aracılığıyla sürekli eritme tankına taşınır. Eritme tankında hammaddeler, ısıtma ve karıştırma etkisi altında yavaş yavaş sıvıya dönüşür. Belirli bir ısı koruma süresinden sonra sıvı çikolata, boru hattı üzerinden bir sonraki üretim bağlantısı olan hassas enjeksiyonlu kalıplama modülüne taşınır.
(II) Hassas enjeksiyonlu kalıplama modülü
Hassas enjeksiyonlu kalıplama modülü, çikolata çekirdeklerinin şeklini ve kalitesini belirlemede anahtar bağlantıdır. Bu modül esas olarak kalıplar, enjeksiyon pompaları, konumlandırma mekanizmaları ve tahrik sistemlerinden oluşur.
Kalıp, hassas enjeksiyonlu kalıplama modülünün temel bileşenidir ve tasarım doğruluğu, çikolata çekirdeklerinin şeklini ve boyutunu doğrudan etkiler. Kalıp genellikle gıda sınıfı paslanmaz çelik veya alüminyum alaşımdan yapılır ve çikolata çekirdeklerinin yüzey kalitesini sağlamak için yüzey ince bir şekilde parlatılır. Kalıp üzerinde dağıtılmış çok sayıda çikolata çekirdeği şeklinde boşluk vardır ve boşluğun boyutu ve şekli, ürün gereksinimlerine göre özelleştirilir.
Enjeksiyon pompası, sıvı çikolatanın kalıp boşluğuna doğru şekilde enjekte edilmesinden sorumludur. Yaygın enjeksiyon pompaları arasında dişli pompalar ve dalgıç pompalar bulunur. Dişli pompalar basit yapı ve kararlı akış özelliklerine sahiptir ve orta ve düşük viskoziteli sıvı çikolatanın taşınması için uygundur; Pistonlu pompalar daha yüksek basınç ve doğruluğa sahiptir ve ağırlık tutarlılığı açısından yüksek gereksinimlere sahip çikolata çekirdeği üretimi için uygun olan mikro miktarda, yüksek hassasiyette enjeksiyon elde edebilir. Enjeksiyon pompasının akışı ve basıncı, her boşluğa enjekte edilen çikolata miktarının tutarlı olmasını sağlamak için kontrol sistemi aracılığıyla hassas bir şekilde ayarlanabilir.
Konumlandırma mekanizması ve tahrik sistemi, kalıbın doğru konumlandırılmasını ve hızlı hareket etmesini sağlamak için kullanılır. Konumlandırma mekanizması, hareket sırasında kalıbın konum doğruluğunu sağlamak için yüksek hassasiyetli doğrusal kılavuzlar ve bilyalı vidalar kullanır. Tahrik sistemi genellikle hassas başlatma ve durdurma ve kalıbın hızlı değiştirilmesini sağlamak ve böylece üretim verimliliğini artırmak amacıyla motorun hızını ve açısını kontrol etmek için bir servo motor kullanır.
Çalışırken, enjeksiyon pompası, ayarlanan akış hızı ve basınçta kalıp boşluğuna sıvı çikolata enjekte eder ve konumlandırma mekanizması ve tahrik sistemi, çikolata çekirdeklerinin enjeksiyonlu kalıplama işlemini tamamlamak için kalıbı enjeksiyon pozisyonuna ve kalıptan çıkarma pozisyonuna doğru bir şekilde hareket ettirir.
(III) Otomatik kalıptan çıkarma ve soğutma teknolojisi
Otomatik kalıptan çıkarma ve soğutma teknolojisi, çikolata çekirdeklerinin kalıptan sorunsuz bir şekilde ayrılabilmesini ve sabit bir şekli koruyabilmesini sağlamak için önemli bir adımdır. Bu adım temel olarak soğutma tüneli, kalıptan çıkarma mekanizması ve taşıma cihazını içerir.
- Soğutma tüneli, çikolata çekirdeklerinin soğutulması ve şekillendirilmesi için kullanılan ana ekipmandır. Çikolata çekirdeklerini kısa sürede hızlı bir şekilde soğutmak için tünelde basınçlı hava soğutması veya soğuk hava ve soğuk su karışımı kullanılır. Soğutma tüneli genellikle birden fazla sıcaklık bölgesine bölünmüştür ve her bir sıcaklık bölgesinin sıcaklığı ve rüzgar hızı bağımsız olarak ayarlanabilir. Genel olarak konuşursak, çikolata çekirdekleri soğutma tüneline girdikten sonra, önce yüzeyin başlangıçta katılaşmasını sağlamak için yüksek sıcaklık bölgesinde (yaklaşık 25-30 ° C) önceden soğutulur ve daha sonra içini tamamen katılaştırmak üzere derin soğutma için düşük sıcaklık bölgesine (yaklaşık 15-20 ° C) girerler. Soğutma süresi çikolata çekirdeklerinin boyutuna ve kalınlığına göre ayarlanır, genellikle yaklaşık 10-20 dakikadır.
- Kalıptan çıkarma mekanizması, soğutulmuş ve şekillendirilmiş çikolata çekirdeklerinin kalıptan çıkarılmasından sorumludur. Yaygın kalıptan çıkarma mekanizmaları, çıkarma tipini ve çevirme tipini içerir. Fırlatma tipi kalıptan çıkarma mekanizması, kalıbın alt kısmına bir itme çubuğu yerleştirir. Kalıp kalıptan çıkarma pozisyonuna ulaştığında, itme çubuğu çikolata çekirdeklerini kalıp boşluğunun dışına itmek için yukarı doğru iter; Çevirmeli kalıptan çıkarma mekanizması, çikolata çekirdeklerinin yerçekimi etkisi altında kalıptan çıkarılmasını sağlamak için kalıbı belirli bir açıda döndürür. Kalıptan çıkarma mekanizması bir pnömatik silindir veya bir hidrolik silindir tarafından tahrik edilir. Kalıptan çıkarma işlemi sırasında çikolata çekirdeklerinin zarar görmesini önlemek için kalıptan çıkarma kuvveti ve hızı kontrol sistemi tarafından hassas bir şekilde kontrol edilir.
- Taşıma cihazı, kalıptan çıkarıldıktan sonra çikolata çekirdeklerini bir sonraki paketleme işlemine taşımak için kullanılır. Taşıma cihazı genellikle bir bantlı konveyör veya zincirli konveyör kullanır ve taşıma işlemi sırasında çikolata çekirdeklerinin kirlenmemesini sağlamak için yüzey gıda sınıfı ile işlenir. Üretim hattının sürekli ve istikrarlı çalışmasını sağlamak için taşıma hızı üretim ritmine göre ayarlanabilir.
2. Temel teknolojik yeniliklerin analizi
(I) Sıcaklık kontrol doğruluğunun çikolata kristalizasyonu üzerindeki etkisi
Çikolatanın kristalleşme süreci sıcaklığa karşı son derece hassastır ve sıcaklık kontrolünün doğruluğu çikolatanın kalitesini ve tadını doğrudan etkiler. Çikolatanın üretim sürecinde, doğru kristalizasyon çikolatanın iyi bir parlaklığa, gevrekliğe ve tada sahip olmasını sağlayabilirken, yanlış kristalizasyon ise çikolata yüzeyinin beyazlaşması, dokusunun yumuşaması gibi sorunlara neden olacaktır.
Otomatik çikolata çekirdeği üretim hattı, üretim sürecindeki her bağlantının sıcaklığının hassas kontrolünü sağlamak için yüksek hassasiyetli sıcaklık sensörleri ve gelişmiş sıcaklık kontrol algoritmaları kullanır. Sıcaklık sensörleri genellikle hızlı yanıt hızı ve yüksek ölçüm doğruluğu özelliklerine sahip termokupllar veya termal dirençler kullanır. Çikolata hammaddelerinin erime sıcaklığı, enjeksiyon sıcaklığı, soğuma sıcaklığı gibi temel parametrelerini gerçek zamanlı olarak izleyebilirler.
Sıcaklık kontrol algoritması, PID (orantılı-integral-diferansiyel) kontrol veya bulanık kontrol gibi gelişmiş kontrol stratejilerini kullanır. PID kontrolü, ısıtma veya soğutma ekipmanının çıkış gücünü sıcaklık sapmasına göre otomatik olarak ayarlayabilir, böylece sıcaklık, ayarlanan değerin yakınında hızlı bir şekilde dengelenebilir; Bulanık kontrol, doğrusal olmayan ve zamanla değişen sıcaklık kontrol problemlerini daha iyi ele alabilir ve sıcaklık kontrol sisteminin uyarlanabilirliğini ve kararlılığını geliştirebilir.
Gerçek üretimde, örneğin çikolata çekirdeklerinin soğutulma işleminde, soğutma tünelindeki her sıcaklık bölgesinin sıcaklığı, çikolata çekirdeklerinin uygun bir sıcaklık gradyanı altında kristalleştirilebilmesi için hassas bir şekilde kontrol edilir, böylece ince ve düzgün bir kristal yapı oluşturularak çikolataya iyi kalite ve tat verilir.
(II) Kalıp senkronizasyon sisteminin mekanik tasarımı
Kalıp senkronizasyon sistemi, otomatik çikolata çekirdeği üretim hattının verimli çalışmasını sağlamanın anahtarıdır. Sızıntı ve yanlış hizalama gibi sorunları önlemek için sistemin enjeksiyon, soğutma ve kalıptan çıkarma gibi her bağlantıda kalıbın doğru ve senkronize hareket etmesini sağlaması gerekir.
Kalıp senkronizasyon sisteminin mekanik tasarımı esas olarak aktarma mekanizmasını, konumlandırma mekanizmasını ve senkronizasyon kontrol cihazını içerir. Şanzıman mekanizması genellikle düzgün iletim ve düşük gürültü özelliklerine sahip zincir tahrikli veya senkron kayışlı tahriki kullanır. Zincirli tahrik, büyük yüklerin olduğu durumlar için uygundur ve yüksek hızlı çalışma sırasında kalıbın stabilitesini sağlayabilir; senkron kayış tahriki, yüksek iletim doğruluğu ve yağlama gerektirmemesi gibi avantajlara sahiptir ve yüksek hassasiyet gereksinimleri olan kalıp senkronizasyon sistemleri için uygundur.
Konumlandırma mekanizması, kalıbın doğru şekilde konumlandırılmasını sağlamak için yüksek hassasiyetli doğrusal kılavuzlar, vidalı miller ve konumlandırma pimleri kullanır. Doğrusal kılavuzlar ve vidalı miller, kalıp için doğrusal hareket sağlayarak hareket sırasında kalıbın doğruluğunu ve stabilitesini sağlar; Konumlandırma pimleri, belirtilen konuma ulaştığında kalıbı doğru bir şekilde konumlandırır ve kalıbın doğru şekilde konumlandırılmasını sağlar.
Senkron kontrol cihazı, bir program yazarak her kalıp hareketinin hassas kontrolünü ve senkron koordinasyonunu sağlamak için bir PLC (Programlanabilir Mantık Kontrol Cihazı) veya hareket kontrolörü kullanır. Senkron kontrol cihazı, kalıbın hareket parametrelerini üretim hattının çalışma hızına ve üretim ritmine göre otomatik olarak ayarlayarak kalıbın her bağlantıdaki eylemlerinin doğru senkronizasyonunu sağlayabilir.
(III) Ürün ağırlığı tutarlılığı kontrol planı
Ürün ağırlık tutarlılığı, otomatik çikolata çekirdeği üretim hattının üretim kalitesini ölçmek için önemli göstergelerden biridir. Ürün ağırlığının tutarlılığını sağlamak için üretim hattında çeşitli kontrol şemaları benimsenir.
Enjeksiyon pompasının akışını ve basıncını hassas bir şekilde kontrol ederek her boşluğa enjekte edilen çikolata miktarının tutarlı olması sağlanır. Enjeksiyon pompasının akışı ve basıncı, çikolata çekirdeklerinin ağırlık gereksinimlerine göre hassas bir şekilde ayarlanabilir ve basınç sensörleri ve akış sensörleri aracılığıyla enjeksiyon süreci gerçek zamanlı olarak izlenir ve geri bildirim kontrol edilir. Enjeksiyon miktarında bir sapma tespit edildiğinde, kontrol sistemi enjeksiyon miktarını ayarlanan değere geri döndürmek için enjeksiyon pompasının parametrelerini otomatik olarak ayarlayacaktır.
Üretilen çikolata çekirdeklerinin gerçek zamanlı tartımı ve testini gerçekleştirmek için çevrimiçi tartım ve test ekipmanları kullanılır. Çevrimiçi tartım ve test ekipmanları genellikle çok sayıda çikolata çekirdeğini kısa sürede tartabilen ve test edebilen yüksek hassasiyetli tartım sensörleri ve hızlı veri işleme sistemleri kullanır. Çikolata çekirdeklerinin ağırlığının izin verilen hata aralığını aştığı tespit edildiğinde sistem, niteliksiz ürünleri otomatik olarak çıkaracak ve sonraki ürünlerin ağırlık tutarlılığını sağlamak için enjeksiyon pompasını ve diğer ilgili ekipmanı ayarlayacaktır.
Kalıp farklılıkları ve proses dalgalanmalarından kaynaklanan tutarsız ürün ağırlığı sorunu, kalıp tasarımı ve üretim proseslerinin optimize edilmesiyle de azaltılabilir. Örneğin, kalıp boşluğu, boşluğun boyutu ve şeklinin tutarlılığını sağlamak için hassas bir şekilde işlenebilir ve cilalanabilir; çikolata hammaddelerinin sıcaklığı, viskozitesi ve diğer parametreleri, enjeksiyon işleminin stabilitesini sağlamak için makul şekilde kontrol edilebilir.
3. Üretim Hattı Verimliliği Optimizasyon Çözümü
(I) Birim zaman başına üretim kapasitesinin hesaplama modeli
Birim zaman kapasitesi hesaplama modeli, otomatik çikolata çekirdeği üretim hattının üretim verimliliğini değerlendirmek için önemli bir araçtır. Model, üretim hattının her bir bağlantısının üretim kapasitesini ve üretim ritmini kapsamlı bir şekilde dikkate alarak üretim hattının birim zamanda üretebileceği çikolata çekirdeği sayısını hesaplar.
Birim zaman başına üretim kapasitesini hesaplama formülü şu şekildedir: Üretim kapasitesi = 60 / Üretim döngüsü × Boşluk başına çikolata çekirdeği sayısı × Kalıp sayısı. Üretim döngüsü, ham madde taşıma ve eritme süresi, enjeksiyonlu kalıplama süresi, soğutma süresi, kalıptan çıkarma süresi vb. gibi her bir bağlantının toplam süresini içeren tam bir çikolata çekirdeği partisi üretmek için gereken süreyi ifade eder. Boşluk başına çikolata çekirdeği sayısı ve kalıp sayısı, kalıbın tasarım parametrelerine göre belirlenir.
Gerçek üretimde, üretim hattındaki her bağlantının süresini doğru bir şekilde ölçerek ve analiz ederek, üretim ritmini etkileyen darboğaz bağlantılarını bulabilir ve ekipmanın çalışma hızını artırmak, üretim süreçlerini optimize etmek ve ekipman arızası kesinti süresini azaltmak gibi ilgili optimizasyon önlemlerini alabilir, böylece üretim hattının birim zaman kapasitesini artırabiliriz.
(II) Ekipman bağlantısı ve vuruş eşleştirme
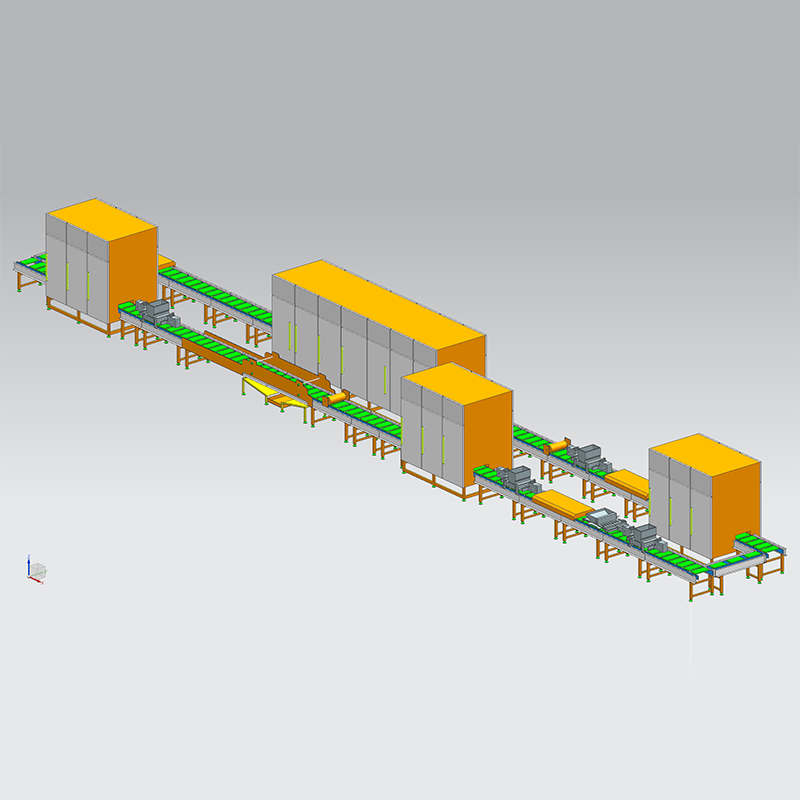
Ekipman bağlantısı ve ritim uyumu, otomatik çikolata çekirdeği üretim hattının verimli ve istikrarlı çalışmasını sağlamanın anahtarıdır. Hammadde taşıma ve eritme sistemi, hassas enjeksiyon kalıplama modülü, otomatik kalıptan çıkarma ve soğutma teknolojisi gibi üretim hattındaki çeşitli ekipmanların birbirleriyle koordineli olması ve belirli bir üretim ritmine göre çalışması gerekir.
Ekipman bağlantısını ve vuruş eşleştirmesini sağlamak için üretim hattında PLC veya endüstriyel otomasyon kontrol sistemi kullanılır. Sistem, cihazlar arasında sinyal iletimini ve ortak çalışmayı sağlamak için her cihazın çalışma durumunu gerçek zamanlı olarak izler ve kontrol eder. Örneğin, ham madde taşıma ve eritme sistemi ham maddelerin eritilmesini tamamladığında, hassas enjeksiyonlu kalıplama modülüne, sıvı çikolatayı almaya hazırlanmasını bildiren bir sinyal gönderecektir; Hassas enjeksiyonlu kalıplama modülü enjeksiyonlu kalıplamayı tamamladıktan sonra, soğutma ve kalıptan çıkarma prosedürlerini başlatmak için otomatik kalıptan çıkarma ve soğutma teknolojisine bir sinyal gönderecektir.
Aynı zamanda kontrol sistemi, üretim ritmini sabit tutmak için her cihazın çalışma parametrelerini üretim hattının fiili çalışmasına göre otomatik olarak ayarlayacaktır. Bir cihaz arızalandığında veya yavaşladığında kontrol sistemi, üretim hattının genel çalışma verimliliğini sağlamak için diğer cihazların çalışma hızını otomatik olarak ayarlayacaktır.
(III) Ortak arıza uyarı mekanizması
Ortak arıza uyarı mekanizması, otomatik çikolata çekirdeği üretim hattının güvenilirliğini ve stabilitesini arttırmanın önemli bir yoludur. Bu mekanizma, ekipmanın çalışma parametrelerinin gerçek zamanlı izlenmesi ve analizi yoluyla potansiyel ekipman arızalarını önceden tespit eder ve personelin bunlarla başa çıkmak ve arızaların oluşmasını ve yayılmasını önlemek için uygun önlemleri alabilmesi için zamanında uyarı sinyalleri verir.
Yaygın arıza uyarı mekanizmaları temel olarak sensör izleme, veri analizi ve uyarı sistemini içerir. Sensör izleme kısmı, ekipmanın sıcaklık sensörleri, basınç sensörleri, titreşim sensörleri, akım sensörleri vb. gibi önemli parçalarına çeşitli sensörler takarak ekipmanın çalışma parametrelerini gerçek zamanlı olarak toplar.
Veri analizi kısmı, toplanan büyük miktarda veriyi analiz etmek ve işlemek için veri madenciliği, makine öğrenimi ve diğer teknolojileri kullanır. Ekipman çalışma durumu modeli ve arıza tahmin modeli oluşturularak, ekipmanın gizli arızalarının olup olmadığını belirlemek için ekipman çalışma parametrelerinin değişim eğilimi analiz edilir. Örneğin ekipmanın titreşim değeri aniden arttığında veya sıcaklık yükselmeye devam ettiğinde, veri analiz sistemi ekipmanda mekanik arıza veya aşırı ısınma sorunu olabileceğini tespit edecek ve uyarı sinyali verecektir.
Erken uyarı sistemi, sesli ve ışıklı alarmlar, SMS bildirimleri, e-posta hatırlatmaları vb. aracılığıyla arıza uyarı bilgilerini personele anında iletecektir. Personel, erken uyarı bilgilerini aldıktan sonra, arızaların oluşmasını ve büyümesini önlemek ve üretim hattının normal çalışmasını sağlamak için ekipmanı derhal inceleyebilir ve onarabilir.
4. Endüstri standartları ve kalite kontrolün kilit noktaları
(I) Gıdada kullanılabilir malzemeler için uygunluk gereklilikleri
Otomatik çikolata çekirdeği üretim hattında yer alan tüm malzemeler, çikolata ürünlerinin güvenliğini ve hijyenini sağlamak için gıda sınıfı standartlarını karşılamalıdır. Gıdaya uygun malzemelerin iyi bir kimyasal stabiliteye sahip olması, toksik olmaması ve zararsız olması ve çikolata ham maddeleri ile kimyasal olarak reaksiyona girmemesi gerekir.
Üretim hattındaki ekipman gövdeleri, boru hatları, kalıplar ve diğer parçalar genellikle iyi korozyon direncine ve hijyenik özelliklere sahip olan ve ekipmanın paslanmasını ve çikolata ürünlerini kirletmesini etkili bir şekilde önleyebilen 304 veya 316 paslanmaz çelikten yapılır. Çikolata hammaddeleriyle doğrudan temas eden contalar, contalar ve diğer parçalar, iyi esneklik ve sızdırmazlık özelliklerine sahip olan ve gıda hijyeni ve güvenlik standartlarını karşılayan gıdaya uygun kauçuk veya silikondan yapılmıştır.
Ayrıca üretim hattının tasarım ve üretim süreci sırasında, üretim hattının tasarım ve imalatının gıda güvenliği gerekliliklerini karşıladığından emin olmak için ISO 22000 gıda güvenliği yönetim sistemi, HACCP (Tehlike Analizi ve Kritik Kontrol Noktası) sistemi vb. gibi ilgili gıda üretim ekipmanı güvenlik standartlarına ve hijyen spesifikasyonlarına uymak da gereklidir.
(II) Ürün yüzey kalitesi kontrolü
Ürünün yüzey kalitesi, tüketicilerin görsel deneyimini ve satın alma arzusunu doğrudan etkileyen çikolata çekirdeklerinin kalitesini ölçen önemli göstergelerden biridir. Çikolata çekirdeklerinin yüzey kalitesini sağlamak için kalıp tasarımı, hammadde kalitesi, üretim süreci ve diğer hususların kontrol edilmesi gerekmektedir.
- Kalıp tasarımı açısından, çikolata çekirdeklerinin kalıptan çıkarıldıktan sonra pürüzsüz bir yüzeyi koruyabilmesi için yüzey pürüzlülüğünü azaltmak amacıyla kalıp yüzeyinin ince bir şekilde parlatılması gerekir. Kalıplama işlemi sırasında çikolata çekirdeklerinin yüzey kusurlarını önlemek için kalıp boşluğu şekli ve boyutunun da keskin köşeler ve çapak gibi kusurları önleyecek şekilde hassas bir şekilde tasarlanması gerekir.
- Hammadde kalitesi açısından, hammaddelerin saflığını ve stabilitesini sağlamak için yüksek kaliteli çikolata hammaddeleri seçiyoruz. Hammaddelerdeki yabancı maddeler ve parçacıklar çikolata çekirdeklerinin yüzey kaplamasını etkileyeceğinden ham maddelerin sıkı bir şekilde taranması ve denetlenmesi gerekir.
- Üretim teknolojisi açısından çikolata hammaddelerinin sıcaklığının, viskozitesinin ve enjeksiyon hızının uygun şekilde kontrol edilmesi gerekmektedir. Çok yüksek veya çok düşük sıcaklık, çok yüksek veya çok düşük viskozite, çok hızlı veya çok yavaş enjeksiyon hızı vb. çikolata çekirdeklerinin yüzeyinde kabarcıklar ve akış izleri gibi kusurlara neden olacaktır. Üretim proses parametreleri optimize edilerek enjeksiyon kalıplama ve soğutma prosesi sırasında çikolata çekirdeklerinin düzgün bir yüzey oluşturması sağlanır.
(III) Otomatik test sistemleri için konfigürasyon önerileri
Otomatik algılama sistemi, otomatik çikolata çekirdeği üretim hattındaki ürünlerin kalitesi için önemli bir garantidir. Sistem, ürün kalitesini ve üretim verimliliğini artırmak için çikolata çekirdeklerinin ağırlığını, boyutunu, görünümünü, safsızlıklarını ve diğer kalite göstergelerini otomatik olarak algılayabilir ve tarayabilir.
Otomatik denetim sistemi esas olarak görsel denetim ekipmanını, tartım denetim ekipmanını ve metal algılama ekipmanını içerir.
- Görsel inceleme ekipmanı, çikolata çekirdeklerinin görünümünün gerçek zamanlı denetimini gerçekleştirmek, lekeler, kabarcıklar, çatlaklar gibi yüzey kusurlarını belirlemek ve niteliksiz ürünleri otomatik olarak kaldırmak için yüksek çözünürlüklü kameralar ve görüntü işleme teknolojisini kullanır.
- Yukarıda belirtildiği gibi tartım ve test ekipmanı, çikolata çekirdeklerinin ağırlığını doğru bir şekilde ölçebilir ve ağırlık gerekliliklerini karşılamayan ürünleri reddedebilir.
- Metal algılama ekipmanları çikolata çekirdeklerinde metal yabancı maddelerin bulunup bulunmadığını tespit etmek, metal yabancı maddelerin ürüne karışmasını önlemek ve ürün güvenliğini sağlamak amacıyla kullanılmaktadır.
Otomatik bir test sistemini yapılandırırken, üretim hattının üretim kapasitesi ve ürün kalitesi gereksinimlerine göre test ekipmanının modelini ve miktarını makul bir şekilde seçmek gerekir. Üretim süreci parametrelerini zamanında ayarlamak ve ürün kalitesinin istikrarını sağlamak amacıyla, test verilerinin gerçek zamanlı iletimini ve işlenmesini sağlamak için otomatik test sistemini üretim hattının kontrol sistemi ile entegre etmek de gereklidir.
Otomatik çikolata çekirdeği üretim hattı, makul çekirdek bileşen tasarımı, gelişmiş anahtar teknoloji yeniliği, bilimsel verimlilik optimizasyon planı ve sıkı endüstri standartları ve kalite kontrolü sayesinde verimli ve doğru büyük ölçekli üretim elde edebilir. Bilim ve teknolojinin sürekli ilerlemesi ve pazar talebindeki sürekli değişikliklerle birlikte, otomatik çikolata çekirdeği üretim hattı, çikolata endüstrisinin artan üretim ihtiyaçlarını ve kalite gereksinimlerini karşılamak için teknolojiyi geliştirmeye ve yenilemeye devam edecektir.